欢迎访问本站!
管子拉到工地,两根大口径螺旋管的管口对在一起,缝口一边宽一边窄,吊机重新落了两回,还是对不齐。老师傅蹲下去量了一圈,说了一句:这两根管子「生」得不一样。
管子本身都是合格的。问题出在管口那一段,一头是圆的,另一头被压得有点扁,周长也差着几毫米。这两根管子在外行眼里都是螺旋管,看不出区别,可到了对口环焊这一步,差几毫米就是差几毫米。
螺旋焊管从生产线上下来,圆不圆,很多时候取决于出厂前有没有走扩径这一步,以及走得够不够到位。
要弄明白扩径,先得知道螺旋管为什么容易不圆。
螺旋焊管的管壁,是一条带钢斜着卷上去焊成的,不是像直缝管那样先把钢板压成一个整圆,再焊一道纵向缝。成型的时候,带钢要过一排成型辊,被强行弯成螺旋。这个过程中,带钢边部一直在释放弹性回弹;焊完冷却,收缩又不均匀。管子下线,身上带着两样东西:残余应力,还有尺寸偏差。
尺寸偏差有好几种面貌。最常见的是不圆度,也叫椭圆度,就是同一个横截面上,最大外径减最小外径的差值。还有成型缝那一线的「噘嘴」,螺旋缝所在的那条管壁往外鼓起来一块,像嘴角翘起来。再就是直度偏差,管子轴线不怎么直。最后是周长不一致,同一根管子的两头、同一批管子之间,外周长对不上号。
这些偏差在厂里量出来,可能只是几毫米。可到了工地做对口环焊,就被放大了。管口不圆,对口就错边;周长不一致,环缝的间隙就一边宽一边窄。现在大口径管线越来越多用全位置自动焊,设备对管口的精度要求比手工焊高得多,差一点就焊不透,或者直接烧穿。
扩径,说白了就是把钢管从里面撑大一点点,让管壁发生少量塑性变形,把直径胀到该有的尺寸。
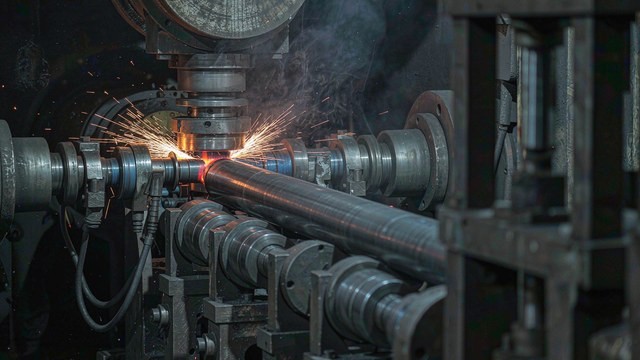
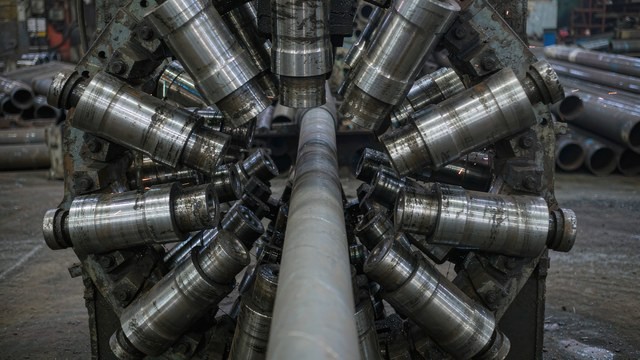
最常见的是机械扩径。一根锥形的扩径头,外面套着多瓣涨块,从管子一端推进去。锥体往前挤,涨块就径向张开,把管壁往外顶。扩径头走完全长,管子内径就被整圆了一遍。整个过程是冷的,不加热,所以也叫冷扩径。还有一种用水压的,靠内压把管子胀大,顺带做了静水压试验。大口径螺旋管上,机械扩径用得更多。
扩径干的第一件事是整圆。管壁被均匀顶开,原来扁的、鼓的地方被拉平,椭圆度和噘嘴都收进去。第二件事是消应力,成型和焊接攒下的残余应力,被这次冷变形重新分配、释放掉一部分,公开的扩径试验里,扩径后残余应力有明显下降。第三件事是给管端做尺寸,现场对口的环焊,对的是管口那一段,管口圆不圆、周长差多少,直接决定对口顺不顺。
还有一个容易被忽略的用处。现在管线要做清管、跑内检测器,管子内径一致性差,工具就卡。整根管子都圆、都直,这些工具才过得去。
名字听着像,管的部位差得远。
全管体扩径,是整根管子全长都从扩径头里过一遍。管端、管体、管尾可以按不同的扩径率分段走,各有各的用处。管端那一段对口用得上,精度要最高;管体中段没那么苛刻,扩径率可以小一点。
管端扩径,只在管端一截上做冷扩径。公开资料里,这一截常见的长度是离管端百来毫米,比如一百五十毫米这个量级。它就干一件事:把管口修圆、把管端周长卡准。
为什么管端要单独拎出来?因为现场对接的就是管口那一段。管体中段哪怕稍微有点不圆,埋进土里、浇进管廊,也没人拿尺子去量。管口不圆,两根管子就是焊不到一块去。
全管体扩径是近些年大口径高压管线管升级的方向。清管和检测工具要通得过,全位置自动焊要求管口精度高,这两条一逼,整根管子都得整。早些年有些线只做管端扩径,管口是漂亮的,管体那一段的内径一致性还是老样子。
扩径率是个百分比:(扩径后直径减扩径前直径)除以扩径前直径,再乘一百。
公开资料里,螺旋焊管的扩径率一般在百分之零点三到百分之一这个区间,管端扩径还会更小一些。试验研究里常见的百分之零点七、零点七五、零点八八,都落在这个区间里。有个经验口径是:百分之零点五上下的扩径率,对钢管的内在质量基本没有影响。
扩径率不是越大越好,原因有二。
头一个是屈强比。扩径本质是冷变形,变形量越大,加工硬化越充分,强度往上走,屈强比跟着涨。屈强比是管线钢的一条硬指标,涨过头就不合格了。
第二个是壁厚。扩径把管子周向拉长,壁厚方向会被减薄一点,薄壁管尤其要算这笔账。整根管子都要过扩径头的,减薄是全长都在发生的,不是某一段的事。
公开研究给出的结论比较一致:在满足几何尺寸精度和力学性能要求的前提下,尽量采用较小的扩径率,防止扩径率过大带来的不利影响。这句话听着保守,但它就是现场要守的分寸。
三个变化,公开的扩径试验里被反复提到。
第一,屈服强度和抗拉强度都往上抬,屈服涨得比抗拉多。以 X80 钢级、直径 1219 毫米、壁厚 22 毫米的螺旋管为例,有试验测到:在扩径率百分之零点八八时,管体横向屈服强度提高约百分之十五,抗拉强度提高约百分之六;在扩径率百分之零点七时,母材横向屈服强度上升约三十兆帕。
第二,屈强比因此变大。同一个百分之零点八八的试验里,屈强比增大约百分之十。
第三,冲击韧性略有下降,落锤撕裂(DWTT)性能的变化不明显。
有一项结果是往好里走的。扩径让管体横向和纵向屈服强度的一致性提高了,公开试验里测到的提升在百分之五十上下。同一根管子、同一批管子,性能更均匀,这对整条管线的可靠性是好事。
把这几条并排看,扩径这件事,是拿一点韧性余量和屈强比余量,去换尺寸精度和应力状态。换得值不值,取决于管子用在哪、扩径率取多大。
椭圆度的算法,是同一截面上最大外径减最小外径。有的标准直接给绝对值,有的换算成占公称外径的百分比。
GB/T 9711《石油天然气工业管线输送系统用钢管》,现行是 2023 版,油气长输、高压流体输送的管子按它走。它规定管体椭圆度不超过公称外径的百分之一点五,管端 100 毫米范围内不超过百分之一。
SY/T 5037《普通流体输送管道用螺旋缝埋弧焊钢管》,走的是水、空气、燃气这类低压流体,管端 100 毫米范围内椭圆度不超过公称外径的百分之二。
低压流体的 GB/T 3091,走的是另一套公差表,别和上面两本混着用。
这些是合格底线。为了现场好对口,很多项目会往紧里卡。输气管道项目的技术规格里,常见到管端椭圆度按百分之零点八、甚至更严来要求。签合同的时候,要盯着把按哪本标准、管端和管体各走哪一档写清楚。
扩径之后还有一道关要过。GB/T 9711 要求,管端做完坡口以后百分之百做无损检验,检查的区域就在离管端很近的一段,常见的做法是在离管端 25 毫米宽的范围内扫。管端扩径把尺寸修好了,这个区域的探伤才能稳稳地扫得下去。
「螺旋管反正是螺旋卷的,圆不圆无所谓,现场用千斤顶顶一顶就行。」顶是应急手段。管口在凹处被顶出来,松开就回弹,保不住,还会在管壁上留下局部塑性变形,应力集中更麻烦。扩径是出厂前系统整圆,顶是现场局部凑合,两码事。
「有椭圆度报告就放心了。」报告上写的是管体还是管端,按的哪本标准,测的是哪个截面,都要看清楚。管体合格不代表管端合格,而现场对的是管口。
「扩径率写大点更保险。」尺寸是保险了,屈强比和韧性在往坏的方向走,薄壁管还要扣减薄。扩径率不是越大越好。
「扩完径强度高了,是好事。」强度高不等于好用。管线钢要的是强度够用、屈强比低、韧性足。扩径把强度抬上去的同时,把屈强比也抬上去了,过头了反而不合格。
「管端扩径和全管体扩径,做一个就行。」两者管的部位不一样。只管管体,管口还是那个管口;只管管端,管子内置工具要过的整根均匀性还是差。
采购的时候,在技术规格里把这些写清楚:按 GB/T 9711 还是 SY/T 5037,管体和管端的椭圆度各取哪一档,管端到底测在离管端多远的范围内。别只写一句「符合国标」,到了验货各有各的解释。
要供方提供扩径前后的尺寸记录:扩径率、管端周长、椭圆度、直度,一样一样对得上号。
力学方面,扩径率取大的批次,要求附上扩径后的拉伸和冲击报告,重点看屈强比有没有压线、韧性还剩多少余量。
现场验收,管口那一段的周长和椭圆度要实测,尤其是准备做全位置自动焊的管子,这一段的精度比什么都值钱。
还有存放。大口径薄壁管没有内支撑、垛码太高,在地上放久了照样被压扁。出厂时扩得再圆,堆场里躺上几个月,也能躺回去。
扩径这一步不上漆,不改变外观,管子还是那根管子。可现场两根管子能不能顺顺当当焊到一起,内检测器能不能一路通到底,很多时候就取决于这一步做没做,做得够不够到位。
螺旋焊管焊完为什么还要再扩一次径?
因为螺旋焊管的管壁是带钢斜着螺旋卷上去焊成的,成型时带钢边部一直在释放弹性回弹,焊后冷却收缩又不均匀,管子下线时就带着比较大的残余应力和尺寸偏差,表现为椭圆度、成型缝处的噘嘴、直度偏差和周长不一致。扩径把钢管从里面用扩径头顶大一点点,让管壁产生少量塑性变形,一方面整圆,把椭圆度和噘嘴收进去,另一方面把成型和焊接留下的残余应力重新分配、释放掉一部分,同时把管端的周长和圆度做准,方便现场对口环焊和内检测器通过。它属于出厂前的一道精整工序,不做的话管子也能出厂,只是现场对口和通球会难受。
全管体扩径和管端扩径有什么不一样?
管的位置不一样。全管体扩径是整根管子全长都从扩径头里过一遍,管端、管体、管尾可以按不同的扩径率分段控制,主要解决整根管子的圆度、直度和内径一致性,方便清管和跑内检测工具。管端扩径只在管端一截上做冷扩径,公开资料里这一截常见的长度是离管端百来毫米,比如一百五十毫米这个量级,专管管口那一段的圆度和周长。现场对口环焊对的是管口,所以管端精度最要紧;管体中段埋在土里没人量,要求可以松一些。早年有的线只做管端扩径,管口漂亮但管体一致性一般;现在大口径高压管线越来越多做全管体扩径。
螺旋焊管的扩径率一般取多少,取大了会怎样?
扩径率是(扩径后直径减扩径前直径)除以扩径前直径再乘一百。公开资料里,螺旋焊管的扩径率一般在百分之零点三到百分之一这个区间,管端扩径还会更小,试验研究里常见的是百分之零点七、零点七五、零点八八。有个经验口径是,百分之零点五上下的扩径率对钢管内在质量基本没有影响。取大了有两个代价。一是屈强比,扩径是冷变形,变形量越大加工硬化越充分,强度往上走,屈强比跟着涨,涨过头就不符合管线钢要求。二是壁厚,周向拉长会让壁厚方向减薄一点,薄壁管尤其要算。所以公开研究的一致结论是,在满足几何尺寸精度和力学性能要求的前提下,尽量采用较小的扩径率。
扩径以后,钢管的强度和韧性会有什么变化?
扩径是冷变形,会带来几个方向明确的变化。屈服强度和抗拉强度都往上抬,屈服涨得比抗拉多。以 X80 钢级、直径 1219 毫米、壁厚 22 毫米的螺旋管为例,有试验测到:扩径率百分之零点八八时,管体横向屈服强度提高约百分之十五,抗拉强度提高约百分之六;扩径率百分之零点七时,母材横向屈服强度上升约三十兆帕。屈强比因此变大,同一个百分之零点八八的试验里增大约百分之十。冲击韧性略有下降,落锤撕裂(DWTT)性能变化不明显。另有一个往好里走的结果:扩径能提高管体横向和纵向屈服强度的一致性,公开试验里测到的提升在百分之五十上下。所以扩径是拿一点韧性余量和屈强比余量,去换尺寸精度和应力状态。
螺旋焊管的椭圆度(不圆度)按哪个标准判合格?
椭圆度等于同一截面上最大外径减最小外径,有的标准换算成占公称外径的百分比。按用途分几本。GB/T 9711《石油天然气工业管线输送系统用钢管》,现行是 2023 版,管体椭圆度不超过公称外径的百分之一点五,管端 100 毫米范围内不超过百分之一。SY/T 5037《普通流体输送管道用螺旋缝埋弧焊钢管》走水、空气、燃气这类低压流体,管端 100 毫米范围内椭圆度不超过公称外径的百分之二。低压流体的 GB/T 3091 走另一套公差表。这些是合格底线,实际项目为了现场好对口,采购技术规格里常见到把管端椭圆度按百分之零点八甚至更严来要求。签合同时要写清楚按哪本标准、管端和管体各走哪一档、测在离管端多远的范围内。另外 GB/T 9711 还要求管端做完坡口后百分之百做无损检验,检查区域在离管端很近的一段,常见做法是在离管端 25 毫米宽的范围内扫。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。