欢迎访问本站!
一根大口径螺旋缝埋弧焊管,在水压试验台上还没打到规定压力,管壁先洇起一片湿印。位置在管子下半圈,顺着螺旋方向走,那是一条内焊缝。
管子切开以后,外面那道外焊缝成型周正,余高均匀,挑不出毛病。问题出在里面那道:熔深没到,根部留了一层没熔合的夹层,压力一上来,水就从那儿钻了出来。
外面漂亮、里面出事,这个组合在螺旋管这行不算稀奇。稀奇的是,到现在还有不少人以为,螺旋管是先把外面焊好、里面再补一道。
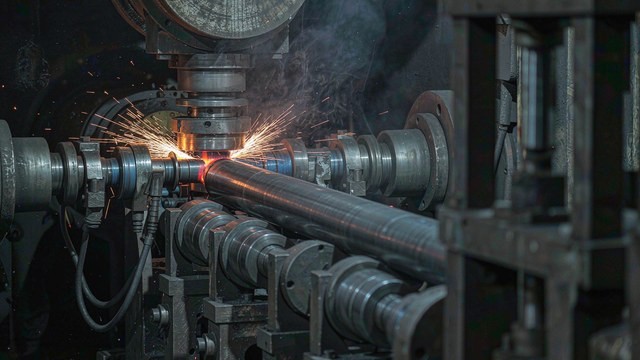
螺旋缝埋弧焊管的主焊缝是双面焊的。同一条螺旋缝,先在管子里面焊一遍,叫内焊;管体转过去一段距离之后,再从外面焊一遍,叫外焊。两道都是埋弧焊,都走自动,焊剂埋在电弧上面,看不见弧光。
顺序是先内后外。
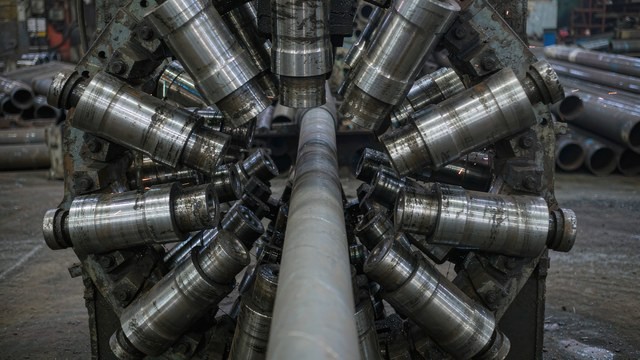
带钢在成型器里被卷成螺旋管坯,两边的边沿碰上,那道缝就是螺旋缝。缝刚合上,管子还在往前转,第一道焊枪在管子里面把这条缝焊住。等管子转出几圈,同一条缝转到管外,第二道焊枪在外面再焊一遍。
有些高端的产线,在这两步之前还加了一道预焊,用高速富氩混合气保焊在管内先连续点一道,把刚合上的接缝定住,控制成型回弹和错边。公开资料里提到,这一道预焊能把管体的错边量压到零点五毫米以内。之后再走双面埋弧焊。
这是最容易被问倒的一条。管子外面看得见、够得着、焊起来舒服,怎么反着来。
原因在缝口。带钢刚被卷成管坯的时候,两边边沿只是靠成型辊的压力贴在一起,成型间隙常见在一毫米到两毫米半之间。这个状态是不稳的。管子一边转一边走,缝口会张开、会错动、会弹回去一点。
所以内焊的第一件差事不是焊透,是先把缝口钉住。里面焊上一条连续的焊缝,管子转到外焊工位的时候,缝口才是一个闭合的、有刚度的缝。外焊从外面打进去的时候,背面是实的,熔池才有东西托着。
反过来,如果先焊外面,管内的缝口没人管。外焊的大电流从外面熔进去,缝口张开的地方没有背面支撑,熔化的金属会往下漏,成型塌陷,或者干脆在中间留一条空。这就是常说的那种根部未熔合,两道焊缝看着都在,中间却是断的。
内焊和外焊,各管一半。公开的工艺口径里,内焊要熔透板厚的四成到五成,外焊再从外面熔进去一半上下,两条焊道的熔深在壁厚中间搭上,才算全熔透。搭不上,中间就留一条夹层。搭不上多少,取决于内焊焊枪和外焊焊枪的对中,也就是常说的焊偏。
把两道缝摆在一起,差别就出来了。
外焊缝在管身外面,看得见摸得着。装车前最后检查的是它,量尺寸的是它,拍照留档的是它,做外观检查的时候手电筒照的也是它。管子装车、进场、下沟、回填,外面这道缝一路上都有人看。
内焊缝在管子里,光线差,空间小,焊枪在管内,熔池看不见,操作全靠设备精度和对中。管子一旦装上车,这道缝就再也没人看见了。装到管廊上、埋进土里、浇进混凝土里,它就更没人看得见。
可从工艺上说,先焊的是它,定住缝口的是它,决定管径和错边稳不稳的是它,壁厚厚的、钢级高的管子上最容易裂的,还是它。
第一条是位置的先天不足。外焊在管外,焊工或者摄像头能看着熔池调参数。内焊在管内,视野受限,操作空间窄,质量更依赖设备本身的精度,人对过程的干预少了很多。
第二条是回弹还没结束就焊了。带钢卷成螺旋管坯以后,板材还在释放成型时积下的变形和回弹。内焊正好在这时候焊,熔池还在冷却、焊缝强度还没起来,缝两侧的钢板仍在发生微小的相对错动。焊缝被拉开细纹,往往就发生在这一瞬间。板越厚、强度越高,回弹量越大,这种开裂的几率越高。
公开的工艺资料里,板厚十六毫米以上、屈服强度三百四十五兆帕以上,被反复提到的正是内焊缝裂纹明显多起来的门槛。这也是为什么有些厚壁高钢级的线,要先加一道小电流的预内焊把缝口定死,再走大电流的外焊,最后再把内焊重熔一遍。小电流的预内焊,常见在四百到六百安培这个量级,焊完能自己脱渣就行。
第三条是内焊的电流有个两头堵。内焊的时候,管子外壁正好是坡口和成型间隙那条缝,电流给大了会焊穿,熔池从背面漏出去;电流给小了,熔深又不够,板厚的一半都到不了。这道题本来就在走钢丝,焊枪再偏个一两毫米,直接就变成未熔透。
第四条是外焊的热会回灌进来。一步法焊接是先内后外,外焊打完的时候,内焊已经凝固了。外焊的热量传回内侧,两道焊道重合的那一块反复受热,晶粒粗化,硬度升高,韧性往下掉。这一带的组织和母材、和单道焊缝都不一样。
第五条是氢排不出去。焊缝里的扩散氢要靠时间和温度慢慢逸出。内外焊道重合的区域,两层焊道夹着,氢不容易跑,遇到气孔、夹渣这些地方就聚起来,形成氢白点,严重的时候直接是冷裂纹。所以焊剂要按规定烘干,公开口径里常见的是三百到三百五十摄氏度保温一到两小时,焊丝焊剂也要配套。
还有一条跟姿势有关。管子是螺旋着往前转的,内焊相当于在一段斜着的坡上焊,熔池里的铁水受重力往一侧流,成型容易偏,也叫偏流焊缝。外焊在管外是俯焊位置,顺手得多。
内焊焊枪和外焊焊枪的中心线,理论上对准的是同一条螺旋缝。实际跑起来,管体会窜、成型会飘、焊头会磨偏,两条焊道的中心线就错开了。
错开之后最麻烦的一种情形,是外焊缝看着完好、盖得住,可它盖住的只是表面。壁厚中间那一段,内焊的熔深和外焊的熔深没搭上,留着一层没熔合的金属。这层夹层的厚度可能只有零点几毫米,外观上看不出来,余高也正常。
这种缺陷在检验上很不好抓。它贴着壁厚中部,是一个面状的、开口很小的不连续。超声波探伤对它敏感,但前提是探头的扫查要能覆盖到那个角度;射线检查对气孔、夹渣这类体积型缺陷更直接,对这种又薄又紧的夹层反而容易漏。两种方法互相补,不能互相顶替。
管子承压的时候,这层夹层就是一条预置的裂纹源。压力循环几次,它往前长,长到穿透壁厚,就是水压台上的那片湿印,或者在役管线上的一次泄漏。
外面焊好了,里面就是补一下。顺序被讲反了。内焊是先把缝口定住的那一道,它定的是基准。定了基准以后外焊才有条件熔透。把它当成补焊,等于把整条焊缝的根扎在了一个不稳的基础上。
里面反正看不见,探伤过了就算过了。内焊缝的问题,恰恰是它不好看、也不好探。探头扫查的角度、内焊焊头的对中,这些没人定期校准,检查结果就只是一个安慰。
换了板厚,参数照旧走。板厚一换,同样的电流对应的熔深比例就变了。内焊该熔透板厚的四成到五成,这个数是跟着板厚走的,不是跟着习惯走的。
内焊偏一点没事,外面那道能盖住。外焊盖住的是外观。壁厚中间有没有夹层,靠盖是盖不住的。
内焊缝裂了,打磨一下补一补。厚壁高钢级的内焊缝,一旦是成型回弹和氢引起的裂纹,补焊要按专门的工艺走,有的场合标准根本不给补焊的余地。补完还得重新做水压,这道账要提前算。
理顺起来也不复杂,无非是让里面那道缝也有人管。
设备上,内焊焊头和外焊焊头的中心线要定期校准对中,这是最直接的一项。焊头磨偏、导轮磨损、成型辊表面有压痕,都会让两条焊道慢慢错开,而这种错开是渐变的,不校准就发现不了。
参数上,按板厚算熔深,把内焊熔透比例、外焊搭接量写进工艺卡,不要一套参数走到底。成型间隙也要盯,常见控制在一毫米到两毫米半,间隙大了内焊容易漏,间隙小了成型挤伤。
材料上,焊剂挂牌烘干,按规程的温度和时间走,用完的焊剂不要随手往回掺。带钢边部要铣边、去锈去油,边部的杂质是气孔和夹渣的老家。
焊接上,厚壁高钢级的管子,焊前该预热就预热,层间温度压住,层间焊渣和飞溅清干净再焊下一道。错边量按标准卡,公开口径里常见的是不超过壁厚的百分之十二点五,同时绝对值不超过三毫米,具体按合同约定的那本标准执行。
检验上,内焊缝也要有它的检查。别看它在管子里,内焊熔深、焊道对中、以及内外焊重合那一带的探伤,都能安排。哪根管子什么时候焊的、内外焊参数是多少,记下来,对得上号。
外焊缝是摆给人看的那道,内焊缝是留给管子自己扛的那道。验收单上签的字,落在管子外面;管子将来承受的压力,走在管子里面。
螺旋焊管为什么先焊内焊缝,再焊外焊缝?
因为管坯刚成型的时候,带钢两边边沿只是靠成型辊压力贴在一起,成型间隙常见在一毫米到两毫米半之间,缝口会张开、会错动。内焊先焊,是把缝口钉住,让管子转到外焊工位时,缝口是一个闭合的、有刚度的缝。外焊从外面熔进去的时候背面是实的,熔池有东西托着,才焊得透。如果先焊外面,管内缝口没人管,外焊的大电流从外面熔进去,背面没有支撑,熔池会下漏,成型塌陷,或者干脆在壁厚中间留一条空的,形成根部未熔合。所以内焊的第一职责是定住缝口,焊透排在它后面。
螺旋焊管的内焊缝为什么比外焊缝难控制?
几个原因叠在一起。位置上,内焊在管内作业,视野受限、空间狭小,看不见熔池,质量更依赖设备精度和对中,人对过程的干预少。时机上,内焊正好焊在带钢卷成管坯、板材还在释放成型回弹的时候,熔池还没凝固到足够强度,缝两侧钢板还在发生微小错动,焊缝容易被拉出细纹。电流上,内焊时管子外壁就是坡口和成型间隙那条缝,电流大了焊穿,电流小了熔深不够,本身就在走钢丝。另外管子是螺旋着往前转的,内焊相当于在斜坡上焊,熔池受重力往一侧流,成型容易偏。这几个条件外焊都不占,外焊在管外是俯焊位置,直接看得见熔池。
厚壁、高钢级的螺旋焊管,内焊缝为什么容易开裂?
公开的工艺资料里,板厚十六毫米以上、屈服强度三百四十五兆帕以上,被反复提到的就是内焊缝裂纹明显多起来的门槛。机理有两个。一是成型回弹:带钢卷成螺旋管坯后还会释放变形,板越厚、强度越高,回弹量越大;内焊正好焊在这个阶段,熔池还在冷却凝固、焊缝强度还没起来,缝两侧钢板还在相对错动,焊缝就被拉开了。二是扩散氢:内侧焊道和外侧焊道的重合区域夹着两层焊道,氢不容易逸出,遇到气孔、夹渣就聚集起来,形成氢白点甚至冷裂纹。所以厚壁高钢级的线要先加一道小电流预内焊把缝口定死,再走大电流外焊,最后重熔一遍内焊;焊剂按规定烘干,焊前预热,层间温度压住。
螺旋焊管的内焊道和外焊道没对准,会留下什么缺陷?
最麻烦的一种情形,是外焊缝看着完好、盖得住,可它盖住的只是表面。内焊焊枪和外焊焊枪应该对准同一条螺旋缝,实际运行中管体会窜、成型会飘、焊头会磨偏,两条焊道的中心线就错开了。错开以后,壁厚中间那一段的熔深没搭上,留着一层没熔合的金属夹层。这层夹层可能只有零点几毫米,外观看不出来,余高也正常。它在检验上很不好抓:贴着壁厚中部,是一个面状、开口很小的不连续,超声波对它敏感但要求扫查角度覆盖得到,射线对体积型缺陷更直接、对这种又薄又紧的夹层反而容易漏。管子承压后,这层夹层就是一条预置的裂纹源,长到穿透壁厚就是泄漏。防止的办法是定期校准内外焊焊头的中心线对中。
高端螺旋焊管线上那道气体保护预焊,到底在焊什么?
那道工序叫高速富氩混合气体保护预焊,位置在双面埋弧焊之前。它焊的不是那道最终的承力焊缝,而是一条连续的点焊定位缝。带钢刚被成型器卷成螺旋管坯的时候,两边边沿只是贴着,成型回弹还在继续,缝口不稳。这道预焊速度高、飞溅小,先把接缝连续定住,把错边量和成型回弹控制住,公开资料里提到能把管体错边量压到零点五毫米以内,椭圆度也控制得比较小。缝口定稳之后,再上双面埋弧焊,内焊熔深和外焊的成型条件才有保证。所以它看着像道辅助缝,实际是给后面两道主焊缝把基准做出来的一道工序。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。