欢迎访问本站!
一家做螺旋缝埋弧焊管的厂,给一个输水项目供了一批管。货到工地,施工队要先做管端对接,把一根一根管子环焊接起来。焊前检查的时候,监理在离管端两百来毫米的地方,发现了一道横向的焊缝。
那道缝不是螺旋缝,是绕着管子整整转了一圈的环向缝。
厂里回去一查就明白了。那盘带钢快用完的时候,得把下一盘的板头跟上一盘的板尾对焊接上,生产线才能连续往下走。这一接,就在带钢上留下一条横向的对焊缝。它跟着带钢一路卷进成型机,卷成管子以后,就变成了成品管上的一条环缝。偏偏这一根上的对焊缝,落到了离管端很近的位置。
对焊缝这个词,在螺旋焊管这行里不算生僻。可真要问起来,它到底算什么、该谁管、要求是什么,现场答得清楚的人不多。
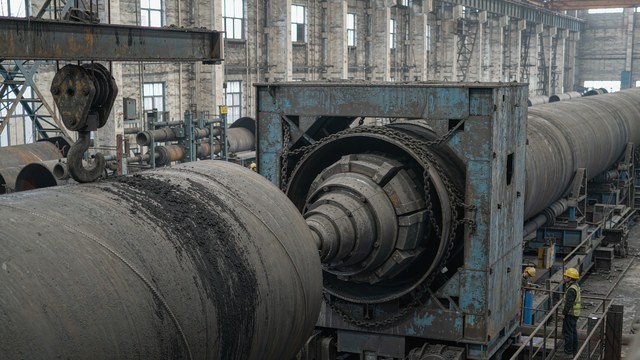
螺旋焊管,也常叫螺旋缝埋弧焊管,原料是热轧带钢,一卷一卷的。带钢在成型机上一边往前走,一边被卷成一个斜着往前绕的螺旋形,两边的边沿对在一起,用埋弧焊焊成一条螺旋走向的焊缝。这条螺旋缝是产品的主焊缝,也是这根管子最显眼、大家最上心的那道缝。
带钢是有限的。一卷用完,就得换下一卷。换卷的时候如果把机器停下来、重新穿带、重新对头,工效就没法看了。所以现场的做法通常是:把新的板头切成齐口,跟旧的板尾对齐,先对焊上,让带钢变成一条连续的带子,再继续往成型机里送。
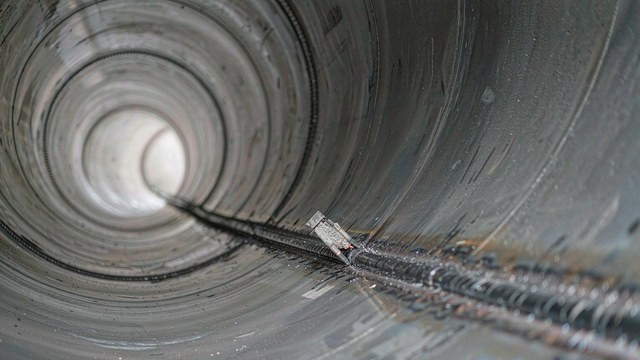
对焊这道工序本身不复杂,麻烦在于它留下的那条焊缝会一直跟着走。它不参与成型,却会被成型辊卷进管体,在成品管上表现为一条横向的环缝,也就是行业里说的钢带对接焊缝,口语里常叫对头焊缝或者拼缝。它早晚要跟螺旋缝相交,那个交点就是常说的丁字缝。
两条缝,一条是设计里的,一条是过程里不得不有的。
螺旋缝是产品的一部分。管子要成什么口径、什么壁厚、承受多大的压力,成型角和焊接参数本来就是照着产品定的。主焊缝的检验要求、探伤方式、验收限值,都写进了标准和工艺卡。
对焊缝不是产品设计里的一环,它是连续生产时两卷带钢之间的接缝。它存在的意义只是让产线不断料。可它一旦卷进管体,就和螺旋缝一样,是留在成品管身上、要跟着管子一起去承压的一道缝。
标准也是这么分的。按管线管常用的那套要求,成品直缝钢管上是不允许有钢带对头焊缝的;螺旋缝钢管上允许有,但给了条件。这个区别本身就说明,对焊缝在标准眼里是个「可以有、但要管住」的角色。
公开口径里,有几条要求是比较一致的。
第一是位置。钢带对接焊缝跟螺旋缝的交点,离管端要够远,常见口径是不小于三百毫米。如果供需双方另有协议、允许对焊缝出现在管端附近,那么它和管端螺旋焊缝之间的环向间隔也要留出来,常见说法是不小于一百五十毫米。不同标准版本的写法略有差异,低压流体用焊管的新版标准在这个间距上写得比早年的版本更严,具体项目还是按合同约定的那本标准执行。
第二是数量和质量身份。对焊的内缝和外缝各不少于一道,也就是说它得双面焊透,不能只点一面。标准还要求它采用埋弧焊,或者埋弧焊加上熔化极气体保护焊的组合工艺,验收限值按跟螺旋焊缝同一档去卡。
第三是外观处理。允许把对焊缝的余高打磨掉,但打磨之后表面不应低于带钢的原始表面。这一点常被理解成「磨平就算处理好了」。标准说的是不能磨凹下去,不是让你把这道缝磨没了。
第四是检验。对焊缝以及它跟螺旋缝相交的那一段,通行做法是单独安排射线检查,工业电视或者拍片。原因在丁字缝那里就看过:在线超声查螺旋缝好用,可一到交汇处,几何反射、棱角反射、堆起来的内毛刺回波全搅在一起,既容易误判,也容易漏。
管端是整根管子最要紧的部位之一,偏偏最不欢迎横向的缝。
一来,管端是留给对接用的。管子在工地要一根一根对接环焊,端头还得开坡口、留钝边、车平端面。管端如果压着一条横向的对焊缝,等于在将来要焊接、要受力的位置上,预先埋了一道成分和组织都跟母材不一样的缝。
二来,管端附近本来就有叠加的应力。环焊的收缩应力、搬运时的磕碰、坡口加工切削留下的局部状态,都集中在端头这一小段。对焊缝自己的接头质量和热影响区再叠上去,冷裂纹、层状撕裂这类延迟开裂的风险就上来了。现场有经验的老师傅都盯着管端看,不是没道理。
三来,管端是最容易做全检的地段。管端一定范围内的螺旋缝通常要做加强检验,坡口区更是逐根过。把对焊缝从这儿赶开,就是为了别让它落在这些最该干净的位置上。
对焊看着简单,真出了毛病,多半在这几处。
一个是错边和没对正。两卷带钢的板宽有公差,边部状态也不一样,对焊时如果导板、夹具没把两个板头压到同一个平面上,接出来的缝就带着错边。错边一卷进成型,管径和圆度都会跟着受影响。
一个是余高不打平。对焊完留着一道凸起来的高点,成型辊压过去管子会跳,螺旋缝的焊枪高度跟着变,内焊点位置也飘。后面串起来的一堆问题,常是从这里开始的。
一个是没焊透、假焊。对焊走的电流、顶锻、速度如果没按工艺卡来,或者坡口钝边留得不对,接头可能只焊了个表面,里面并没有连上。这种缝的外观有时还挺周正。
还有气孔和夹杂。板头如果带着油、锈、毛刺,或者焊剂没吹干净、飞溅没清,这些东西都会被包进熔池。等它卷进管体、又跟螺旋缝在丁字缝相交,那一带缝隙容易积水汽和油污,包进去的概率更高。
最后是位置乱跑。今天对焊缝落在这一条母线上,明天落在那一条,操作工形不成手感,参数也没法针对性地设。前面说的那条三百毫米的间距要求,也就更容易被踩到。
把对焊缝和主焊缝摆在一起看,差别就出来了。
主焊缝有工艺卡,参数是定死的;有在线探伤盯着,全长百分之百过;有记录,哪根管什么时候焊的、参数多少,查得到。
对焊缝呢?换卷在很多厂里被划在辅助工序里,活常常是上料岗或者成型岗的师傅顺手干的。对焊机什么参数、用什么焊丝、要不要预热,往往靠经验;焊完做不做记录、打不打标记,各家不一样;真出了事要找它对账,常常找不到人。
这就是问题所在。对焊缝是一条没有工序号的缝。它不承受产品设计里分配的那份负载,可它实实在在待在成品管身上,跟着管子一起去承压、一起去工地。标准给了它位置红线,也要求它按主焊缝的限值验收,可现场对它的管理,常常还停在一句「接上就行」。
对焊缝磨平了就没事了。打磨只能改外观,改不了接头内部的熔合状态。标准允许你去余高,但不许你磨到比母材还低,更不等于这条缝的内里就没问题了。
反正就是接一下,不影响用。它对产品设计来说确实只是个接料的动作,可对成品管来说,它就是一条要和螺旋缝同级验收的焊缝。把它当「临时工」,是把过程里的角色错当成了成品里的角色。
探伤没报警就是好的。在线超声对螺旋缝是好工具,可在对焊缝跟螺旋缝相交的丁字缝一带,回波很杂,检出能力是要打折扣的。所以标准里那条「对焊缝单独做射线检查」,不是多此一举。
换了卷不重新看首件。带钢一换,板宽、边部状态、成分都可能变,对焊的参数该不该动、动多少,得跟着新料走。换卷后不看一下首件的对焊缝和成型状态,等于把风险推给了后面的检验。
理顺起来并不复杂,就是把对焊缝从没人认领,变成有人负责。
对焊之前,把板头处理好:切齐、去掉毛刺和飞边、把油污和浮锈清掉,两个板头对中压平。这几步的成本很低,省掉的却常常是后面最贵的返工。
对焊的过程里,把参数固化下来:用什么焊接方法、什么焊丝焊剂、电流电压、顶锻和速度,都写进工艺卡;有条件的,把对焊机的参数记录下来,跟这根管对上号。
对焊之后,做三件事。一是检查外观,看错边、余高、有没有明显的未熔合。二是打标记,把对焊缝在带钢上的位置标出来,卷成管子以后,让后面的人知道这条缝在管体的哪个位置。三是按标准安排检验,对焊缝和丁字缝那一段单独安排射线检查,验收限值跟螺旋缝一致。
位置管控要单独说一句。除了跟管端留出三百毫米这类间距,对焊缝还得跟螺旋缝好好错开,别把交汇点摆到不该摆的地方。同一个班次里,尽量让对焊缝落在相对固定的位置,操作工才有手感,参数才有针对性。
还有几条工艺上的老规矩,跟别的焊接工序是相通的。厚壁、高钢级的管子,对焊前该预热就预热,公开口径里常见的预热区间是一百到一百五十摄氏度,层间温度控制在两百摄氏度以下;焊剂按规程烘干,把扩散氢压住;层间的焊渣、飞溅清干净再焊下一层。这些动作看着琐碎,压制的正是丁字缝那种位置最怕的延迟开裂。
管子上的对焊缝,是过程留给它的,不是设计留给它的。过程留下的东西,也得有人认领,它才不会变成账上对不上的那一笔。
螺旋焊管上的对焊缝到底是什么,为什么会有?
对焊缝是钢带对接焊缝的俗称,也叫对头缝。螺旋焊管的原料是一卷一卷的热轧带钢,一卷用完要换下一卷。为了不停线,现场会把新板头切成齐口,跟旧板尾对齐后对焊上,让带钢变成一条连续的带子。这条对焊缝会跟着带钢一起卷进成型机,最终留在成品管上,表现为一条横向的环向缝。它和螺旋缝相交的地方,就是常说的丁字缝。它不是产品设计的一部分,却实实在在地留在管子身上。
对焊缝为什么不能留在管端附近?
管端要留给工地做对接环焊,端头还要开坡口、留钝边、车平端面。管端如果压着一条横向的对焊缝,等于在将来要焊接、要受力的位置埋了一道成分和组织都跟母材不一样的缝。管端附近又集中了环焊收缩应力、搬运磕碰、坡口切削留下的局部状态,对焊缝自己的接头质量和热影响区再叠上去,冷裂纹、层状撕裂这类延迟开裂的风险会明显上升。所以标准通常要求对焊缝与螺旋缝的交点离管端不小于三百毫米,实在要出现在管端,也得和管端螺旋焊缝留出不小于一百五十毫米的环向间隔,具体按合同约定的标准执行。
对焊缝和螺旋焊缝的检验要求一样吗?
验收限值是按同一档来的,标准一般要求对焊缝采用与螺旋焊缝相同的验收极限。差别在检验方式上。螺旋焊缝通常全长做在线超声波探伤,覆盖率百分之百。到了对焊缝跟螺旋缝相交的丁字缝一带,超声波探头的几何反射、老焊缝端头的棱角反射、还有堆起来的内毛刺回波会混在一起,判断困难,容易误判也容易漏判。所以行业里通行的做法是把对焊缝以及丁字接头所在的那段管,单独安排射线检查,工业电视或者拍片。射线对气孔、夹渣、未熔合这类体积型缺陷看得更直接,和超声波是互补关系,不能互相顶替。
换卷对焊最容易出什么问题,怎么防?
常见的有五样。错边,多是因为导板或夹具没把两个板头压到同一平面,两卷带钢的板宽公差和边部状态又不一样。余高不打平,成型辊压过去管子会跳,后面焊枪高度和内焊点位置都跟着飘。没焊透和假焊,多是对焊参数没按工艺卡走,或者坡口钝边留得不对。气孔和夹杂,来自板头的油、锈、毛刺,以及没吹净的焊剂和飞溅。位置乱跑,会让操作工形不成手感,也容易踩到离管端三百毫米这条线。防的办法是对焊前切齐清污、对中压平,对焊中把参数固化并记录,对焊后查外观、打标记、按标准安排射线检查,同一班次尽量让对焊缝落在固定的位置。
客户或标准对带钢对接焊缝有哪些硬性要求,验收该怎么查?
公开口径里比较一致的几条:一是位置,对焊缝与螺旋缝的交点离管端不小于三百毫米,协商允许出现管端时,与管端螺旋焊缝的环向间隔不小于一百五十毫米,不同标准版本写法略有差异。二是内外焊缝各不少于一道,得双面焊透。三是焊接方法,采用埋弧焊,或者埋弧焊加上熔化极气体保护焊的组合。四是余高可以去除,但去除后表面不应低于钢带原始表面。五是验收限值按与螺旋焊缝相同的档次。成品直缝钢管上则不允许有带钢对头焊缝。验收时除了核对这些,还要看对焊缝和丁字缝那一段有没有单独的射线检查记录,以及带对焊缝的管子有没有通过水压试验。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。