欢迎访问本站!
卫生级软管拆检最易漏的不是渗漏,而是接头金属件表面一圈针眼似的小坑。芯管、套筒、扣压件长期泡在含氯清洗剂与滞留料液里,钝化膜被氯离子局部击穿,就长出口小里大的点蚀坑。点蚀跟法兰面缝隙腐蚀、游离铁锈、机械划伤都不是一回事,判错了要么把该换的件修磨放行,要么把能修的整批报废。判合格要讲清:拆下重点看哪几处、内窥镜与复制胶膜怎么量坑深坑密度、修磨还是换件的边界、和 316L(含钼低碳奥氏体不锈钢)钼含量与钝化状态怎么挂钩、换后洁净怎么确认。
卫生级软管拆检最容易被漏掉的不是渗漏,是接头金属件表面一圈针眼似的小坑。芯管、套筒、扣压件长期泡在含氯清洗剂与滞留料液里,氯离子把局部钝化膜击穿,长出口小里大的点蚀坑。静压试不漏、外观挺括,装上投料后坑底继续往里钻,等渗了才发现金属已烂穿,这就是点蚀最坑人的地方。
依据按对象分。点蚀敏感性参照 GB/T 17897《金属和合金的腐蚀 不锈钢三氯化铁点蚀试验方法》做比对,接头材质按 GB/T 20878-2024《不锈钢 牌号及化学成分》核 316L 成分。坑深限值、坑密度由设计文件、验证方案或技术协议确定,属行业经验或设计院做法。
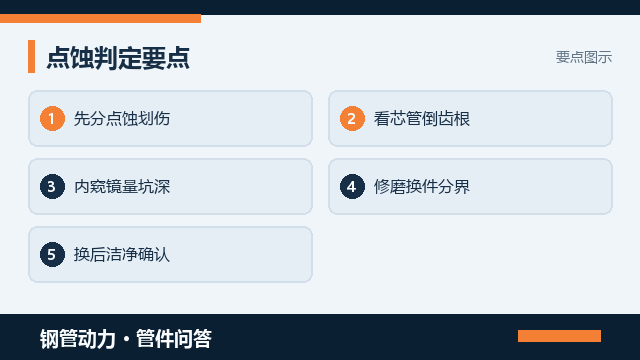
第一环是把点蚀认出来、量出来。拆下接头擦净,对光转角度看针孔状小坑,再用内窥镜伸到芯管内壁和扣压缝里看一圈,配合复制胶膜拓形测深,数坑数与腐蚀面积。重点盯芯管倒齿根部、套筒内壁、扣压缝、介质滞流区。《卫生级管路软管接头怎么选不藏料》 讲软管接头选型,型定完才轮到这道本体点蚀判废。
常见误判有四类:把游离铁锈当点蚀,《卫生级钢管内壁游离铁污染怎么验》 讲游离铁污染只作一句背景;把机械划伤当点蚀,《卫生级钢管表面划伤凹坑怎么判废》 讲表面划伤凹坑;把法兰面缝隙腐蚀 《卫生级法兰面缝隙腐蚀怎么查出来》 算到接头本体头上,那在法兰贴合面不在芯管套筒;还有只拿静压不漏放行,坑底往里钻根本测不出。
分工要写清。本文只管接头金属件本体的点蚀失效:与缝隙腐蚀、游离铁锈、机械划伤的区分,拆后重点位置、坑深坑密度量法、修磨换件边界与换后洁净确认。扣压量与拔脱 《卫生级软管扣压接头怎么验不拔脱》、内壁脱层 《卫生级软管内壁脱层怎么查才放心》 各归专文,钼含量 《卫生级316L钼含量怎么核才够耐蚀》 与钝化只作一句背景,不展开成主体。
为什么这么较真。接头芯管倒齿根部最容易被忽视,那里介质滞流、清洗剂冲不净,氯离子富集把钝化膜反复击穿,坑底往金属里钻,口小里大。点蚀一旦贯穿薄壁芯管或在倒齿根部连成片,抱紧力和密封都跟着完,料液渗进扣压缝再污染整批。静压试不漏说明不了坑深,靠肉眼放行等于把隐患装上线。
量法按件走。内窥镜定位拍照布点,复制胶膜拓形后在测深工具上读最大坑深,按单位面积数坑数、算总腐蚀面积,取最深坑与坑密度一起判。位置也要记:在端面光亮处还是在倒齿根部、扣压缝。钼含量决定耐蚀底子,只作背景,点蚀判据仍按本文量法走,别把材质复核和坑深判定揉成一句话。
相邻工序连着判。点蚀和接头材质、钝化状态分不开:316L 钼含量够不够、酸洗钝化膜连不连续,都决定抗点蚀底子;换件时核材质证明与钝化记录,别拿低牌号件顶上。试压与 CIP(原位清洗)后的滞液、含氯清洗剂残留是诱因,装前把接头冲净吹干,内壁状态另有专文,本体点蚀仍按本文判。
验收按件逐套走:核接头材质证明与炉批号、钝化记录、内窥镜与复制胶膜的坑深坑密度读数、修磨换件结论,再按 GB 4806.9-2016《食品安全国家标准 食品接触用金属材料及制品》确认相容。坑深越限、倒齿根部成片或已贯穿芯管壁即整件判废,抽检表、膜片、判废单与更换清单留全档。
把接头材质与钝化要求、点蚀与缝隙腐蚀游离铁锈划伤的区分口径、拆后四处重点位置、内窥镜与复制胶膜量法、修磨换件边界与换后洁净确认,写进设计说明、验证方案与采购技术协议。需要供方随货附接头材质证明与钝化记录的,到钢管动力发布需求信息把介质、洁净等级与清洗剂工况一次写清。
最后提醒:卫生级软管接头金属点蚀怎么判合格,靠分清点蚀与缝隙腐蚀游离铁锈划伤、盯住倒齿根部套筒内壁扣压缝、内窥镜加复制胶膜量坑深坑密度、换后洁净留痕一起撑住,不是擦干净就放行。把坑深限值写进验证方案,比渗料再倒查省心。标准给的是试验框架,数值靠技术协议锁定。
常见问题(FAQ)
问:点蚀和划伤怎么分
答:看形貌和边界。机械划伤是线状、底浅且两侧有翻边;游离铁锈是红褐浮锈可擦掉,擦完金属面完好;点蚀是针孔状、口小里大,坑里带灰黑腐蚀产物,擦不掉还往深处钻。点蚀爱在倒齿根部、套筒内壁成片出现,划伤不会挑位置扎堆。
问:拆下重点看哪几处
答:优先看四处:芯管倒齿根部、套筒内壁、扣压缝搭接处,以及介质容易滞留的低流速区。这几处或藏料、或缝隙残液、或钝化膜被扣压挤压破坏,最容易先起坑。用内窥镜贴着看一圈,再对光转角度找针眼,别只盯光亮的端面。
问:坑深怎么量才算数
答:先用内窥镜定位布点,再用复制胶膜把坑形拓下来,在轮廓仪或测深工具上读最大坑深,数单位面积坑数与总腐蚀面积。单点目估不算数,得取最深坑和坑密度一起判。量具与布点密度由设计文件、验证方案或技术协议确定,属行业经验或设计院做法。
问:修磨还是换件怎么定
答:看坑深和位置。浅坑、又不在倒齿根部与扣压缝这些承力密封面上,按验证方案修磨后复核壁厚与表面粗糙度 Ra(轮廓算术平均偏差)还能用;坑深越限、成片密集,或已落在倒齿根部、扣压缝,就整件判废不回装。修磨会减薄金属,边界写死。
问:换件后还要做啥
答:换上的新接头先核材质证明与钝化状态,装前做洁净擦拭与冲洗,装后留更换记录、旧件判废单与复验照片。钼含量与钝化只是前置背景,点蚀判定仍归本文,把材质、坑深、洁净确认分别记全,下一轮复检才追得到根子。
钢管动力,关联公众号:钢标控
浅坑、又不在倒齿根部与扣压缝这些承力密封面上,按验证方案修磨后复核壁厚与表面粗糙度 Ra(轮廓算术平均偏差)还能用

扫码加客服微信,说明 「招聘」 拉你进地区招工群,说明 「设备」 进二手设备群;免费领《焊管验收速查表》《二手机验机清单》
微信号:dytc1001