欢迎访问本站!
承插焊接头的组对是道小工序,却是焊缝质量的地基:管子插多深、间隙留多少、定位焊点在哪,三件事定了,后面焊接只能在这个底子上干。现场最常见的错是图快:管子往承口里一怼到底直接点焊,看着牢固,其实把标准要求的那道间隙吞掉了,焊缝根部受着顶撑应力,打压时从根上开裂。GB/T 14383-2021《锻制承插焊和螺纹管件》对承插焊管件的承口尺寸和焊接前间隙有明确规定,组对就是把图纸上的尺寸变成实物的过程。下面按组对顺序、间隙怎么留、定位焊怎么点、偏差怎么纠这条线讲。
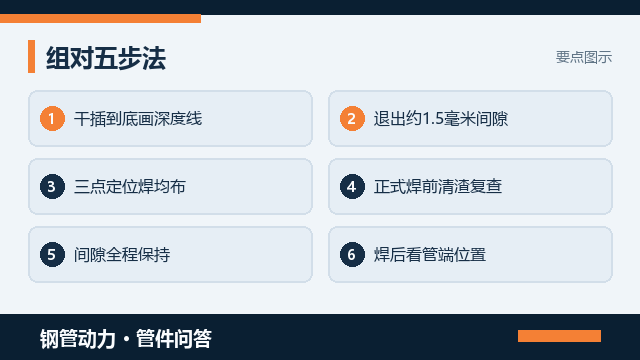
组对的完整顺序五步走。第一步清理:管端和承口内壁除油除锈,孔底无异物,坡口和插入段见金属光泽;第二步干插:管子插到承口底,感受插入顺畅无卡滞,同时确认插入深度;第三步画线:在管子外圆上对着承口端面画一圈深度标记,这就是装配基准;第四步退间隙:把管子往外退,让管端与孔底之间留出标准要求的间隙,GB/T 14383-2021 图样给出的焊接前间隙约 1.5 毫米;第五步点固:按定位焊要求点焊,正式施焊。顺序乱了,间隙就保不住。
间隙怎么留得准。退出的量用塞尺或者焊缝检验尺的薄尺片在管端与凸缘之间卡出来,行业里还有更直观的做法:退管前在承口端面处对标记线的位置差做记号,退到线离开端面约一个毫米半即停。要注意间隙是「管端到孔底」的距离,而现场量的是「管端到端面」,两个数之间差着承口的余量,量法统一了别混着报。这些量法属于行业通行做法,数值依据是标准图样。
定位焊的规矩说三条。一是点数和位置:小口径接头沿圆周均匀点两到三点,避开起焊位置,点焊长度按工艺评定和项目口径执行,属于行业与工艺经验;二是点焊质量:点焊用的焊材与正式焊一致,点焊成型要好,正式焊前把点焊处的渣壳清理干净,有缺陷的点焊磨掉重点;三是间隙复核:点固后再核一遍间隙,点焊收缩会把间隙拉小,超差的松开重来,别将就着焊。
间隙没留住的几种情形怎么纠。插到底点固的,割开重新组对,别指望正式焊能补救;间隙留大了管子晃的,说明插入深度不足或者孔径偏大,先量承口和管子,重新定基准;一条管线多道承插焊接头组对,别把间隙累积起来消化管段长度误差,每道接头独立留标准间隙,长度误差在直管段上调,这是配管下料的常规思路,《弯头配管下料长度,切割余量留多少》里对弯头下料和切割余量讲过算法,配合着用。
组对质量怎么落到焊缝上。间隙到位的接头,角焊缝根部有自由空间,熔池气体熔渣排得出去,焊完从外面看焊脚均匀、管端在孔里位置正确;间隙被吞掉的接头,外观上不一定看得出来,检验靠查管端位置:正式焊完后管端与孔底的关系还能不能透光判断,间隙完全消失的按工艺处理。位置检查是外观检验的一部分,检验员用手电配合检查就能覆盖,成本极低。
不同接头方向的组对差别提一句。水平管段的承插焊,间隙保持容易;立管上的接头,管子自重会把间隙压掉,点固时要托住管重再退间隙;泵口这类设备接口上的最后一道承插焊,先接管线后对接设备,间隙按同样的规矩留。这些都是现场经验层面的做法,写进班组作业指导书,比师傅带徒弟口口相传稳定。
组对和验收的衔接再交代一句。交验时监理常查两个东西:焊工对组对间隙的自检记录、焊后的外观检验记录,把间隙实测值写进自检记录是举手之劳,省了争议。承插焊接头数量的基数大,抽检比例按项目验收口径执行,《管件坡口组对间隙留多大,打底焊怎么起弧》里对坡口组对间隙和打底焊的讲法是对接焊的口径,承插焊的道理相通但数值不同,别张冠李戴。
到钢管动力发布需求信息,把承插焊管件的规格、压力等级、材料和要求配套的组对工艺说明一次写清,让能提供完整技术文件的厂家主动对接。组对间隙就一个毫米半的事,留对了焊缝十年不漏,吞掉了返工就从这个毫米半上开始,工序小,账不小。
常见问题(FAQ)
问:组对的正确顺序是什么
答:五步:清理管端与承口、干插到孔底确认插入深度、画深度标记线、退出管子留出约 1.5 毫米间隙、点固后正式施焊。GB/T 14383-2021 图样给出的焊接前间隙是管端到孔底距离。最典型的错是插到底直接点焊,间隙被吞掉,根部应力拉裂焊缝。
问:间隙怎么留得准
答:干插到底画线后往外退管,用塞尺或焊缝检验尺薄尺片卡出间隙,或在端面处按标记线位置差退约 1.5 毫米。注意标准间隙是管端到孔底,现场量的是管端到端面,两个数差着承口余量,量法统一别混报。退管量按标准图样,量法属行业通行做法。
问:定位焊有什么规矩
答:小口径沿圆周均匀点两到三点,避开起焊位置,点焊长度按工艺评定和项目口径执行;焊材与正式焊一致,成型要好,正式焊前清渣,缺陷点磨掉重点;点固后复核间隙,点焊收缩会拉小间隙,超差松开重来。点数长度属行业与工艺经验,不是国标统一数值。
问:间隙没留住怎么纠
答:插到底点固的割开重新组对,正式焊补不了;间隙过大管子晃的,先量承口内径和管子外径找原因再重新定基准。多道接头的管线每道独立留标准间隙,管段长度误差在直管段调,别用接头间隙去凑下料误差,弯头下料与切割余量的算法可配合参考。
问:焊后怎么确认组对质量
答:看焊脚均匀性、管端在孔内的位置关系,间隙完全消失的按工艺处理;组对间隙实测值写进自检记录,焊后外观检验记录同步留档,监理抽查验的就是这两张表。立管接头组对要托住管重再退间隙,设备接口最后一道承插焊同样规矩,属现场经验做法。
钢管动力,关联公众号:钢标控












