欢迎访问本站!
预制厂按单线图切了两段直管,弯头往中间一放,整体短了二十多毫米,最后只能加一段短节补,多出两道焊口和一次探伤。复盘发现,下料时把弯头的「外弧长度」当成了它在尺寸链里占的长度。弯头在配管尺寸链里占的是中心至端面,不是表面弧长。GB/T 12459-2025《钢制对焊管件 类型与参数》第 6 章给出各品种的尺寸表和不同角度弯头的中心至端面换算关系,第 9 章表 12 给出对应公差。
先把尺寸链的基准立起来。GB/T 12459-2025 第 6 章的尺寸表里,长半径 90 度弯头记 A,45 度记 B,180 度另有中心至中心 O 和背部至端面 K;不同角度弯头的中心至端面,按标准给出的关系式由 90 度标准角度弯头的 A 值和实际角度 θ 换算。
为什么不能拿卷尺贴外弧量,道理在几何上。外弧是弯头外侧表面的展开长度,比中心至端面长出一截,且随弯曲半径、管径变化;中心至端面是尺寸链里的投影基准,配管单线图、管段图和竣工图都按它标注。两者混用,误差会沿着一段段管累积,到闭合口才集中爆发。《弯管和弯头,到底差在哪》里对弯管和弯头到底差在哪按成形方式讲过,弯管按弯曲半径下料、弯头按标准尺寸查表,是两套算法,别互相套。
第二笔账是余量从哪来。切割余量不是标准给的固定数字,它由现场工艺决定:切口修整与坡口加工要去掉一段,端面修磨找平要去掉一点,组对要留根部间隙,焊接还有收缩。GB/T 12459-2025 第 8 章端部坡口规定,除另有要求外管件端部应加工焊接坡口,形状和尺寸按图 10 和表 11;按公称壁厚小于 3mm 为直角或轻微倒角、3 至 22mm 为简单坡口、大于 22mm 为组合坡口。
余量怎么留才不返工,给一个可执行的顺序:先按单线图算出理论闭合长度,再减去弯头的中心至端面和两端坡口加工量,得到直管理论下料长;然后按本厂工艺卡加切割修整量、组对间隙和焊接收缩补偿,得到实际划线长;首件试组对后实测闭合差,反过来修正工艺卡的补偿值,再批量下料。
组对间隙和收缩这两项要单独盯。《管件坡口组对间隙留多大,打底焊怎么起弧》里对坡口组对间隙留多大、打底焊怎么起弧按工序拆得细;《管件焊接线能量怎么控,做大了有啥影响》里对焊接线能量怎么控、做大了有什么影响讲过变形侧的原因。间隙留大、线能量偏大,收缩量跟着变,闭合差就不是余量能盖住的。厚壁件还要按工艺评定预热和层温控制,《厚壁合金管件焊前要预热吗,温度怎么定》里对厚壁合金管件焊前要不要预热、温度怎么定给了判据,这些都会进尺寸链。
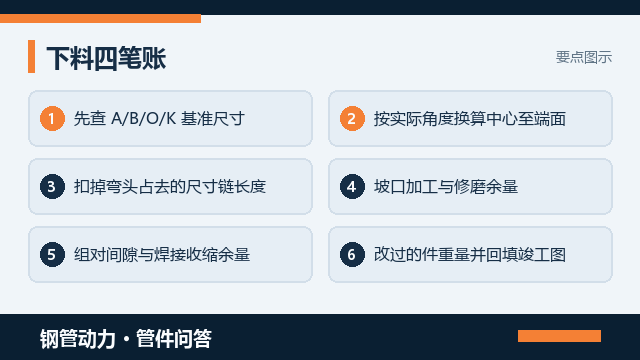
第三笔账是公差累积。GB/T 12459-2025 第 9 章表 12 列出中心至端面等尺寸偏差项,表 13 列端面垂直度 Q 与轴线直线度 P;GB/T 13401-2025 第 8.2.2 条要求尺寸和公差逐件检验。也就是说弯头本身的 A 值就在公差带里浮动,一段管线上串几只弯头、几只三通,偏差会累加。《管件尺寸公差圆度垂直度怎么看才准》里对公差一致性和整批偏向讲得清楚,同一批同向偏比单件绝对值更要命。
第四笔账是闭合口。固定设备接口、两根已就位的立管之间,尺寸链没有伸缩余地,宜把闭合段留到最后实测再下料,别提前按理论长度切死。现场常见错法是所有管段同时下料,最后一道口靠硬对口或加短节凑,既增加焊口又增加无损检测和返修风险。《管件组对错边超标,能不能硬对口矫正》里对错边超标能不能硬对口矫正按处置顺序讲过,硬矫正只是补救,不是配管方法。
改件必须回填记录,这条最容易被漏。弯头切短改角度、端口修磨、坡口返工都会改变中心至端面,改完要重量,把新值回填到管段图和竣工图,并在实物上做可追溯标记。《弯头切短改角度能行吗,现场二次加工有啥讲究》里对弯头切短改角度能行吗、现场二次加工有什么讲究列了限制和复验要求;《管件焊口编号怎么编,竣工图对得上吗》里对焊口编号怎么编、竣工图对不对得上按台账拆过。改过的件若还挂原样本值,下一轮检修按图备料就会再错一次。
GB/T 13401-2025 第 4 章订货内容要求写明品种、类型或代号、材料等级、公称尺寸和公称壁厚、结构、产品标准编号含版本号、件数及附录 A 附加要求,外径选 II 系列时标注「-II」。《国标管件和美标管件混装,尺寸对得上吗》里对国标与美标体系尺寸对不对得上按项目列过,《对焊弯头长半径短半径到底怎么选》里对长半径短半径怎么选讲过选型边界,《管件技术协议怎么签,采购别漏这几条》里对技术协议该列哪些条款拆得细,把「按哪张表、哪个系列、是否随货给逐件实测尺寸」写进去,预制厂就不必猜。
非标角度、大口径、II 系列或多弯头闭合段,别只报一句「DN200 90 度弯头」,到钢管动力发布需求信息把型式代号、角度、DN、外径系列、壁厚口径和需随货提供逐件尺寸记录一次写清,让能按单线图配尺寸、能出实测记录的厂家主动对接。
常见问题(FAQ)
问:弯头在尺寸链里占哪一段
答:占中心至端面,不是外弧展开长度。GB/T 12459-2025 第 6 章把 90 度长半径弯头的 A、45 度的 B、180 度的 O 与 K 分开列出,不同角度弯头按标准给出的关系式由 A 与实际角度 θ 换算。单线图和竣工图都按这个基准标注。
问:切割余量标准规定多少
答:GB/T 12459-2025 没有给统一的余量数字。余量来自切口修整、坡口加工、端面修磨、组对间隙和焊接收缩,按第 8 章的坡口形式和第 9 章公差在本厂工艺卡里定,具体取值属行业/设计院/厂家经验值、非国标强制。
问:为什么首件要试组对
答:因为切割设备、坡口机、焊接方法和拘束度各家不同,补偿值不能照搬。先按理论长度下首件,试组对实测闭合差,再回头修正工艺卡的切割与收缩补偿,之后批量下料,比直接问「一般留几毫米」稳妥得多。
问:多只弯头串一起会怎样
答:公差会累积。GB/T 12459-2025 表 12 给中心至端面等偏差项,表 13 给 Q 与 P;GB/T 13401-2025 第 8.2.2 条要求逐件检验。宜用到货逐件实测 A 值做该件配管计算,同批同向偏比单件绝对值更容易把闭合口顶偏。
问:弯头切短后要不要改图
答:要。切短、改角度、端口修磨都会改变中心至端面,改完必须重量并把新值回填管段图与竣工图,实物同步做可追溯标记。仍挂原样本值,下轮检修按图备料就会再错,配管尺寸链会从头错起。
钢管动力,关联公众号:钢标控












