欢迎访问本站!
一批不锈钢焊接弯头,质保书上母材成分、力学性能都齐,验收签字放行。半年后焊缝附近出现点蚀,回头查记录才发现:从来没人验过焊缝金属的化学成分,供方把母材报告当成了全件报告。GB/T 13401-2025《钢制对焊管件 技术规范》第 5.4 条增加了对焊缝金属化学成分的规定,母材按熔炼炉号分析、焊缝按焊材批号另验,是两条独立的线。
先把结论摆出来:母材合格推不出焊缝合格。管件的母材是钢板、无缝管或直缝焊管,成分由冶炼和轧制决定;焊缝金属是焊材与部分熔化的母材混合后重新凝固的铸态组织,成分由焊材牌号、批号、焊接工艺和保护条件决定,两者来源不同。焊材选错批、烘干不到位、保护气不纯、不锈钢件背面充氩不足,都能让焊缝金属的铬镍钼含量偏离,而母材报告一个字都不会变。
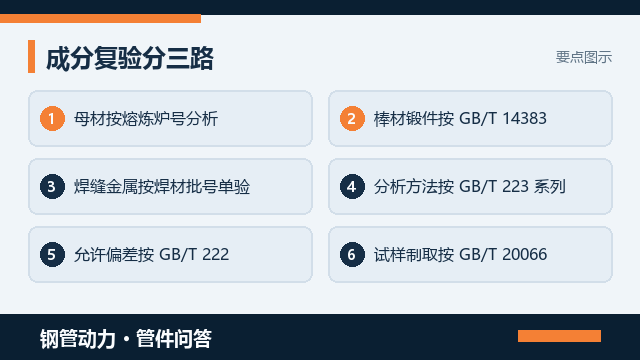
标准依据分三层。GB/T 13401-2025 第 5 章材料里,第 5.1 条规定原材料宜为无缝管、直缝电熔焊接管和板材,制造商应对所用原材料按熔炼炉号进行化学成分分析;当原材料为棒材和锻件时,其化学成分应符合 GB/T 14383 的相应规定;所用原材料的化学成分允许偏差应符合 GB/T 222 的规定。
GB/T 13401-2025 第 5.1 条列出的方法有 GB/T 223 系列,以及 GB/T 4336、GB/T 11170、GB/T 20123、GB/T 20124、GB/T 20125 等仪器分析法;碳素钢和中低合金钢多元素含量可按 GB/T 4336 火花放电原子发射光谱法,不锈钢按 GB/T 11170,总碳硫按 GB/T 20123 高频感应炉燃烧红外吸收法。取样和制样按 GB/T 20066。
两条线的批处理逻辑不一样,这是最容易混的地方。母材按熔炼炉号组批分析,一个炉号出一份;焊缝金属按焊材批号核对,同一焊材批号、同一焊接工艺归入同一组,换一批焊丝焊剂就要重新对应。现场常见错法是把一张母材质保书复印件贴到整批管件的交工资料里,焊缝那栏空着,或者拿母材光谱值填进焊缝报告。
GB/T 13401-2025 引用 NB/T 47015 作为焊接规程类文件,焊材选用与保管按工艺文件走。《管件焊条烘干保温怎么管,领用要记啥》里对焊条烘干保温和领用记录怎么管拆得细,把那份台账和焊缝成分报告对起来看,才能确认报告对应的是不是真正用在这批件上的那一批焊材。
一是铬、镍、钼、碳这些决定耐蚀性的元素,焊缝金属与母材的匹配关系要在工艺评定时定死,评定里用什么焊材、什么保护气、什么层间温度,生产就得照着来;二是晶间腐蚀敏感性,GB/T 4334 是 GB/T 13401-2025 的规范性引用文件,需要时按合同约定加做。《不锈钢管件焊后酸洗钝化怎么做,别混碳钢件》里对不锈钢管件焊后酸洗钝化和碳钢件混用污染讲得清楚,焊缝成分偏了,后续表面处理补不回来。
把成分和性能分开看,也别漏了力学那条线。GB/T 13401-2025 第 8.1.2.2 条规定,当管件为焊接结构时,应另对焊接接头进行一次拉伸试验,焊接接头的抗拉强度不应小于相应材料等级规定的抗拉强度最低值;第 8.1.1.4 条要求焊接接头拉伸试样的焊缝轴线位于试样长度方向的中间。《焊接试板要检哪几项,跟管件焊口怎么对上》里对焊接试板检哪几项按项目列过,可以并着勾。
第一步核标准版本,报告与合同引用的是不是 GB/T 12459-2025、GB/T 13401-2025 及约定版本号;第二步核材料等级代号,CF、AF、LF、SF 各代表碳素钢、合金钢、低温用钢、不锈钢,后缀 K、G、H、L 各有含义,别只看一个牌号名;第三步核取样位置和批号对应关系;第四步核方法标准号与允许偏差依据(GB/T 222);第五步核签发与检验文件类型,GB/T 18253-2018《钢及钢产品检验文件的类型》把检验文件分型,需要第三方或需方见证的要在合同里写明。
《管件技术协议怎么签,采购别漏这几条》里对技术协议该列哪些条款按条目拆过,把「焊缝金属化学成分按焊材批号提供报告、取样位置、方法标准号、允许偏差依据」写成可验收的一栏,比在验收会上口头强调管用。
和本站已有内容划一下边界:《管件材料复验与化学成分怎么查对》讲的是母材材料复验与化学成分怎么查对,本篇讲的是焊缝金属这一路,两者并列不重叠;《管件焊接工艺评定到底都查些什么》讲焊接工艺评定查什么,评定是事前定工艺,本报告是事后证实用料,也不能互相顶替。把三份记录按同一批号串起来,才是完整的追溯链。
落地按两步。有特殊介质、低温工况或不锈钢耐蚀要求的,别只报一句「304」,到钢管动力发布需求信息把材料等级、介质、设计温度、焊接结构和需加做的附加要求一次写清,让能出全套成分与接头报告的厂家主动对接。
常见问题(FAQ)
问:母材成分合格还要单验焊缝吗
答:要。母材成分由冶炼决定,焊缝金属由焊材批号、焊接工艺和保护条件决定,是两条独立的线。GB/T 13401-2025 第 5.4 条新增焊缝金属化学成分规定,第 5.1 条管母材按熔炼炉号分析,前者不能由后者推导。
问:焊缝成分按什么组批核对
答:按焊材批号与焊接工艺对应,换一批焊丝焊剂就要重新对应并出报告,不能用一张母材质保书顶整批。审报告先看「试样取自哪里」,管体母材、焊缝金属、焊接接头三种写法结论不同,互相顶替即视为资料不齐。
问:成分分析用哪些方法标准
答:GB/T 13401-2025 第 5.1 条列出 GB/T 223 系列及 GB/T 4336、GB/T 11170、GB/T 20123、GB/T 20124、GB/T 20125,取样制样按 GB/T 20066,允许偏差按 GB/T 222。
问:焊接接头拉伸能代替成分报告吗
答:不能。GB/T 13401-2025 第 8.1.2.2 条要求焊接结构另做一次接头拉伸,抗拉强度不小于相应材料等级最低值,管的是强度;成分报告管的是用料。两张报告分别对应第 5 章与第 8 章,缺一张焊接结构这批就不算验完。
问:不锈钢管件还要加做什么
答:按合同和设计条件定,可在 GB/T 13401-2025 附录 A 附加要求里约定晶间腐蚀试验,标准规范性引用 GB/T 4334。同时核铬镍钼碳与工艺评定所用焊材是否一致、保护与背面充氩是否到位。酸洗钝化补不回焊缝成分的偏差。
钢管动力,关联公众号:钢标控












