欢迎访问本站!
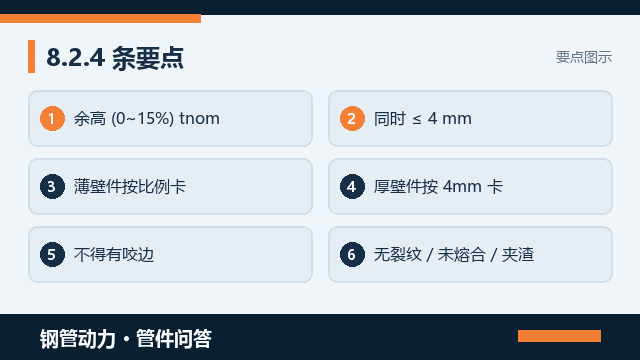
卷制焊接管件内侧那道焊缝,很多人只关心有没有探过伤,很少去量余高。GB/T 13401-2025 第 8.2.4 条给了两个必须同时满足的数:焊缝余高应在公称壁厚的 0 到 15% 之间,且不应大于 4 毫米;焊缝表面还不得有裂纹、未焊透、未熔合、未焊满、气孔、夹渣、飞溅物,并不应有咬边。两条数值、一串外观项,构成焊接管件最基本的表面验收线。
为什么余高要限?焊缝内侧多出来一截,等于在流道上造出一道环形台阶。介质流过时局部流速抬高、湍流加剧,含颗粒或易结垢介质会在台阶下游沉积、上游冲刷;需要通清管器或内检测器的管段,余高还可能刮伤皮碗或卡住通径规。外侧余高过大则影响保温、防腐和外观,也掩盖咬边之类的缺陷。
两个条件要一起用。按比例算的是 15% tnom,按绝对值卡的是 4 毫米,取更严的那个。薄壁件往往比例先卡住:tnom=6 毫米时 15% 只有 0.9 毫米;厚壁件则 4 毫米先卡住:tnom=40 毫米时 15% 是 6 毫米,但绝对上限仍是 4 毫米。验收单上只写一行「余高合格」不够,应把实测值和所依据的限值一起记下来。
下限 0 也有含义。余高为 0 意味着与母材齐平,允许;但如果是靠过度打磨把焊缝磨平、甚至磨出凹陷,就变成削弱壁厚了。第 8.2.3 条要求修整点的壁厚不小于规定的最小值,第 9 章的 87.5% 判据同样适用。所以「磨平」和「磨薄」要分开看,磨完必须复测壁厚。
怎么量?内侧可用焊缝检验尺、深度规或带弧面基准的专用样板,沿焊缝圆周分若干等分点测最大值;大口径件可用内窥镜配合测量,或做局部样块复测。量之前清掉飞溅、氧化皮和毛刺,否则读到的高点不是余高。读数按 GB/T 8170 的修约值比较法修约后再判定,避免把临界值判反。
外观项要逐条看。第 8.2.4 条点名的裂纹、未焊透、未熔合、未焊满、气孔、夹渣、飞溅物,加上不应有咬边,都是目视加表面检测能发现的问题。咬边最容易被忽略,它会沿焊趾形成一条应力集中线,在交变载荷下是疲劳起裂的常见位置。有咬边即使余高合格也不能放行。
和无损检测的关系要分清。第 8.2.4 条管的是表面形貌,第 8.3 条管的是内部与近表面缺陷:三通、四通、压制成形异径管及锻件/棒材加工管件逐件磁粉或渗透检测 I 级合格,合金钢其他管件同样逐件检测;焊接管件焊缝由制造商完成时,按 NB/T 47013.2 对全长射线检测 II 级合格。两项并行,探过伤不等于外观合格。《管件焊缝射线和超声怎么选,抽检比例多少》讲过射线和超声怎么选。
免检的情形也有明确标记。第 8.3.5 条规定,使用条件不需要焊缝射线检测的管件,经供需双方协商可不检,但必须在交货文件和实物标志的材料等级后加注 -NX 后缀,例如 CF370-NX。看到 -NX,就要确认这是双方协商的结果,而不是供方单方面省了工序。后缀与第 10 章标志内容要对得上。
还有一条与制管厂有关。第 8.3.4 条规定,采用直缝焊接管制造的管件,若该焊缝已在制管厂 100% 射线检测且 II 级合格,管件制造商可不重复检测;若没有,则仍须对焊缝全长射线检测 II 级合格。这意味着采购要向前追一层,问清原材料焊接管的检测状态,别把「免检」理解成「没检」。
余高超标怎么处置?优先机械修磨至合格范围并圆滑过渡,修磨后复测壁厚与表面,必要时补做渗透或磁粉检测确认没有把缺陷磨开。修磨导致壁厚不足的,按不合格品处理或走第 9 章的焊接修补程序,并重新做相应热处理。不要用补焊把余高「堆回来」,那只会把问题放大。
订货与验收文件建议写三行:焊接管件按 GB/T 13401-2025 第 8.2.4 条验收余高与外观;明确是否接受 -NX 免射线;要求供方提供原材料焊接管的射线检测状态说明。《管件技术协议怎么签,采购别漏这几条》对技术协议条款有完整清单,可以对着补。
需要卷制焊接管件、要做内侧余高记录或需通径规通过试验的,可以到钢管动力发布需求信息,把 DN、壁厚、介质和清管要求写清。能出焊缝全长射线报告与余高实测记录的厂家会主动对接。
常见问题(FAQ)
问:焊缝余高合格范围是多少
答:按 GB/T 13401-2025 第 8.2.4 条,焊接管件的焊缝余高应在公称壁厚的 0 到 15% 之间,且不应大于 4 毫米,两个条件同时满足,取更严者。薄壁件多由比例卡住,例如 6 毫米壁厚时 15% 仅 0.9 毫米。
问:余高为 0 是不是最好
答:允许与母材齐平,但要看是怎么做到的。若靠过度打磨磨平甚至磨出凹陷,就削弱了壁厚。第 8.2.3 条要求修整点壁厚不小于规定最小值,第 9 章 87.5% 判据同样适用。磨平与磨薄要分开判断,修磨后必须复测壁厚,必要时补做表面检测确认没有把缺陷磨开。
问:只做射线检测够不够
答:不够。第 8.2.4 条管表面形貌,余高、咬边、裂纹、未焊透、未熔合、气孔、夹渣、飞溅物都属目视与表面检测范围;第 8.3 条才管内部与近表面缺陷,焊接管件焊缝按 NB/T 47013.2 全长射线检测 II 级合格。探过伤不等于外观合格。
问:看到 -NX 后缀是什么意思
答:表示经供需双方协商,该管件使用条件不需要做焊缝射线检测,按第 8.3.5 条在交货文件和实物标志的材料等级后加注,例如 CF370-NX。看到它要确认确属双方协商结果而非供方单方省工序,并核对标志、交货文件与合格证明书的后缀一致。
问:原料焊接管已探过伤,管件还要再检吗
答:看有无 100% 检测且 II 级合格的证明。第 8.3.4 条规定,采用直缝焊接管制造的管件,若该焊缝已在制管厂 100% 射线检测且 II 级合格,管件制造商可不再检测;若没有,仍须对焊缝全长射线检测 II 级合格。采购要向前追一层问清原材料状态。
钢管动力,关联公众号:钢标控












