欢迎访问本站!
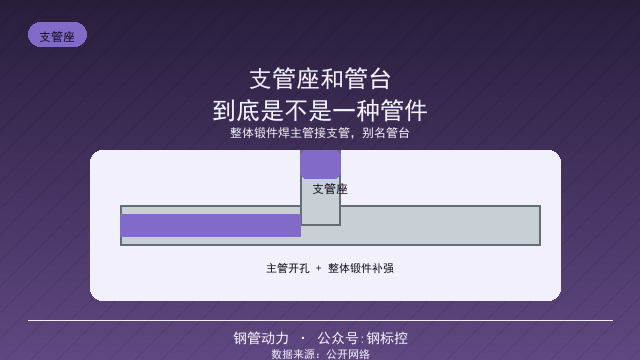
在主管道上开口接出支管,常用两种做法:一种是用三通,另一种是用支管座。很多人把支管座和管台混为一谈,其实它们是一回事的不同叫法,标准里统一叫支管座。
支管座是焊接在主管上、用来接出支管的一种整体补强管件。它不开大孔、不做马鞍,而是直接焊在管壁上,再从支管座上接出小口径支管,常用于不需要三通的大口径主管分支。
标准依据是 GB/T 19326-2022《锻钢制支管座》。这个标准规定了支管座的类型、尺寸、材料、制造和检验,适用于锻钢制、对焊或承插焊连接的支管座,DN 覆盖从 15 到 600 的主管范围。
支管座按连接方式分对焊式、承插焊式、螺纹式。对焊式用于压力较高、口径较大的场合,焊缝好检查;承插焊和螺纹式用于小口径支管,安装方便但只适合低压。
支管座最大的好处是补强。主管开孔会削弱强度,支管座本身材料厚、锻件整体性好,等于在开孔处加了一圈补强,比单做补强圈可靠,也不用另外焊接补强圈。
管台这个说法,通常指支管座,也有的地方把支管座叫做管台、支管台、鞍座。叫法不统一,但只要是整体锻件焊在主管上接支管的,都归到 GB/T 19326 这一类,订货写标准号就认这个。
和正式三通比,支管座省事。做三通要切主管、开孔、焊三通,工序多;支管座直接焊上去,尤其是大口径薄壁主管,用三通成本高、焊接变形大,用支管座更合适。
支管座和异径管、三通不一样,它不改变主管走向,只在管壁上接一个出口。如果分流要求对称、流量大,还是上三通;如果只是小支管取压、取样、放空,支管座就够了。三通壁厚怎么算可参照《三通壁厚,等厚还是加厚》。
材料要跟主管匹配。碳钢支管座常用 20#、A105,合金钢用 16Mn、15CrMo,不锈钢用 304、316L。支管座材质一般不低于主管材质,焊接时才不会出现强度短板。
订货要报清楚几项:主管口径、支管口径、连接方式(对焊/承插焊/螺纹)、压力等级、材质、标准号。只说一个管台,厂家不知道你要多大、怎么接,出的货对不上。
焊接是支管座安装的关键。对焊支管座要开坡口、按评定合格的工艺焊,焊后按要求做无损检测。焊接质量差,开孔处正好是应力集中点,最容易从这里裂。
支管座焊缝照 NB/T 47013 做磁粉或渗透,查表面裂纹;坡口准备和焊后检测的要点,可参照《管件坡口,怎么认怎么验》。
验收看尺寸和材质证明。支管座到货量主管口径、支管口径、高度、壁厚,核对材质单和锻件合格证。这一套和《管件到货,验收先查哪几处》 思路一致。
支管座不是所有场合都合适。频繁拆卸、需要清管的主管,支管座内壁有凸起,清管器过不去;这种地方还是用三通加阀门更合适。
价格上,支管座比三通省材料,但锻件本身不便宜。大口径主管分支,综合算下来往往比做三通划算,前提是设计允许用支管座代替开孔补强。
常见误区是把支管座当补强圈用。补强圈是另焊一圈钢板,支管座是整体锻件兼做出口,两者补强原理不同。标准里支管座是成品管件,不是现场拼的补强圈。
还有人拿等径三通切一段当支管座,这是不规范的。三通壁厚、结构都不满足支管座标准,焊缝受力也不对,正式工程不能这么代。
设计上支管座的选用要看开孔率。主管开孔直径和主管直径的比值有上限,超过就要另算补强,这部分在 GB/T 19326 和管道应力设计里都有规定。
支管座的压力额定值要和主管一致。它和对应规格的管件共用压力温度额定值体系,不能主管高压、支管座低压,否则开孔处成了整条管线的短板。
异种钢支管座要按异种钢工艺焊。主管碳钢、支管不锈钢,或反过来,要选过渡焊材、控制线能量,防止碳迁移和焊缝开裂,这块和管件焊接评定相通。
支管座有带补强台肩和纯焊接两种。整体锻件本身带补强,有的还会加厚台肩;纯焊接支管台靠焊缝和母材承载力,要核算,不能只看外观差不多。
小口径支管座多为承插焊式。DN50 以下常用承插焊,插进去焊一道角焊缝,安装快,但只适合低压,压力一高角焊缝承载力不够,要上对焊式。
支管座小端壁厚不能低于支管。变径处是应力集中点,壁厚不够此处先出问题,壁厚等级怎么看可参照《管件壁厚,SCH号怎么选》。
安装前支管座要做标识确认。很多支管座外形相近,材质牌号刻在表面或挂标签,领用和安装时核对,拿错材质焊完才发现有的是大麻烦。
受压容器上的支管座另有开孔补强规定。容器开孔补强按容器标准计算,支管座作为补强元件要满足开孔补强,不是随便焊一个就行的。
库存按常用规格备。主管口径和支管口径的组合有限,把常用组合备成标准库存,临时改造随用随取,比每次现订快,也避免紧急时拿错。
支管座焊接要控制热输入。锻件和主管厚度差大,焊接热输入不当会产生较大残余应力,重要支管座焊后按工艺做消应力处理。
支管座和管件一样要探伤。对焊支管座焊缝照 NB/T 47013 做磁粉或渗透查表面,重要管线射线或超声查内部,检测不能省。
支管座要做焊接工艺评定。对焊支管座的角焊缝或对接焊缝要先评定合格再焊,这块和管件焊接评定是同一套要求,不能免。
支管座开孔要避开主管焊缝。主管上的开孔尽量避开纵环焊缝和母材缺陷,开在完好母材上,否则开孔处应力叠加更易出问题。
支管座小端可加工坡口。和支管对接的一端要按支管管壁开坡口,保证焊透,坡口形式和尺寸看管件坡口那篇的通用做法。
支管座有整体和分体两种供货。整体锻件最常用,分体的是先焊补强板再开孔,承载力要核算,重要管线优先整体锻件。
支管座要打钢印或挂标。材质牌号、规格、标准号标在件上,安装前核对,防止拿错,尤其是外观相近的不同材质件。
高温管线支管座要算热应力。开孔处热胀受约束,热应力集中,设计时把支管座位置避开热位移大的点,减少附加应力。
支管座不能替代等径三通做分流。它适合小支管取压取样放空,大流量分流还是三通,承载和流向都不同,不能混用。
支管座与主管焊接要清根。单面焊的对接焊缝背面要清根再焊或改用双面焊,保证焊透,内部缺陷照无损检测要求查。
库存支管座要防锈保管。碳钢件涂防锈油、不锈钢件隔离存放,潮湿环境易锈,装前确认表面状态,锈重的要处理。
支管座是成品管件不是现场件。它和弯头三通一样是工厂成品,有合格证和检测报告,不能现场用钢板拼焊代替,质量没保证。
一句话。支管座就是焊在主管上接支管的整体锻件,别名管台、支管台;标准认 GB/T 19326-2022;大口径分支、小支管取压取样用它最方便,材质不低于主管、焊接要合格。
常见问题(FAQ)
问:支管座和管台是同一种东西吗?
答:是。管台、支管台、鞍座都是支管座的俗称,标准统一叫支管座,归 GB/T 19326-2022 管理,订货写这个标准号即可。
问:支管座用什么标准?
答:GB/T 19326-2022《锻钢制支管座》,规定类型、尺寸、材料、制造和检验,适用于对焊、承插焊、螺纹连接,主管 DN15 到 600。
问:支管座和三通怎么选?
答:大口径薄壁主管分支、小支管取压取样用支管座省事;分流对称、流量大、要清管的用三通。支管座内壁有凸起,清管器过不去。
问:支管座材质怎么定?
答:不低于主管材质。碳钢用 20#、A105,合金用 16Mn、15CrMo,不锈钢用 304、316L,避免焊接出现强度短板。
问:支管座能当补强圈用吗?
答:不能。补强圈是现场另焊的钢板圈,支管座是整体锻件兼做出口,补强原理不同,不能互相替代。
问:订货要报哪些参数?
答:主管口径、支管口径、连接方式、压力等级、材质、标准号。只说一个管台,厂家无法准确供货。
数据来源:来自公开网络
有钢管、管件、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控