欢迎访问本站!
2026 年 2 月,常州一家厂的 Φ114 焊管机组,定径机开始抖。操作工说机架在晃,手放上去麻。班长判断是轴承,安排停机换了一套定径辊轴承,1.2 万,装回去还抖。
第二次拆减速机,齿轮打开看,齿面有轻微点蚀但不严重,装回去,还抖。第三次把整个传动底座拆开重新找平,抖得轻了一点,没根治。三次拆装,停线加起来四天半,4.5 万。
第四次请了个人,带一台八千块的测振仪,在减速机输入端测了三个方向,看了频谱,两小时给出结论:2 倍频分量占主导,膜片联轴器的膜片已经开裂,两半联轴器的对中超差。换膜片、重新对中,振动从 4.2 降到 1.6 毫米每秒。
一个两千块的膜片,被三次拆装盖过去了。这类事在二手机组上更常见,因为设备底子不清楚,靠猜的成本更高。抖起来先测还是先拆,差的是几万块。
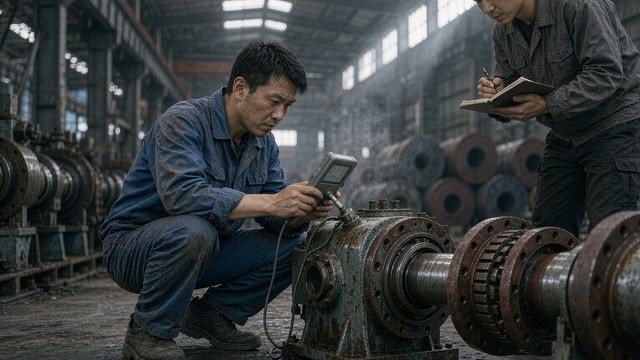
机组的振动,九成落在三类里:结构松动、对中不良、轴承损伤。三类的表现不一样,处理方式也完全不同。
结构松动,特征是振动忽大忽小,负载变了振动跟着变,手摸机架能感觉到「咯噔」。常见原因是地脚螺栓松、垫铁脱空、底座焊缝开裂。这类最好查,扳手紧一遍、塞尺塞一遍就能找到。
对中不良,特征是振动稳定、随转速升高而增大,径向比轴向明显,频谱上 2 倍频突出。联轴器两侧的机器,只要有一个挪过位置、换过垫片,就要怀疑这一条。
轴承损伤,特征是高频成分丰富、有冲击感,声音是「沙沙」加「咯吱」,温度会慢慢升。这种最容易被误判成「整体老化」,然后被建议整套换。
一条焊管线的传动链,测点定六个就够:主电机驱动端、主电机非驱动端、减速机输入端、减速机输出端、轧机牌坊、定径机架。分条线加两个:刀轴轴承座、卷取机减速机。
每个测点测三个方向:水平、垂直、轴向。轴承损伤在径向最明显,对中问题在轴向最明显,只看水平方向会漏。
测点要固定。第一次测在哪,以后就测在哪,用记号笔在壳体上画圈标方向箭头。不同位置测出来的数没法比,趋势也就断了。
传感器怎么贴也有讲究。磁吸座方便,但高频响应差,超过 2,000 赫兹就不准;测轴承早期故障要用螺柱固定或者胶粘。二手机组测点表面往往有漆和油,测之前砂纸打一下,露出金属。
振动烈度用速度有效值,单位毫米每秒。评价方法按 GB/T 6075 系列,对应国际标准 ISO 20816 系列,把机器的振动分成四个区:A 新机、B 可长期运行、C 不宜长期运行、D 可能损坏。
中小型机组,15 到 300 千瓦、刚性支承这一类,分区界大致是 1.4、2.8、4.5。也就是说 2.8 以内算好,2.8 到 4.5 要关注,超过 4.5 该安排检修,超过 11.2 属于不允许运行。
大型机组,300 千瓦以上,界线放宽到 2.3、4.5、7.1。钢管厂的 main drive 常在 200 到 800 千瓦之间,按哪一档要看功率和支承方式,拿不准就按严的那档管。
这套数是评价「整体状态」的,不用于判断具体部位。要定位到哪个轴承、哪根轴,得看频谱。
速度值反映的是能量大小,轴承刚出现微小剥落时,能量很小,速度值上看不出来,等看出来了,往往已经晚了。这时候要用加速度包络,也叫冲击脉冲或 gE。
包络值的判断没有统一国标,靠经验和趋势。常见的做法:新装轴承 gE 在 0.2 到 0.5,超过 0.5 开始关注,超过 1.5 安排更换,超过 3 随时可能卡死。这套数要按自己的设备基线校准,不同测点、不同转速不能横向比。
有一个实用的替代办法:包络值三个月涨一倍,不管绝对值多少,都该开盖看一眼。轴承损坏从微裂到卡死,中间有几个月窗口,抓住这个窗口,换的是轴承;错过了,换的是轴和壳体。
频谱是把振动按频率拆开,看哪个频率占主导。五条常用判据,记住就能覆盖大部分现场问题。
1 倍频突出,通常是不平衡。风机叶轮积灰、联轴器偏心、辊子配重掉了,都算这一类。2 倍频突出,通常是不对中,也可能是联轴器本身有问题,比如膜片开裂、弹性块老化。3 倍频及以上出现整数倍谐波,通常伴随松动,螺栓松了、轴承座裂了。
出现不规则的边频带,围在某个频率两侧,间隔等于另一根轴的转频,通常是齿轮问题,边频间隔就是那根轴的转速。出现远高于转频的一簇频率,且随转速变化,通常是轴承。
还有一个简单的判断:振动随负载变化明显,往结构上找;随转速变化明显,往平衡和对中上找;跟负载转速都无关,只是缓慢增长,往轴承上找。
轴承有四组特征频率,公式不难,参数查轴承样本就有:滚动体数、滚动体直径、节圆直径、接触角。
外圈通过频率等于滚动体数的一半乘以转频,再乘以 1 减滚动体直径与节圆直径之比。内圈通过频率是同样的形式,中间改成 1 加这个比值。保持架频率是外圈频率除以滚动体数。滚动体自转频率用节圆直径除以两倍滚动体直径,乘以转频,再乘以 1 减比值的平方。
举个算例。设滚动体 15 个,滚动体直径 30 毫米,节圆直径 180 毫米,接触角 0,转速 1,480 转每分,转频 24.67 赫兹。外圈频率 154 赫兹,内圈频率 216 赫兹,保持架频率 10.3 赫兹,滚动体自转 72 赫兹。
现场看到 154 赫兹处有一簇峰,边上有间隔 24.67 赫兹的边频,基本可以定外圈。看到 216 赫兹,定内圈。看到 10.3 赫兹,保持架可能磨损或断裂,这种最危险,容易突然卡死。
齿轮的啮合频率更好算,齿数乘转频。减速机输入 1,480 转每分,小齿轮 23 齿,啮合频率 567 赫兹。这个频率上出现峰,配边频,说明这副齿轮咬合不好。
同一个测点,从 1.8 涨到 3.6,虽然还在「可接受」区间,但三个月翻倍,比一个长期稳定在 4.2 的点更危险。绝对值告诉你现在能不能跑,趋势告诉你还能跑多久。
建议的取样节奏:关键机组两周一次,一般机组一个月一次,检修后 24 小时内加测一次。每次测完记三样:速度有效值、包络值、轴承温度。三个数一起看,判断准确率明显提高。
温度这一栏常被忽略。轴承温度在负荷不变的情况下,一个月升 5℃,即使振动没变,也要查润滑。润滑脂加多了也会升温,加少了也升温,按轴承样本给的量加,别凭感觉。
分三档。最低档,只测速度有效值的笔式测振仪,几百到两千,能判断「抖不抖」,不能定位。中档,带频谱和包络的便携仪,8,000 到 30,000,一个人一天能测完一条线,钢管厂这一档够用。高档,在线监测系统,一个测点 3 万到 8 万,适合 24 小时不能停的关键机组。
最常见的浪费是买了高档仪器没人会用。频谱图看不懂,等于买了一台只会显示数字的笔式仪。买仪器之前先解决人的问题,送一个人去学 40 学时,比多花两万买功能管用。
手机上的振动 App 不建议用于判级,采样率和频响都不可控,只适合做粗略对比。拿它当依据去拆机器,容易白拆。
测出来的数要能变成动作,否则就是一堆图。四张单串起来:点检单记录日常手感与温度,测振单记录三向数值与频谱截图,检修单记录拆了什么换了什么,验收单记录修完振动降到多少。
四张单的关键是编号一致。同一台减速机,在四张单上用同一个编号,一年后回看,这台机器修过几次、每次什么原因、花了多少钱,一目了然。点检表的排法可以参考二手设备点检,怎么排成一张表里那套八列。
验收这一环最容易走过场。修完必须测,测完必须和修前比。修完振动没降,说明判断错了,这时候要追,不能签字了事。二手机组尤其要这样,因为原始状态不清,唯一能证明修好了的,就是数字。
回到常州那条线。四次折腾的顺序是:先换最贵的轴承,再拆最麻烦的减速机,到末尾才查到最便宜的膜片。人的直觉总是从「最像坏的件」开始,而振动数据是从「最该查的件」开始。
一套八千块的仪器,两小时的测量,替掉三次拆装。这笔投入在任何一条线上都划得来。二手机组接手时更该做一次全面测振,把基线记下来,后面所有变化都有参照,这也是二手线装好了,为啥三个月才爬到七成里那条爬坡曲线的起点。
设备要买要卖,或者想找会做振动诊断的人,可以到钢管动力发布供需信息,同行之间好对接。
机组抖了,先测振还是先紧螺栓?
先紧螺栓不算错,成本几乎为零,十分钟能排除一类问题。但紧完还抖就别继续拆了,先测三个方向的速度值和频谱。松动的特征是振动随负载忽大忽小、出现整数倍谐波;对中的特征是 2 倍频突出、轴向明显;轴承的特征是高频成分加包络值上升。三类处理方式不同,拆错了就是白花钱。
振动多少算超标,有没有统一标准?
有,按 GB/T 6075 系列,对应 ISO 20816 系列,用速度有效值分 A、B、C、D 四区。中小型机组 15 到 300 千瓦、刚性支承,界线大致 1.4、2.8、4.5 毫米每秒;300 千瓦以上放宽到 2.3、4.5、7.1。超过 4.5 该安排检修,超过 11.2 属于不允许运行。这套数评价整体状态,定位具体部位还得看频谱。
怎么用频谱区分不平衡、不对中和轴承损坏?
看主导频率。1 倍频突出多为不平衡,径向明显;2 倍频突出多为不对中或联轴器问题,轴向明显;3 倍频及以上出现整数倍谐波多为松动;远高于转频的一簇频率、随转速变化、配边频,多为轴承。齿轮问题看啮合频率,齿数乘转频,峰两侧的边频间隔等于另一根轴的转频。
加速度包络值多少要换轴承?
没有统一国标,看基线。常见经验是新装轴承 0.2 到 0.5,超过 0.5 关注,超过 1.5 安排更换,超过 3 随时可能卡死。不同测点转速不能横向比。更实用的判据是趋势:三个月涨一倍,不管绝对值多少都该开盖看。轴承从微裂到卡死有几个月窗口,抓住换轴承,错过换轴和壳体。
买个测振仪要多少钱,手机 App 能用吗?
笔式只测速度值的几百到两千,带频谱和包络的便携仪 8,000 到 30,000,在线监测一个测点 3 万到 8 万。钢管厂一条线用中档就够。手机 App 采样率和频响不可控,只能做粗略对比,不能作为拆机依据。买仪器前先解决人的问题,送一个人学 40 学时,比多花两万买功能管用。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。












