欢迎访问本站!
买冷轧板、酸洗板,最容易被坑的不是厚度,而是长度和宽度。不少人订了“定尺 2000 毫米”,到货一量,有的长几毫米,有的还短了三五毫米,跟供应商扯皮的时候才发现,合同里只写了“2000 长”,没写按哪个标准、什么精度。今天把这件事说清楚。
先把三个词掰开:定尺,就是固定长度,比如只要 2000 毫米的板;倍尺,是定尺的整数倍,比如 2×2000=4000 毫米;不定尺,又叫通常长度,是给一个范围,像 1000~6000 毫米之间都算合格。长度偏差这套规矩,只管定尺和倍尺,不定尺本来就是个区间,谈不上“短了”。
冷轧板的长度允许偏差,看 GB/T 708-2019 的表 8。普通精度 PL.A 是公称长度的 +0.3%,较高精度 PL.B 是 +0.15%。注意这里只有正偏差——允许比订货长度长一点,不允许比订货长度短。举个例子,定尺 2000 毫米,按 PL.A 最多允许长 6 毫米,按 PL.B 最多长 3 毫米;要是实际量出来比 2000 短,那基本直接判不合格。订货时不写精度,厂里默认就按 PL.A 普通精度交。
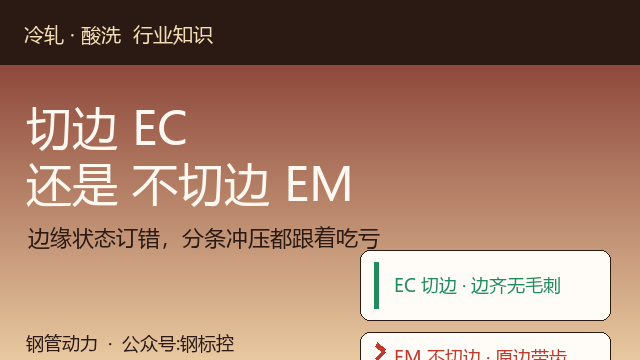
宽度这边要分切边和不切边。冷轧板按 GB/T 708-2019,切边(EC)的钢板和宽钢带看表 6,纵切钢带看表 7,都分普通精度 PW.A 和较高精度 PW.B,同样是不写就按 PW.A。不切边(EM)的钢板和宽钢带,宽度偏差由供需双方协商,没有统一死数;而纵切钢带天生就是切边的,没有 EM 这一说。酸洗板因为是热轧板酸洗来的,尺寸公差多按热轧基材 GB/T 709-2019 控制,订货以 GB/T 38813-2020《冷轧酸洗钢板及钢带》为准——别拿冷轧板的尺子去套酸洗板。
实际到货常踩这几个坑:第一,精度等级不写,默认普通精度,想要严一点得主动写 PT.B、PW.B、PL.B;第二,切边还是不切边写错,宽度公差能差出一截;第三,分条料(纵切钢带)要求更严,合同里得写清宽度精度和厚度;第四,光盯厚度公差,把长宽忘了,结果拼焊对不上。
到货怎么量才算数?长度用卷尺、直尺量,看落不落在 PL.A 或 PL.B 范围内;宽度测量点,切边产品距剪切边不小于 25 毫米、不切边距轧制边不小于 40 毫米;钢带的不平度要在距头尾 5000 毫米以外量。验收时对照 GB/T 247-2025 的包装标志和质保书,有争议以标准表 8 为准,协商条款看合同。一句话,定尺长度“只能长不能短”,宽度看切边状态和精度等级,合同把这几点写全,后面省一大堆麻烦。
常见问题(FAQ)
问:定尺、不定尺、倍尺到底差在哪?
答:定尺是固定一个长度(如 2000 毫米),倍尺是定尺的整数倍(如 4000 毫米),不定尺是给一个范围(如 1000~6000 毫米内任意)。长度允许偏差只约束定尺和倍尺,不定尺本身就是区间,没有“短了”的说法。依据 GB/T 708-2019 第 5 章尺寸范围与第 6.3 条。
问:冷轧板长度短了算不合格吗?
答:基本算。GB/T 708-2019 表 8 规定长度允许偏差只有正偏差:普通精度 PL.A 为 +0.3%×公称长度,较高精度 PL.B 为 +0.15%×公称长度。也就是只允许比订货长度长,不允许短。定尺 2000 毫米按 PL.A 最多长 6 毫米、PL.B 最多长 3 毫米,短了即超差。
问:切边(EC)和不切边(EM)的宽度公差为什么不一样?
答:切边钢板、宽钢带按 GB/T 708-2019 表 6,纵切钢带按表 7,都有 PW.A、PW.B 两档;不切边产品宽度偏差由供需双方协商,标准不给定死数。而且纵切钢带只能是切边,没有 EM。订货时边缘状态(EC、EM)和宽度精度(PW.A、PW.B)都要写清。
问:订货时不写精度等级,厂家按哪种交?
答:按普通精度交。GB/T 708-2019 明确:厚度精度未注明按 PT.A,宽度精度未注明按 PW.A,长度精度未注明按 PL.A。想要更严的尺寸,得在合同里主动写 PT.B、PW.B、PL.B。
问:酸洗板的长度宽度公差按哪个标准?
答:酸洗板是热轧板经酸洗得来,尺寸公差一般按热轧基材 GB/T 709-2019 控制,订货和验收以产品标准 GB/T 38813-2020《冷轧酸洗钢板及钢带》为准,不能简单套用冷轧板的 GB/T 708。
问:到货自己量,测量位置有讲究吗?
答:有。GB/T 708-2019 第 8 章规定:切边产品距剪切边不小于 25 毫米处测量,不切边距轧制边不小于 40 毫米;钢带的不平度要在距头尾 5000 毫米以外量。测量点不对,量出来的数不能作为判废依据。验收同时对照 GB/T 247-2025 的包装标志与质保书。
数据来源:来自公开网络
钢管动力,关联公众号:钢标控