欢迎访问本站!
直缝焊管(ERW)在焊管厂一弯就裂、水压一试焊缝先漏,剖开看焊缝上有灰斑、未熔合、咬边。供带钢的(冷轧厂、酸洗厂)第一反应"焊机没调好",焊管厂反过来说"你料边部不行"。这锅两边都要背,关键看缺陷长什么样。
先说母材这边。ERW 是把冷轧板、酸洗板纵剪成窄带,边对边高频电阻焊。焊之前带钢边部得干净、平整。表面要是残油、残乳化液铁粉没洗净,进焊区就飞溅、生气孔;边部毛刺大、镰刀弯没调好导致错边,焊缝就压不实,出未熔合。酸洗板漂洗残氯(Cl⁻,行业控制线一般 ≤25ppm)高,也会助长焊接区缺陷。
再说成分。带钢里 C、S、P 偏高,焊缝热影响区容易裂;高强钢(DP、复相钢)焊接窗口窄,更挑参数。供料方把牌号、成分、表面等级写进协议,焊管厂按材质配焊接规范,这一步省不得。
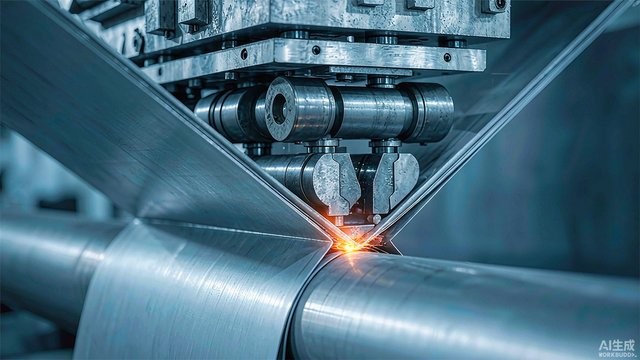
焊机侧的问题更直观。电流、功率不够,挤压量不足,焊接温度没到,就出灰斑、未熔合;电流过大、挤压过猛,又变成咬边、过烧。灰斑的本质是焊缝区没完全熔合、氧化物被压在里头,肉眼或探伤都能抓出来。
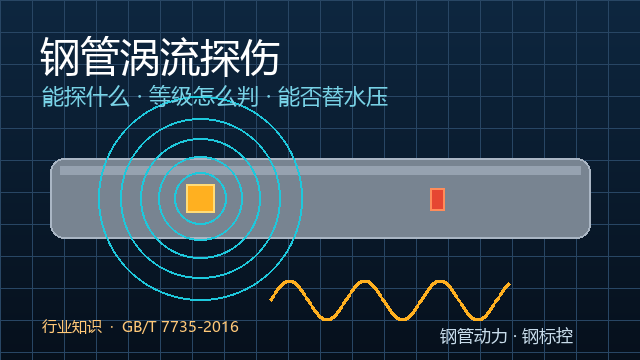
验收有硬标准。GB/T 13793-2016《直缝电焊钢管》规定:外径不大于 60.3mm 的管可用弯曲试验代替压扁,弯曲半径取 6 倍外径、弯 90°、焊缝放在弯曲外侧面,弯后焊缝无裂口算合格;一般流体用管逐根做液压试验,试验压力按 P=2St/D 算(S 取下屈服强度的 60%),保压不少于 5s、不渗漏;焊缝质量靠横向拉伸加无损检测,厚度不大于 6mm 的管可用涡流探伤(按 GB/T 7735 验收等级 A),也可超声(SY/T 6423.2 中 U3 级)。母材不允许有裂缝、结疤、折叠、分层、搭焊、过烧。
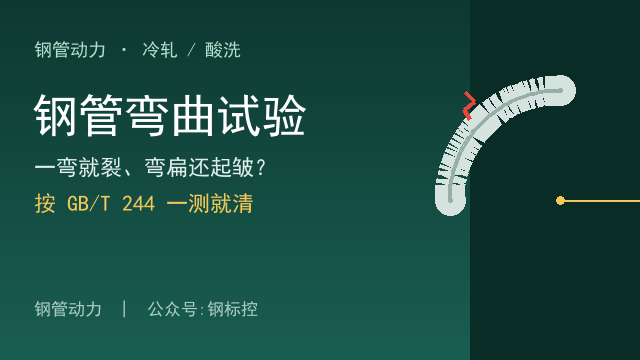
焊管弯曲怎么弯才不误判?方法标准 GB/T 244-2008《金属管 弯曲试验方法》(适用外径不大于 65mm)写明:焊管弯曲时焊缝要放在与弯曲平面呈 90° 的位置,也就是弯心中性线那一侧,弯后不用放大镜看无可见裂纹即合格。焊缝摆错位置,本来好的缝也会被弯裂,白白背锅。
低压流体输送用焊管另走 GB/T 3091-2015(最新版已更新到 GB/T 3091-2025),同样要过弯曲、压扁、液压和无损要求。订货时把"母材牌号(如 DC01、SPCC、酸洗板)、表面等级、边部质量、是否逐根探伤"写进合同,比事后扯皮强。
现场定责就三步:一看缺陷位置,焊缝居中的灰斑、未熔合多半是焊机参数或带钢边部、表面问题,咬边偏焊机,母材裂缝、分层是料的事;二查带钢质保书和边部质量记录(镰刀弯、毛刺);三按 GB/T 13793 做弯曲或压扁加探伤复验。哪一环出的问题,标准一量就清楚。
常见问题(FAQ)
问:ERW 直缝焊管的焊缝,靠什么保证质量?
答:靠三条:焊接规范(电流、挤压量、温度)调对;产品标准 GB/T 13793-2016 要求做焊缝横向拉伸,再加无损检测——厚度不大于 6mm 用涡流(GB/T 7735 验收等级 A),也可超声(SY/T 6423.2 中 U3 级);外径不大于 60.3mm 的管还能用弯曲试验替压扁,弯后焊缝无裂口即合格。
问:焊缝上的"灰斑"到底是什么?
答:灰斑是 ERW 焊缝区没完全熔合、氧化物和夹杂物被压在里头形成的暗灰条带,它不是一个斑点,是未熔合。根子在焊接温度、挤压量不够,或者带钢边部不净、错边。肉眼、探伤或弯曲开裂都能把它暴露出来。
问:冷轧板、酸洗板做焊管,母材要盯哪些?
答:盯边部(毛刺、镰刀弯导致的错边)、表面洁净度(残油、残铁粉、残氯 Cl⁻ ≤25ppm)、牌号和成分(C、S、P 别偏高,高强钢焊接窗口窄)。这些写进供货协议,焊管厂才好配焊接规范。
问:焊管弯曲试验怎么弯才不误判?
答:按 GB/T 244-2008,焊管弯曲时焊缝要放在与弯曲平面呈 90° 的位置(弯心中性线侧),弯后不用放大镜看无可见裂纹即合格。焊缝摆错位置,好缝也会被弯裂,白背锅。
问:液压试验(水压)怎么判合格?
答:GB/T 13793-2016 要求一般流体用焊管逐根做液压试验,试验压力 P=2St/D(S 取下屈服强度的 60%),保压不少于 5s,期间焊缝和基体都不渗漏即合格。供需双方有争议时,以液压试验为准。
问:订货时焊管这条怎么写才不吃亏?
答:合同写清母材牌号(DC01、SPCC、酸洗板等)、表面等级、边部质量、是否逐根涡流或超声探伤、弯曲/压扁/液压要求,引用 GB/T 13793-2016(流体用引用 GB/T 3091)。到货按这几条验,缺陷一查标准就知道算谁的。
数据来源:来自公开网络 钢管动力,关联公众号:钢标控。
钢管动力,关联公众号:钢标控。