欢迎访问本站!
同一卷 DC01 开平后,沿宽度方向横着量,中间厚、两边薄,或者反过来,差出 0.1mm 往上。质检说厚度公差合格,冲压车间又反映板子厚薄不匀、走料偏。到底是厚度不合格,还是"同板差"太大?先把名字叫准:同板差(行业里也叫三点差、横向厚差)说的是同一张板、同一横断面上最厚和最薄两点的厚度之差。它既不是厚度公差,也不是边降,三件事容易混,得先分清楚再谈责任。
同板差怎么定义,标准说得明白。GB/T 708-2019《冷轧钢板和钢带的尺寸、外形、重量及允许偏差》把"同一板材上任意两点厚度测量值之差"作为厚度均匀性的表征;横向厚差(三点差)在《冶金学名词》第二版(2019 年公布)里定义为:带材任一横断面上,中部与两侧距板边 20~50mm 处厚度之差的最大值,专门用来检验横向厚度均匀性。冷轧板的同板差受轧辊辊型、弯辊力对称度、轧机刚度、冷却均匀性、带钢张力这些环节共同控制,左右不对称就会出三点差。
它和"厚度公差"是两回事,但绑得很紧。厚度公差是每一点的厚度相对"公称厚度"的允许偏差,GB/T 708-2019 表 2~表 5 按最小屈服强度分了四档(Re<260、260~<340、340~420、>420MPa)。只要每一个测量点都落在 ±偏差以内,厚度公差就合格。而同板差是"板内两点之差",它天然被单点公差卡着:同板差的理论上限 = 2×单点公差。举个例子,DC01 类(Re<260MPa)1.0mm 板、普通精度 PT.A、宽度≤1200mm,按 GB/T 708-2019 表 2 单点公差是 ±0.07mm,那么这张板同板差再大也不会超过 0.14mm——这是厚度公差本身决定的,不是另有一张"同板差合格线"的单列限值。所以"厚度合格但同板差大"在原理上不可能同时成立:同板差一旦超标,必然有至少一个点厚度超差。
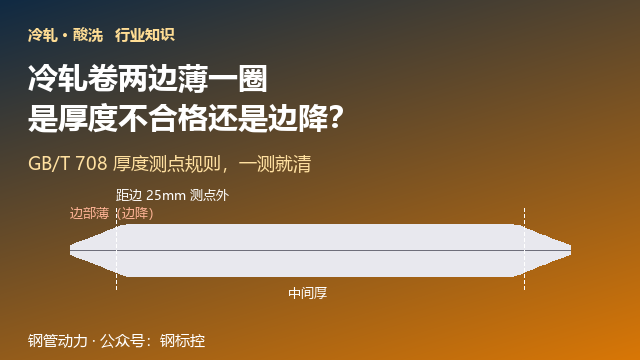
它和"边降(边部减薄)"也得分开。边降是距边 25mm 以外、沿长度方向整条边持续偏薄,GB/T 708-2019 §8.1.1 规定厚度测量位置"切边钢板和钢带在距离剪切边不小于 25mm 处测量、不切边不小于 40mm 处测量",正是为了避开边降区;边降主要怪工作辊边部压扁,是单条边的问题。同板差是整幅 max-min,把中间和两边一起算。两者成因不同、控制手段也不同:边降靠窜辊、锥度工作辊去压,同板差靠辊型与弯辊的对称控制去调。
那么同板差大到多少算"大"?通用冷轧产品标准大多不单列同板差数值,而是用厚度公差间接约束(上限就是 2×单点公差,上面算过了)。但对厚度均匀性敏感的产品,技术协议会单列更严的值。例如 YB/T 4762-2019《电机用具有磁性能要求的冷轧和热轧钢板》表 1 规定:冷轧钢板同板差不大于 0.08mm(热轧不大于 0.10mm)。家电面板、汽车外板、电机硅钢这类怕厚度不匀的,往往把同板差写进协议,常见要求 0.05~0.08mm,比单纯按厚度公差推出来的上限要紧。
怎么量才不算冤?沿宽度方向,在距边≥25mm(切边)或≥40mm(不切边)处,均匀取至少 3 点(中间 1 点加两边各 1 点,这正是"三点差"的取法),用千分尺或测厚仪测,取最大值减最小值。注意别把边降区算进来——边降点的厚度低,不代表同板差大,得严格按标准规定的测量位置来。取样方向、测量位置不对,测出来的数没法跟协议比,扯皮时站不住。
落到订货和验收,有四条能直接用。第一,合同写清厚度精度 PT.A 还是 PT.B:PT.B 单点公差更紧,同板差上限也跟着更紧,比如 1.0mm 板 PT.B、宽≤1200 是 ±0.05mm,上限就只剩 0.10mm。第二,对厚度均匀性敏感的零件,协议里单列同板差数值(如≤0.08mm),别只写"厚度公差合格"四个字。第三,来料先横向量三点差,超了协议再判供方责任;如果只是单边薄(距边<25mm),那是边降,按边降的条款走。第四,冲压走料偏、零件厚薄不匀,先量三点差再定责,别一上来就整卷退料。
常见问题(FAQ)
问:同板差和三点差是一回事吗?
答:基本是一回事的不同叫法。同板差是同一张板上任意两点厚度之差;三点差是横断面上中部与两侧(距边 20~50mm)三点厚度差的最大值,是衡量横向厚度均匀性的常用取法。行业里常把"横向厚差"统称三点差。
问:同板差和厚度公差有什么区别?
答:厚度公差是单点厚度相对公称值的允许偏差(GB/T 708-2019 表 2~表 5);同板差是板内最厚最薄两点之差。同板差的理论上限等于 2 倍单点公差,所以同板差超标必然伴随厚度超差,不会"厚度公差合格但同板差大"同时成立。
问:同板差有没有一个统一的合格数值?
答:多数冷轧产品标准不单列同板差,由厚度公差间接约束,上限为 2 倍单点公差。部分严要求产品会单列,如 YB/T 4762-2019 规定电机用冷轧钢板同板差不大于 0.08mm。对厚度均匀性敏感的零件,建议在技术协议里单列同板差要求。
问:同板差和边降(边部减薄)怎么分?
答:边降是距边 25mm 以外整条边持续偏薄(GB/T 708-2019 §8.1.1 规定的测量位置正是避开这个区);同板差是整幅 max-min。边降怪工作辊边部压扁,同板差怪辊型与弯辊不对称。测量要在标准规定的距边位置取点,否则会把边降误算进同板差。
问:怎么测量同板差才准确?
答:沿宽度方向,在距边≥25mm(切边)或≥40mm(不切边)处,均匀取至少 3 点(中+两边)用千分尺或测厚仪测量,取最大最小之差。取样位置和方向要符合标准,数据才能跟协议比对。
问:订货时怎么把同板差卡住?
答:两点:一是写清厚度精度 PT.A 还是 PT.B(PT.B 单点公差更紧,同板差上限更小);二是对厚度均匀性敏感件,在协议里单列同板差数值(如≤0.08mm),不要只写"厚度公差合格"。来料先横向量三点差,超协议再判责。
数据来源:来自公开网络
本文由钢管动力整理,更多钢管、纵剪分条、冷轧、酸洗干货,关注公众号:钢标控。