欢迎访问本站!
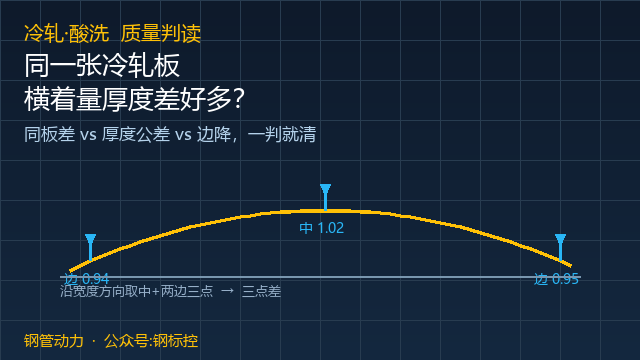
刚开卷就发现不对劲——带钢两边、离边缘十几毫米那一段,用千分尺一量,比中间薄了好几微米,有的薄到十几个微米。第一反应往往是"厚度超差了,钢厂给的料不行"。先别急下定论,这多半是冷轧里很常见的"边部减薄",圈内叫"边降"(edge drop),它和厚度公差根本不是一回事。
边降说的是带钢在边部一定宽度内厚度急剧变小的现象。根子在轧制变形本身:轧制时工作辊会弹性压扁,但到了带钢边部,压扁量比中间小一大截;边部金属有自由表面,除了往前流还会往两侧横向流,结果边部轧制压力更小、压扁更轻,金属压不下去,边部就比中间薄了一圈。六辊机还多一个麻烦——边部的中间辊会顶工作辊一个有害弯矩,把边降再推大。所以边上薄,是物理规律,不是料的问题。
标准怎么测,才是判定的边界。国标 GB/T 708-2019 对厚度测量位置有硬规定:切边产品,测点距剪切边不小于 25mm;不切边(EM)产品,距轧制边不小于 40mm(标准 §8.1.1)。换句话说,厚度公差考核的是距边 25mm(或 40mm)往里的区域,边部那一条正好在测点之外。比如 1.0mm 冷轧板(规定最小屈服强度<260MPa)按 PT.A 普通精度,厚度公差是 ±0.07mm;1.2mm 是 ±0.06mm,2.0mm 是 ±0.10mm(GB/T 708-2019 表2)。你量在距边 25mm 以内读到的"薄",本来就不进公差判定。
那边降合不合格,按什么算?国标里没有一条写"边降≤多少微米"的强制数值,它通常写在供需双方的技术协议里。生产现场靠着把单锥度工作辊(taper 辊)窜动、HC/UC 六辊机的辊缝调节、对工作辊做强化冷却这些手段,把边降压到几个微米到十几微米量级。顺便提一句,GB/T 708-2019 §6.1.7 还规定,焊缝两侧及钢带两端各 10m 内,厚度允许偏差可比标准值放宽 50%,这一段薄了也别急着判不合格。
边降大了下游是真吃亏。宽度方向厚度不均,纵剪分条时靠边的条子偏薄、强度不够;冲压件边部料少,圆角、法兰位置容易缺料开裂;镀锌时边部镀层厚薄不匀,严重的还露铁。排查时先问一句:你是不是量在距边 25mm 以内了?把位置量对了,再拿 PT.A 或 PT.B 公差去比;真超了,再去查轧辊凸度、磨损、辊型和工作辊窜辊量,还有乳化液喷射匀不匀。
一句话收个尾:边上薄一圈,大概率是边降,不是厚度不合格,国标测点压根不含那一段。真要控住它,靠的是辊型和工作辊窜辊,订货时把边降的目标值写进技术协议,比事后扯皮省事得多。
常见问题(FAQ)
问:边降和厚度超差到底怎么分?
答:看测量位置。GB/T 708-2019 规定厚度测点切边距边≥25mm、不切边≥40mm;你在这一段之内量到超差才算厚度问题,在边部 25mm 内读到的薄是边降,不进公差判定。
问:国标对边降有强制公差吗?
答:没有。GB/T 708-2019 只规定了厚度公差和测点位置,边降数值通常写在供需技术协议里,由双方约定,常见控制目标在几个到十几微米。
问:边降是怎么产生的?
答:轧制时工作辊在带钢边部弹性压扁量骤减,边部金属有自由表面会横向流动,轧制压力小、压不薄,于是边部比中间薄一圈;六辊机还有中间辊的有害弯矩推波助澜。这是变形物理结果,不是原料问题。
问:哪些手段能把边降压住?
答:现场常用单锥度工作辊(taper 辊)轴向窜动、HC/UC 六辊机的辊缝与窜辊调节、工作辊强化冷却形成热凸度补偿等,把边降控制到几个微米量级。
问:边降大了会对下游造成什么麻烦?
答:宽度方向厚度不均,纵剪边条偏薄、冲压圆角/法兰缺料开裂、镀锌边部镀层不匀甚至露铁,都和边降有关。
问:订货时怎么把边降卡进合同?
答:在技术要求里写明边降目标值(如边部减薄量≤5μm 或按双方协议),并注明测量位置和判定规则,比到货后再争议强。
数据来源:来自公开网络
钢管动力,关联公众号:钢标控。