欢迎访问本站!
高频焊管的开裂,很少是单一原因。同一批管子,昨天焊得好好的,今天换了一卷料就开始出问题;或者参数一个没动,速度提了两米,焊缝就不牢了。要查清楚,得按顺序把变量一个个排掉,跳着查只会越查越乱。
高频焊靠的是把两个边部加热到接近熔融,再加压挤合。边部的状态直接决定焊合质量。分条时留下的毛刺、波浪边、塔形边,都会让两个边对不上,挤合时形成一条弱线。毛刺卷进焊缝,等于在焊合面上埋了一个缺口。
锈和油也致命。带钢边部有锈,氧化层在高温下不导电、不熔合,焊缝夹渣;有油,挥发产生气体,焊合面出现孔洞。分条后放置时间长的卷,边部锈蚀明显,尤其南方梅雨季。用之前检查边部,比出了裂口再追查省事。
还有分条精度。宽度公差大,两边余量不均,成形时一边多一边少,V角不对称,焊缝位置偏。这个偏差在管子上看不出来,切开量焊筋才发现一边厚一边薄。冷轧钢带本身的质量波动,冷轧钢带焊缝,头尾对接到底能不能用里有相关讨论,思路可以借鉴。
成形决定V角。V角太大,高频电流的邻近效应减弱,加热效率低,边部温度上不去;V角太小,边部过早接触,短路,功率全消耗在打火。V角的标准值各家不同,一般在几度到十几度之间,按管径和壁厚调,调好以后别随意动。
挤压量是焊缝强度的关键。挤压力不足,两个边部只是贴在一起,没有形成真正的固相连接,压扁试验一压就沿焊合线裂开,断口平滑发亮,像切开的一样。挤压力过大,边部金属被挤出过多,焊筋高,热影响区宽,反而增加应力集中。
挤压辊的平行度和磨损也要看。两个挤压辊不平行,管子被搓着走,焊缝两侧受力不均;辊面磨损,挤压力传递不到边部,实际挤压量比表盘显示的低。辊子是按产量换的,不是按坏了才换。
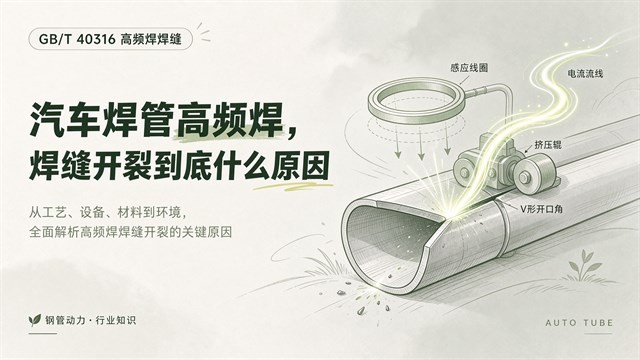
功率、频率、速度是三个联动的量。速度提上去,加热时间短了,功率不跟着加,边部温度不够,焊合不良;功率加多了,边部过烧,组织粗大,压扁时脆断。这三个参数要一起调,只调一个,问题从A面转到B面。
阻抗器(磁棒)的位置常被忽略。它的作用是聚集磁通,提高加热效率。位置偏了或者直径不匹配,加热区偏移,一边过烧一边欠热。换规格时磁棒要跟着换,很多产线图省事不换,用小规格的磁棒焊大管,结果是焊缝一头好一头坏。
频率也有影响。频率高,集肤效应强,热量集中在表层,适合薄壁;频率低,加热深度大,适合厚壁。用错频率,薄壁管过烧、厚壁管焊不透,两种表现,一个原因。
外毛刺刮得不干净,焊筋边缘就成了应力集中源。压扁、弯曲、扭转时裂纹从焊筋边缘起,断口能看到明显的起裂点。内毛刺更麻烦,它影响内腔清洁度和后续弯管,划伤内壁的地方成为腐蚀和疲劳的起点。
刮刀的角度、位置、磨损,决定去毛刺质量。刮刀钝了,不是刮而是挤,毛刺被压进焊缝,表面看着平,内部有折叠。这种缺陷探伤不一定查得出,压扁试验才暴露。刀具按米数换,别按“还能用”判断。
高强钢焊后有时要做焊缝热处理。目的不是提高强度,是改善热影响区的韧性。温度、保温时间、冷却速度控制不好,反而形成回火脆性或者软化带。做不做、怎么做,要和材料体系一起定,不能照搬普通碳钢的经验。焊后硬度超标的问题,优质碳素钢板焊接,焊后硬度超标怎么办里有具体处理思路。
第一步看断口。断口平滑发亮、沿焊合线走,是焊合不足;断口有韧窝、断裂在母材,是焊缝强度足够但母材或热影响区有问题;断口有夹渣、孔洞,是边部污染。断口能排除掉一半的可能。
第二步查边部。取同卷料头尾各一段,看毛刺、锈蚀、宽度公差。边部有问题,先换料,别急着调参数。第三步查挤压量和V角,这两个是机械项,量一下就有数。第四步才动功率和频率,因为这两个一动,整条线的参数都要重新找。
排查要有记录。每次改动记下改了什么、结果如何,形成自己的参数库。同一规格下次再出问题,翻记录比重头试快得多。焊缝的在线检测手段,焊管焊缝电磁检测,探头到底怎么放里讲了怎么把波动抓在过程中。
问:断口平滑发亮说明什么?
答:说明焊合不足,两个边部只是贴合,没有形成固相连接。常见原因是挤压力不够、边部有锈或毛刺、V角过大导致温度不足。这类断口沿焊合线走,像切开的一样,压扁试验时最先暴露。
问:换卷料就开裂,是料的问题吗?
答:先查边部再下结论。同一牌号不同卷,边部毛刺、锈蚀、宽度公差都可能不同,这些直接影响焊合。也可能是换卷后张力变了,成形V角跟着变。对比新旧两卷的边部状态和实际挤压量,比笼统说“料不行”有用。
问:速度提了,功率要不要跟着加?
答:要。速度提高,边部在加热区停留时间缩短,输入热量减少,不补功率温度就不够。但功率不能盲加,要配合看边部温度和焊筋形态。速度、功率、频率三者联动,每次只动一个,动完做压扁验证。
问:磁棒(阻抗器)为什么必须换规格?
答:磁棒的作用是聚集磁通、提高加热效率。直径和内径不匹配,磁场分布就偏,出现一边过烧一边欠热。用小规格磁棒焊大管,焊缝常是一头好一头坏。换规格时磁棒、挤压辊、刮刀一起换,别只换模具。
问:内毛刺不清会有什么后果?
答:三个后果。影响内腔清洁度,后续弯管、冲孔时划伤内壁;成为腐蚀和疲劳的起点,尤其在内壁接触介质或振动的件上;探伤时干扰信号,掩盖真实缺欠。汽车结构件对内毛刺高度一般有明确要求,验收要量。
焊缝开裂的排查,核心是把变量分开看,别一次动三样。有焊管要解决开裂、有产线要定参数,可以到钢管动力发布需求,把规格、钢级、工况写清。钢管动力,关联公众号:钢标控。
或者参数一个没动,速度提了两米,焊缝就不牢了

扫码加客服微信,说明 「招聘」 拉你进地区招工群,说明 「设备」 进二手设备群;免费领《焊管验收速查表》《二手机验机清单》
微信号:dytc1001

















