欢迎访问本站!
管子焊出来是连续的,到了切割这一刀,才成为零件。很多厂在焊管线上抓得很紧,到了定尺切割反而松,端面毛刺不刮、切口斜了不校,结果装配时定位偏、焊接时咬边,问题都推到下一道工序。切割不是收尾动作,是精度链的一环。
飞锯是连续线上最快的,锯片随管子同步飞行,切口效率高,端面会有轻微毛刺和压痕。圆锯切管机精度好,适合定尺较短的件,速度慢一些。激光切管切口平整、毛刺少,热影响区窄,成本高,适合薄壁高强管和小批量多规格。
选哪种,看三件事:节拍、壁厚、端面要求。壁厚大的高强管,飞锯的锯切力不够,切口容易偏;激光切厚壁速度慢,成本摊不开。薄壁管反而怕夹持变形,夹具的压力要单独设计。
异型管切割还有截面问题。D形管、矩形管夹持面少,夹具要仿形,否则切的时候管子转,切口斜。圆管用三爪卡盘就行,异型管要做专用夹具,一套夹具对应一个截面,这笔投入在批量小时很明显。
第一项是切口垂直度。切口斜了,管子端面和轴线不垂直,弯管时起弯点偏移,焊接时坡口对不齐。斜度不大的时候肉眼看不出来,装到夹具上才发现孔位差。用角尺或者投影仪抽检,比手感判断靠谱。
第二项是毛刺高度。外毛刺影响装配贴合和焊接,内毛刺影响内腔清洁度和后续弯管。汽车结构件对内毛刺通常有明确的高度限制,验收时要量,不能只看“刮过了”。毛刺没刮净,等于在管内留了一个裂纹源。
第三项是切割变形。薄壁管切割时夹持力过大,截面被压扁;激光切割热输入集中,局部可能轻微翘曲。变形量不大,但会影响后续装配和焊接定位。首件切开量一下截面尺寸,比事后返修便宜。
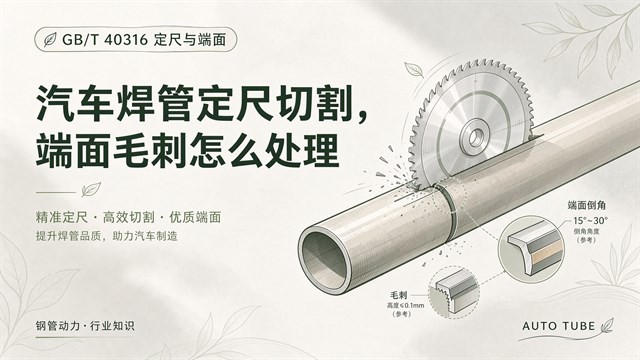
外毛刺在管外,工具够得着,刮刀、砂带、倒角器都能处理。要求高的时候做倒角,把端面内外棱边倒一个小圆角,装配时不容易磕碰,焊接时也减少咬边。倒角尺寸要按图纸,倒大了壁厚减薄,强度就打了折扣。
内毛刺麻烦。管子长、内径小,工具伸不进去,只能靠焊管线上的内刮刀提前处理,或者在切割后用通规、绞刀、内磨头修。内刮刀的位置和磨损决定内毛刺的残留高度,刀钝了不是刮而是挤,毛刺被压进焊缝,反而更隐蔽。
内腔清洁度是另一码事。切割产生的铁屑、毛刺碎屑留在管内,运输和存放时晃动,可能划伤内壁或者进入后续工序。压缩空气吹、通规过、内窥镜抽查,这三步做下来,才能说清干净了。GB/T 40316-2021第7章的技术要求里对表面质量有规定,切割端面属于交付状态的一部分。
定尺长度不是量一次就完事。连续生产时,测长轮的磨损、编码器的误差、管子打滑,都会让长度慢慢漂。头几十支准,几百支之后偏一两毫米,最后整批超差。定期用标准长度的样管校测长系统,是最便宜的办法。
长度补偿要考虑后续工序。弯管会吃掉一段长度,焊接坡口会去掉一部分,热处理和涂装可能带来微小变形。设计定尺时把这些余量算进去,写进图纸和工艺卡,不要靠操作工的经验补。
公差带的方向也有讲究。配合件要留间隙,公差可以偏下;需要顶到位的件,公差偏上。全按对称公差做,装配时反而两头不讨好。
切好的管子堆垛,端面互相磕碰,毛刺倒角全白做。层间加垫木或者塑料垫条,端部对齐,垛高按管径和壁厚限。异型管更要注意,截面不能受压,堆高了下面几层会变形。
装车和倒运的损耗,高频焊管二次倒运,装卸损耗算谁的这篇讲得比较实。一车装多少、怎么固定,镀锌管装车,一车装多少吨里也有装载的算法,道理通用。
端面防护还有一层是防锈。切口没有镀层,裸露的碳钢端面在潮湿环境里最先锈。短期周转用防锈纸或者可剥涂层,长期存放做端面封边或者整体涂防锈油。锈了再处理,成本比防护高得多。
问:飞锯和激光切割怎么选?
答:看节拍、壁厚和端面要求。大批量、厚壁、节拍紧,飞锯更划算,端面毛刺靠后道处理;薄壁、高强、端面要求严、批量小,激光切口平整热影响小。异型管要考虑夹持,飞锯的仿形夹具成本不低。
问:内毛刺高度一般控到多少?
答:按图纸或技术协议。汽车结构件通常有明确的内毛刺高度上限,不同用途要求不同。验收要量,不能只看是否刮过。控制手段主要是焊管线上的内刮刀,刀具按米数更换,钝了会挤压毛刺而不是切除。
问:切口斜了有什么影响?
答:影响定位和焊接。端面不垂直,弯管的起弯点偏移,弯出来的角度差一两度;焊接时坡口对不齐,间隙不均,容易咬边或者未熔合。斜度小时肉眼难辨,建议用角尺或投影抽检,尤其异型管要仿形夹持。
问:定尺长度为什么越切越偏?
答:测长系统在漂。测长轮磨损、编码器误差、管子打滑都会累积成系统性偏差,头几十支准、几百支后偏。用标准长度样管定期校测长系统,同时记录每批的首末件长度,漂移能及时发现。
问:端面倒角倒多大合适?
答:按图纸和装配需要。倒角的目的是去毛刺、便于装配对位、减少焊接咬边,尺寸过大会减薄有效壁厚,影响强度。薄壁高强管尤其要克制。倒角后要复量端部壁厚,抽检切口垂直度。
定尺切割这一刀,切的是管子的长度,也是精度的下限。有定尺件要加工、有端面标准要统一,可以到钢管动力发布需求,把截面、长度、端面要求写清。钢管动力,关联公众号:钢标控。
GB/T 40316-2021第7章的技术要求里对表面质量有规定,切割端面属于交付状态的一部分

扫码加客服微信,说明 「招聘」 拉你进地区招工群,说明 「设备」 进二手设备群;免费领《焊管验收速查表》《二手机验机清单》
微信号:dytc1001

















