欢迎访问本站!
洁净管路上装温度套管,图省事焊一截长套管探进去,装完才发现那段总挂料、CIP冲不到,测温还比实际慢半拍。伸进管内太浅,感温端贴着管壁、读到的是壁温不是料温;伸得太深或末端封成盲腔,又多出一截洗不到的死腿。卫生级温度套管得把插入深度、末端不藏料、薄壁套管减误差、卫生级焊接、标定和拆装复位一起管住。GB/T 20801.4-2020《压力管道规范 工业管道 第4部分 制作与安装》管制作安装,插入深度由验证方案、设计文件或技术协议确定。下面讲清怎么装。
卫生级温度套管是个两难:要测得准就得伸进料流,要洗得净又不能留盲腔。感温端插进介质,插深不够读到的是被管壁带偏的温度,插过头或末端封死就是死腿。本文只讲温度套管怎么装不藏料,别的仪表接口另按专文。《卫生级管件端口内径对齐怎么量准》 讲端口内径对齐怎么量准,齐平思路借那篇。
依据按卫生设计和焊接两条线列。ASME BPE(生物加工设备标准,SF 表面状态)把无死角列为设计输入,GB 50236-2011《现场设备、工业管道焊接工程施工规范》管套管焊座焊接。插入深度与长径比属行业经验,由验证方案、设计文件或技术协议确定,不冒充国标强制条款。
核心判据是插入深度和末端形状。套管伸进管内的长度要够到主流,常按插入深度与管径或套管直径的长径比来控;末端做成流线或齐平收口,不留封死的盲腔和台阶。装完用内窥镜看焊口和末端。《卫生级焊口内窥镜抽检怎么判合格》 讲焊口内窥镜抽检怎么判合格,看套管焊缝借的是同一套内窥手法。
常见误判有四类:只盯温度读数准不准,不看套管末端是不是死腿;插深凭手感,贴着管壁读壁温还以为测到料温;用粗厚壁套管、导热滞后大,响应慢没察觉;焊座留了凸台或螺纹接头,牙缝和退刀槽全藏料。还有拆装标定后不复冲洗就回装,验收前先核插深记录。
套管型式直接定导热误差。齐平式贴着管内壁、几乎不探进流道,藏料风险最小,但感温端离壁近、响应偏慢;薄壁插入式壁薄热容小、导热滞后小,读数跟得上料温,代价是要把插深和末端管住。选哪种按介质、管径和测温精度定。《卫生级管件自动焊质量怎么控才稳》 讲自动焊质量怎么控才稳,焊座要满焊平滑、不留缝隙。
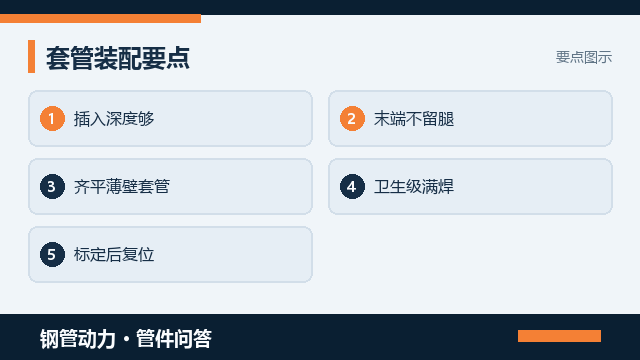
套管和管壁那道焊是卫生关键点。焊座与主管用卫生级满焊、内壁平顺过渡,不留凸台和缝隙,焊后抛光到与管内同等级;装前用内径表量焊座通径对不对得上。《卫生级管路验证文件怎么备才算齐》 讲验证文件怎么备才算齐,焊口记录、内窥镜影像和插深实测都归入这套档案,焊接工艺和抽检比例由验证方案确定。
标定和拆装也得按洁净作业走。仪表按 GB/T 19022-2003《测量管理体系 测量过程和测量设备的要求》做周期标定,留校准证书;拆套管前先隔离,拆下即时封堵管口、专用工具操作,复装前清洁焊座和密封面、垫件按方案更换,装完冲洗合格才复位。标定周期由验证方案确定。
验收靠量具、内窥镜和响应确认。用内径表或深度尺量插入深度、换算长径比,核末端是不是流线齐平、有没有盲腔台阶;内窥镜看焊座满焊、内壁过渡和抛光状态有无凹坑;再实做一次响应确认,看升降温时读数跟不跟得上料温。每台编号,记型式、插深、焊口影像、标定证书和复位确认,QA 逐项签认。
套管留了死腿,最直接的后果是清洗死角和测温失真一起来。末端盲腔里流速趋近于零,残料和菌体沉进去、越洗越难合格,菌检超标常从这种点起;同时插深不够或套管太厚,读数滞后、控温跟着漂。把套管列为清洁验证重点点位,把内窥影像、响应曲线绑到同一台编号,日后能反查到哪道焊。
把套管要求写进技术文件才不扯皮:执行标准、型式与插深长径比、末端齐平不藏料、焊座满焊、标定周期、拆装复位逐项列清,深度由验证方案、设计文件或技术协议确定。需要供方按洁净级配套温度套管的,到钢管动力发布需求信息把管径、介质和洁净等级一次写清,让有资质的单位主动对接。
最后提醒:温度套管装得对,对在插深够、末端不留死腿、齐平薄壁导热误差小、焊座满焊平顺、拆装后洁净复位到位,不是拧上能读到温度就行。把型式、插深和焊口影像写进协议并留痕,比投用后菌检超标再拆管省心得多。标准给的是卫生设计和焊接框架,具体深度靠设计文件、验证方案锁定。
常见问题(FAQ)
问:温度套管为啥会藏料
答:套管伸进管内,末端要是封成盲腔、或焊座留了凸台和螺纹缝,就多出一截 CIP液冲不到的死腿。卫生级温度套管要让末端流线齐平、焊座平顺过渡、满焊无台阶,插深够到主流又不探出多余短腿,插深与末端形状由设计文件或验证方案确定。
问:插入深度怎么定才准
答:要让感温端脱离管壁边界层、伸到主流里,插深不够读到的是被管壁带偏的壁温,不是料温;伸过头又容易成死腿。常按插入深度与管径或套管直径的长径比控,既够得着主流、又不留盲腔,具体长径比和公差由设计文件或验证方案确定。
问:齐平式和薄壁套管选哪个
答:齐平式贴着管内壁、几乎不探进流道,藏料风险最小,但感温端离壁近、响应偏慢;薄壁插入式壁薄热容小、导热滞后小,读数跟得上料温,代价是要把插深和末端管住。按介质、管径和测温精度选,选型结论由设计文件确定,两者焊座都要满焊平顺。
问:套管焊接要注意什么
答:焊座与主管用卫生级满焊、内壁平顺过渡,不许留凸台、凹陷、未焊透或缝隙,焊后抛光到与管内同等级,装前用内径表量焊座通径对不对得上。焊接工艺按现场设备工业管道焊接规范走,焊口用内窥镜看、留影像,抽检比例由验证方案确定。
问:拆装标定后怎么复位
答:仪表按周期标定、留校准证书;拆套管前先隔离,拆下即时封堵管口、用专用工具,复装前清洁焊座和密封面、垫件按方案更换,装完冲洗、必要时菌检合格才算复位。拆装会把污染带进管内,所以不是拧回去就完,复位确认和标定周期由验证方案确定。
钢管动力,关联公众号:钢标控
GB/T 20801.4-2020《压力管道规范 工业管道 第4部分 制作与安装》管制作安装,插入深度由验证方案、设计文件或技术协议确定

扫码加客服微信,说明 「招聘」 拉你进地区招工群,说明 「设备」 进二手设备群;免费领《焊管验收速查表》《二手机验机清单》
微信号:dytc1001

















