欢迎访问本站!
卫生级管件切割、坡口机加工完,端口内缘常留一圈要侧光才看得见的毛刺和飞边,装到洁净管路上就是最阴的挂料点:纤维挂上去、CIP 冲不到,卡箍垫圈压到毛刺先被割出缺口,毛刺脱落又成游离铁和颗粒源。清毛刺不是拿锉刀随手蹭两下,得用不锈钢专用工具、不伤密封面和钝化膜,清完靠内窥镜与白布擦拭复核,再做清洗钝化复验、清洁验证才放行。ASTM A380《不锈钢部件清洗与除鳞标准规范》给清洗框架;清具与判据由验证方案或技术协议确定。下面把毛刺从哪来、怎么清、怎么验讲清楚。
毛刺出在端口这道边上。切管、镗内径时,刀具出口把金属撕出一圈卷边和微小翻刺,内壁阴角最易藏;装配后这圈刺正对介质,纤维一挂就不掉,垫圈压合时被割伤先漏。《卫生级钢管表面划伤凹坑怎么判废》 讲表面划伤凹坑怎么判废,那是面上的缺陷,本文清的是端口边缘这圈加工毛刺,成因不同。
依据按清洗、钝化与表面标准列。ASTM A380《不锈钢部件清洗与除鳞标准规范》管清洗除鳞,ASTM A967《不锈钢部件化学钝化处理标准规范》管钝化,ASME BPE(生物加工设备标准)SF 部分讲表面状态。去毛刺工具、残留判据与抽检比例由验证方案或技术协议确定,不是强制数字。
清具先把不产新污染做实。用不锈钢专用铰刀、刮刀或尼龙轮,配不含铁质磨料,工具专柜不与碳钢件混用;手工去刺沿端口内缘单向轻刮,别来回拉出二次卷边。《卫生级钢管内壁游离铁污染怎么验》 讲内壁游离铁污染怎么验,碳钢锉刀蹭过的地方蓝点先显色,清毛刺反清出一层铁污染就本末倒置了。
清完要复核,靠侧光和擦拭两道。用内窥镜沿端口内缘走一圈,侧光看残留亮点和划沟;再用不掉毛白布蘸溶剂擦端口内壁和密封面,看有无灰黑印和金属屑。《卫生级焊口内窥镜抽检怎么判合格》 讲焊口内窥镜抽检怎么判合格,端口这圈边缘同样按介质侧对待,抽检比例由验证方案确定,别摸一圈没刮手就放行。
去刺最怕顺手把好面修坏。密封面、卡箍沟槽和已钝化的内壁不许用粗磨具反复磨,钝化膜被磨穿、端口内径被刮大,卡箍就压不严。《卫生级管件内焊缝磨平有何大讲究》 讲内焊缝磨平有何大讲究,磨的是焊缝余高;本文只去刺、不改口径、不伤面,一个焊道整形、一个边缘清理,别拿磨焊缝的劲头来倒端口。
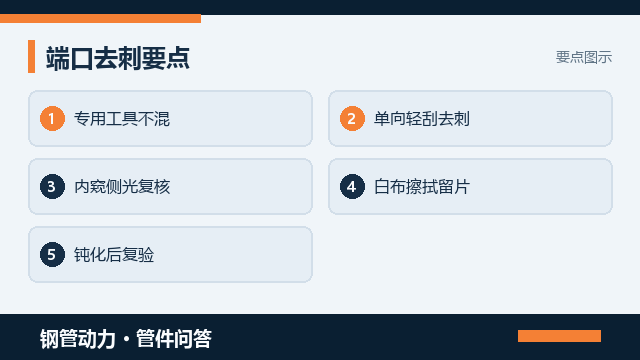
毛刺清掉不等于干净,得清洗钝化后复验。按方案参数冲洗、钝化、干燥后再擦一次、看一遍内窥,确认钝化膜连续无残酸。《卫生级管件清洗钝化怎么验才过关》 讲清洗钝化怎么验才过关;《卫生级管件抛光后残留磨料怎么查》 讲抛光后残留磨料怎么查,查嵌入颗粒,本文清的是金属毛刺,两者别互相顶替。
常见误判有四类:只用压缩空气吹一遍,卷边和嵌在阴角的刺吹不掉;拿碳钢锉刀或普通砂布蹭,刺去了却留下游离铁和划痕;只看端口外壁光,内壁那圈没做内窥;清完直接装配,没做清洗钝化复验和清洁验证。根子都是把去毛刺当随手活,没按规程留影像、擦拭片和放行签字。
清洁验证是最后一道闸。按验证方案定取样点和可接受残留限,在端口内缘、密封面附近做擦拭取样送检,合格才签发清洁放行单,管件随即封堵、装洁净袋、贴标识入库。放行后到装机前的封存同样不能破,谁拆封、谁复验都要记;带毛刺或残留未清的管件不许混进洁净线,前道没放行绝不进下道装配。
把判据写进清洁验证方案和技术协议才落地:执行依据、去毛刺工具与磨料规格、不锈钢专用与防铁污染要求、白布擦拭取样点和面积、清洗钝化参数、可接受残留限及出处、抽检比例逐项列清,限值注明由验证方案或技术协议确定。逐件记编号、擦拭片号、内窥影像号和放行签字。
需要供方按洁净级做卫生级管件端口去毛刺并出清洁验证放行记录的,到钢管动力发布需求信息把管件型式、口径、表面等级和洁净等级一次写清,让有资质的单位主动对接。协议里顺带把去刺工具、内窥与白布擦拭判据、清洗钝化复验写死,到货照单逐件验,别等投用后挂料长菌再回头查是哪只端口没清干净。
最后提醒:端口毛刺清得净不净,验的是内缘无卷边飞边、密封面和钝化膜没伤、内窥与白布擦拭复核过、清洗钝化复验与清洁验证放了行,不是端口摸着不刮手。把工具规格、影像和放行记录留档,比投用后挂料长菌再拆线省心得多。具体判据靠验证方案和技术协议锁定,别拿吹一遍灰当已经不挂料。
常见问题(FAQ)
问:端口毛刺为什么最挂料
答:切割、车坡口、镗内径时刀具出口把金属撕出一圈卷边和微小翻刺,内壁与端面交界的阴角最易藏。装配后这圈刺正对介质,纤维一挂就不掉,CIP 冲不到,卡箍垫圈压合时被割出缺口先漏,毛刺脱落又成游离铁和颗粒源,是洁净管路最阴的挂料点。
问:去毛刺为什么用不锈钢专用工具
答:碳钢锉刀、普通砂布蹭过端口会把铁质点子压进不锈钢表面,遇潮先点蚀,蓝点一擦就显色,等于清掉毛刺反留下游离铁污染。要用不锈钢专用铰刀、刮刀、尼龙轮或不含铁质的细磨料,工具不与碳钢件混用,沿内缘单向轻刮,别来回拉出二次卷边。
问:清完怎么复核才算干净
答:用内窥镜沿端口内缘走一圈,侧光看残留亮点和划沟;再用不掉毛的洁净白布蘸规定溶剂,按取样规程擦端口内壁和密封面附近,看布面有无灰黑印和金属屑。端口按介质侧对待,抽检比例由验证方案确定,别摸一圈没刮手就放行。
问:去刺会伤钝化膜吗
答:会,所以密封面、卡箍沟槽和已钝化的内壁不许用粗磨具反复磨。钝化膜被磨穿、端口内径被刮大,卡箍就压不严、装上去偏斜。本文只去刺、不改口径、不伤面,和磨焊缝余高追求与母材平齐的整形是两回事,别拿磨焊缝的劲头来倒端口。
问:清洁放行要留哪几样
答:留管件编号、去毛刺工具与磨料规格、内窥影像号、白布擦拭取样点和擦拭片编号、清洗钝化参数、可接受残留限、抽检比例和放行签字。台账供日后挂料或颗粒超标时追溯,放行后封堵、装洁净袋到装机前的封存也不能破。
钢管动力,关联公众号:钢标控
把工具规格、影像和放行记录留档,比投用后挂料长菌再拆线省心得多

扫码加客服微信,说明 「招聘」 拉你进地区招工群,说明 「设备」 进二手设备群;免费领《焊管验收速查表》《二手机验机清单》
微信号:dytc1001

















