欢迎访问本站!
一句话回答:荧光磁粉在暗室里对比度高,浅发纹更容易显;黑磁粉在白光下就能看,成本低、上手快。选哪种,看客户对灵敏度的要求、现场有没有暗室,以及批量大小,不是越贵越好。
荧光看灵敏度,黑磁粉看效率和成本
荧光磁粉在黑光下发出黄绿色光,暗背景上的对比度远高于白光下的黑色磁痕。浅发纹的漏磁场弱,磁粉附着少,白光下可能只看到一抹灰,荧光下能显出清晰的线。
灵敏度高也意味着假显示多。刀纹、划痕、氧化皮边缘在荧光下同样发亮,判读要更仔细。暗室适应没做好,眼睛一时看不到弱磁痕,反而漏检。
GB/T 10121-2008 对两种磁粉都认,关键是把系统灵敏度验证做到位。用A型标准试片试一下,磁痕清楚,说明这套组合能用;试片都显不清,换磁粉或调电流,别硬做。
现场判断可以用一块废料对比。同一支试样,一半用荧光一半用黑磁粉,看哪种能显出更多浅发纹,心里就有数,比听厂家介绍管用。
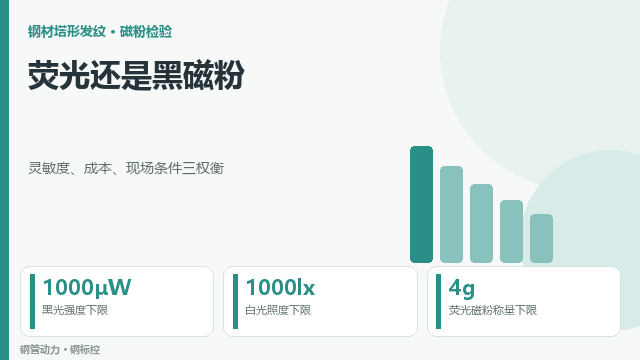
荧光磁粉单价高,还要配黑光灯、暗室或暗幕。黑光灯用久了强度衰减,标准要求黑光强度不低于1000微瓦每平方厘米,达不到就得换灯,这笔钱要算进成本。
黑磁粉便宜,白光下作业,白光照度不低于1000勒克斯即可。车间光线足、批量大、节拍快,黑磁粉更顺手;暗室改造要停机、要场地,小厂未必划算。
磁悬液配制也有差别。荧光磁粉称量不少于4克,浓度不够磁痕淡,浓度过高背景糊。黑磁粉同样要控浓度,靠沉淀管测,凭颜色估不准。
暗室不是随便拉块布就行。漏光会让荧光背景发灰,磁痕对比度掉下来。门缝、窗缝、排风口都要遮,黑光灯预热几分钟再开始检。
磁粉的粒度也影响显示。细磁粉对浅发纹更敏感,但容易团聚;粗磁粉流动性好,小缺陷反而显不出来。厂家给的粒度范围要看清,别买回来才发现不匹配。
客户指定荧光,就上荧光,别用黑磁粉凑。指定黑磁粉的,也别自作主张换荧光,报告和实际方法对不上,验收时是硬伤。
客户没指定,按产品的重要程度定。轴承、弹簧、航空件这类疲劳敏感件,荧光更稳;一般结构件、批量大的,黑磁粉够用,效率还高。
两种都做,报告要分开写。同一批料用两种磁粉检,灵敏度不同,结果不能简单对比,记录里注明方法和设备参数才算完整。
同一客户不同批次的活,方法尽量统一。今天荧光明天黑磁粉,历史数据没法比,客户也会问为什么变。变更方法要提前告知,报告里注明。
荧光判读要在暗室里适应几分钟,眼睛没适应就看,弱磁痕会漏。黑光手电别直射眼睛,灯罩有裂纹要换,紫外线泄漏伤眼。
黑磁粉判读靠经验,磁痕的浓淡、边缘锐不锐,都要练。新人容易把磁写当缺陷,老师傅看一眼形态就能分。人员资格按GB/T 9445-2015 的要求培训和鉴定,别让没证的人独立出报告。
报告签发前的核对项,不锈钢焊管检验报告,签发前核哪几项里列得细,磁粉方法和设备参数一样要核。方法选择上的疑问,管件表面裂纹怎么判,磁粉还是渗透查得准也能对照着看。
设备维护别省。黑光灯、磁化电源、磁悬液循环泵,哪一样状态不好都影响结果。日常点检表挂在机台上,谁用谁签,出了问题查得到。
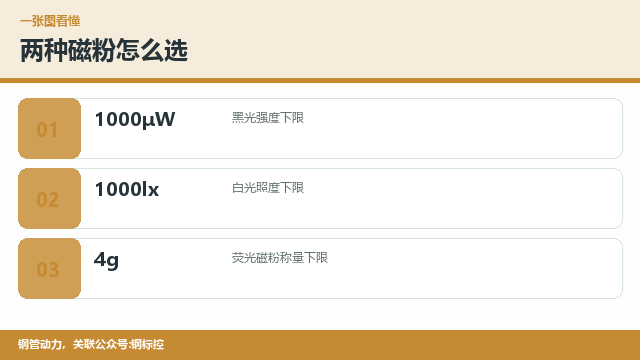
黑光1000微瓦、白光1000勒克斯,是两条底线
在暗室和合格黑光条件下,荧光对浅发纹的对比度更高,检出能力通常更强。但灵敏度还取决于磁化规范、磁悬液浓度和判读,荧光用不好一样漏检,别把方法当成万能钥匙。,验证用试片说话。
可以用移动暗幕或暗箱临时搭建,但要保证环境光足够低、黑光强度达标。条件达不到就别勉强,改用黑磁粉按白光检验,报告写清方法,比在亮处硬做荧光可靠。,别为省事冒风险。
用黑光照度计在灯下规定距离测,标准要求不低于1000微瓦每平方厘米。每周或每班测一次,灯管老化、滤光片破损都会掉强度,记录留档,超期或不合格就换。,换灯后重新测一次。
按磁粉类型和厂家说明配,用沉淀管测浓度,荧光磁粉称量不少于4克。浓度低了磁痕淡,高了背景糊,批量检验每班测一次,补液后也要复测,别凭颜色判断。,记录当班浓度值。
不能混在一个槽里。荧光和黑磁粉的粒径、磁性、荧光特性都不同,混用后浓度和显示都不好控。要换种类,先把槽和管路清洗干净,重新配液并做灵敏度验证。,换液要做灵敏度验证。
按产品重要程度和现场条件选,并在报告里写明用的是荧光还是黑磁粉、设备型号和参数。客户有异议时,这套记录就是依据;拿不准就先问客户,别自己定完再解释。,报告里写明方法和参数。
有采购、加工、找货需求?欢迎到钢管动力发布需求信息,把牌号、规格、数量写清,对口供应商会直接联系你。
标准依据:GB/T 10121-2008 钢材塔形发纹磁粉检验方法(磁粉材料与光照要求);GB/T 15822.1-2005 无损检测 磁粉检测 第1部分:总则;GB/T 9445-2015 无损检测 人员资格鉴定与认证
钢管动力,关联公众号:钢标控
GB/T 10121-2008 对两种磁粉都认,关键是把系统灵敏度验证做到位

扫码加客服微信,说明 「招聘」 拉你进地区招工群,说明 「设备」 进二手设备群;免费领《焊管验收速查表》《二手机验机清单》
微信号:dytc1001