欢迎访问本站!
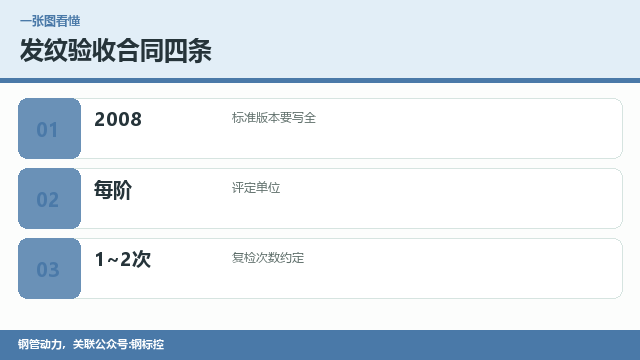
一句话回答:轴承钢对发纹最敏感,合同却常常只写一句按GB/T 10121检验。标准管方法,不管合格线;级别、取样、复检、报告这四件事不写清,货到客户手里就是一场拉锯。
标准管方法,合格线得写进合同
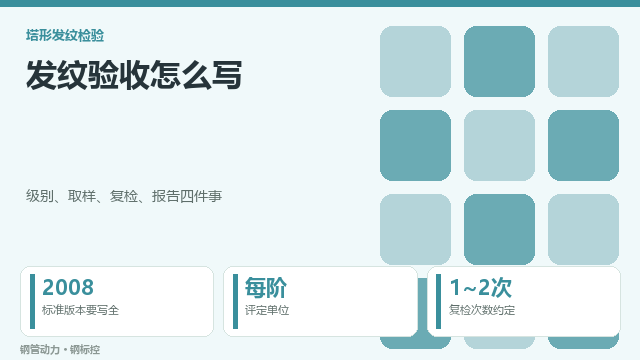
合同里写GB/T 10121,不如写GB/T 10121-2008。标准会换版,版本不同,试样尺寸、电流规定、评定方式都可能变,出了争议,版本就是第一道分水岭。
还要写清是磁粉法还是酸浸法。GB/T 10121是磁粉检验,GB/T 15711是塔形发纹酸浸法,两种方法看到的发纹不完全一样,报告不能混着用。
客户有自己的企业标准,就把它作为附件。企标严于国标是常事,签之前把条款逐条过一遍,尤其是级别和取样数量,别等检完才发现做不到。
还要写明检验对象是棒材还是锻件。塔形试样主要针对棒材,锻件、管坯的取样和评定另有讲究,套错标准,报告做得再漂亮也没人认。
发纹的评定单位是每阶的条数和总长度。合同里只写发纹合格,等于没写。要写明哪几阶、每阶允许几条、总长度不超过多少毫米、单条不超过多少毫米。
级别最好附一张对照表,把允许值和判定规则列出来。检出来超一条还是超一毫米,结论不一样,写清楚就少了口舌。
如果引用的是客户图纸上的级别,把图纸号也写进合同。图纸改了版本,验收依据跟着变,这一条常被忽略,出问题时很难说清。
级别谈不拢时,先看客户的实际用途。做套圈和做滚子的余量不同,能接受的发纹长度也不一样。把用途问清楚,再谈数值,比硬碰硬有效。
按炉批号分组,还是按交货批分组,差别很大。合同要写清每批抽几支、在棒材的哪个部位取、由谁取、取样后怎么标识。
取样部位最好具体到距端部多少毫米。同一支棒材,头尾和中段的结果可能不同,部位不写清,复检时两边取的样对不上,谁也不服谁。
试样由供方制取还是需方制取,也要写。供方制取效率高,需方制取更中立,各有各的理,关键是写明白,并把加工要求一并附上。
取样记录要能追溯。哪支料、哪个位置、谁取的、什么时候取的,写在流转卡上,随试样走。出了问题翻记录,比回忆靠谱。
检验周期和交货期要错开算。试样送检、报告出具、随货发出,中间留出缓冲,别把最后一天押在检验上。
复检次数写一到两次,超过就转仲裁。复检的取样数量、判定方法、费用承担一并写明,免得每次复检都重新谈一遍。
仲裁机构提前约定,最好是双方都认的第三方。临时找机构,样品送过去排队就要几周,交期全耽误。
报告内容列个清单:牌号、炉批号、规格、取样部位、检验依据、每阶条数与总长度、评定结论、检验人和审核人。随货资料要不要原件、要不要盖章,也写进去。技术协议里附加试验怎么列,可参考不锈钢焊管采购技术协议,附加试验怎么列;质保书的层级差别,管件质保书3.1和3.2差在哪,验收该认哪张讲得清楚。
交期和检验周期也要写。塔形试样加工加检验,快则两三天,慢则一周,遇到复检还要加时间。合同里给个合理周期,别答应三天出结果。
随货资料和实物要对得上。报告上的炉批号、规格、数量,和质保书、送货单一致,客户验收才顺。对不上,哪怕检验全合格,也要退回重开。
级别、取样、复检、报告,四件事先谈定
不够。这个标准规定的是试样制备、磁化、评定和验收的方法,合格级别要由产品标准或合同约定。只写标准号,等于把判定权留空,货到客户手里各说各话,最好补一条级别和取样。
看用途。普通轴承套圈和精密轴承要求差得远,汽车、风电、机床主轴用的材料往往更严。具体数值以客户产品标准或图纸为准,别拿同行的做法当依据,签合同前问清楚最稳。,写进合同附件。
一般不能直接互认。两种方法原理不同,酸浸法显示的是表面开口的宏观不连续,磁粉法对近表面也敏感,检出的条数和长度会有差异。合同里约定一种方法,报告就按那种方法出。
通常一到两次。复检次数太多说明工艺不稳,继续抽也难有共识。合同里约定超过次数转第三方仲裁,样品封存、双方到场,程序走完再下结论,大家都认这个结果。,第三方由双方共同确认。
先谈抽样代表性,用炉批和工艺稳定性说服客户按批抽。确实要逐支检,把加工和检验成本算进报价,同时约定检验周期。硬接逐支全检又压价,最后只能在质量上找补。,报价里把全检工时单列。
建议附。发纹的条数和长度是判定的核心,照片能说明位置和形态,复检和仲裁时省很多解释。照片要带标尺和试样编号,把台阶和磁痕的相对位置拍清楚,别只拍特写。,账面才算得清。
有采购、加工、找货需求?欢迎到钢管动力发布需求信息,把牌号、规格、数量写清,对口供应商会直接联系你。
标准依据:GB/T 10121-2008 钢材塔形发纹磁粉检验方法;GB/T 18254-2016 高碳铬轴承钢;GB/T 15711-2018 钢中非金属夹杂物的检验 塔形发纹酸浸法
钢管动力,关联公众号:钢标控
一句话回答:轴承钢对发纹最敏感,合同却常常只写一句按GB/T 10121检验

扫码加客服微信,说明 「招聘」 拉你进地区招工群,说明 「设备」 进二手设备群;免费领《焊管验收速查表》《二手机验机清单》
微信号:dytc1001