欢迎访问本站!
卡压连接看着是把管子往钳子里一夹,其实工具钳口、管件系列、公称尺寸三者必须严格对上,错一档压出来的接头外观几乎一样,密封和抗拉拔却差一大截。GB/T 19228.1-2024《不锈钢卡压式管件组件 第1部分:卡压式管件》把S型卡压式管件用卡压工具钳口尺寸列为资料性附录C,并在第4章分类和标记、第5章结构型式与尺寸里规定了型式、系列与承口尺寸。
先说钳口到底管什么。卡压工具通过钳口把压力传到管件承口的指定部位,让管件与管子一起产生塑性变形,形成规则六角轮廓,同时把U形槽里的O形圈压缩到位。钳口的型腔弧面、宽度和闭合后的对边尺寸,是按某一公称尺寸、某一结构型式设计的:口径变了,管子外径和承口外径就变了;S型与D型的压接部位数量和位置也不同。
GB/T 19228.1-2024 附录C 给的是S型卡压式管件用卡压工具钳口的尺寸,属性是资料性附录,意思是它提供配套工具的尺寸依据,供工具制造和选用参照,不是对每一把电动工具的强制认证条款。但它的工程含义很实在:钳口不是通用件,必须与管件的型式、系列、公称尺寸成套选。
S型与D型的差别要点明。S型承口带延伸直段,两侧都压,业内叫双卡压;D型承口端部没有延伸直段,只压U形槽一侧,叫单卡压。两种型式的压接位置、压痕数量都不一样,工具钳口的型腔自然也不通用。GB/T 19228.1-2024 在结构型式与尺寸章节里对两类管件的承口、管帽、接头分别给了尺寸要求,选型时先定型式再定工具,顺序反了就容易出错。
系列也要对。GB/T 19228.1-2024 这次修订删除了S型、D型Ⅱ系列的部分尺寸,又增加了S型欧标系列尺寸(标准里仍称S型Ⅱ系列),并增加了承口端部到密封圈中心的长度LΔ。同样的DN25,Ⅰ系列与欧标Ⅱ系列的管子外径并不相同,配套的管件、密封圈和钳口是两套体系。接口配套这件事,《薄壁不锈钢水管,卡压沟槽焊接怎么选》里把几种连接方式的配套关系讲过,值得先翻一遍。
工具本身的压力与状态要纳入管理。带压力反馈的电动或液压工具能实时显示每次压接的压力并记录压力曲线,行业资料给出的常见卡压压力区间在二十几兆帕量级,具体数值属厂家工具参数,不是国标统一强制值,以工具说明书和厂家技术文件为准。压完用卡压环规或配套量具核对六角对边尺寸,收缩率、对边偏差这类现场判据也是行业公开口径。工具要按使用次数定期校准压力传感器,校准周期与偏差限按厂家规定执行,别等发现一批接头压不实才回头查工具。
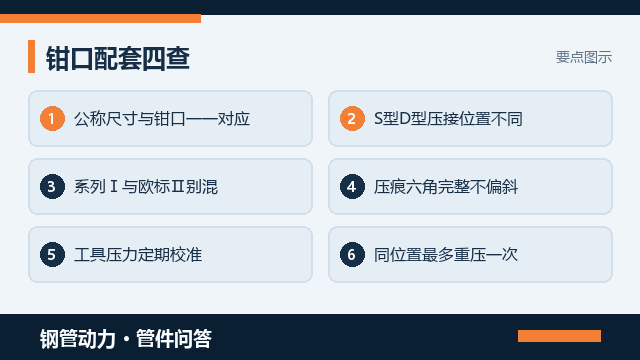
漏压和重压的现场规矩要说清。GB/T 19228.1-2024 在组件连接性能里对耐压、耐负压、抗拉拔、耐温度变化、耐水压弯曲挠角、耐水压振动、耐压力冲击等作了规定,这些性能的前提都是按正确工艺压接到位。行业通行的做法是每个接头压完立刻目视六角压痕是否完整、位置是否偏斜,再用量具核轮廓;同一个位置最多重压一次,反复压会让薄壁管件和管子疲劳。
到货与开工前建议做一次匹配性试压装。取同批次管件、配套薄壁管和计划使用的钳口,先压几只试样,剖开看金属收缩是否均匀、O形圈压缩是否居中、有没有被挤到台阶处,再按厂家要求做水压或气密复核。GB/T 19228.1-2024 第8章把检验分为出厂检验和型式检验,出厂检验里外观和尺寸全检、水压或气密试验任选一项全检,现场试样虽然不等于型式检验,但足以把配套错误挡在隐蔽之前。
资料与台账别省。每套工具建档,记录型号、适用管件系列与规格、校准日期、累计压接次数;每个系统记录用的管件型号、密封圈批次和工具编号,隐蔽验收时一并归入竣工资料。GB/T 29038-2024 要求竣工验收交齐施工图与竣工图、管材管件质保书、隐蔽工程验收记录、通水与水压试验记录、清洗消毒记录、质量事故处理记录、质量检验评定记录这几类文件,工具记录虽然不在清单里,出问题追责时却是最直接的证据。
把要求写进采购与分包条款也就几行:管件执行标准写全 GB/T 19228.1-2024 及配套部分,注明型式、系列、公称尺寸和材料代号;明确要求供方配套提供或指定对应钳口与工具,并给出压接压力、量具和校准要求;需要试压装记录和组件性能试验报告的,一并写进技术协议。需要特定系列、特殊材质或者带配套工具的卡压式管件,到钢管动力发布需求信息把口径、型式、系列和工具要求一次列清,让能按标准配套的厂家主动对接。技术协议怎么签才不漏项,《管件技术协议怎么签,采购别漏这几条》里讲得比较细。
常见问题(FAQ)
问:钳口能不能一个规格通吃
答:不能。钳口型腔按公称尺寸和结构型式设计,管径变了承口外径就变,S型与D型的压接位置数量也不同。用大一档钳口压小管,变形量不够、O形圈压缩率不足,压痕规整照样慢渗。GB/T 19228.1-2024 附录C 给出钳口尺寸,选型按管件标记对。
问:附录C是强制要求吗
答:附录C属性是资料性,提供S型卡压式管件用卡压工具钳口的尺寸依据,供工具制造与选用参照,不是对每把电动工具的强制认证条款。但配套关系是硬的:管件型式、系列、公称尺寸必须与钳口成套选,标准第4章分类和标记、第5章结构型式与尺寸给出对照依据。
问:S型和D型工具能混用吗
答:不能。S型承口带延伸直段、两侧都压,D型无延伸直段、只压一侧,压接位置与数量都不一样,钳口型腔不通用。同工程混用两种型式时,工具要分开挂牌、按型号发放。GB/T 19228.1-2024 对两类分别给了尺寸要求,先定型式再定工具。
问:压完怎么判断压到位
答:两层:先目视六角压痕是否完整、位置有无偏斜,再用卡压环规或厂家配套量具核对压接轮廓对边尺寸;收缩率与对边偏差属行业公开口径,按厂家技术文件判。同一位置最多重压一次,反复压会让薄壁件疲劳。压偏、压漏或圈被挤出的接头不修,切掉重做。
问:工具压力要不要记录
答:建议每次记录。带压力反馈的电动、液压工具能显示压接压力并留存压力曲线与时间戳,压力区间属厂家工具参数,不是国标数值,以说明书为准。工具按使用次数定期校准传感器,周期按厂家规定;每套工具建档关联系统台账,隐蔽验收和追责都用得上。
钢管动力,关联公众号:钢标控












