欢迎访问本站!
承插焊接头就一圈角焊缝,可就是这一圈,现场常吵起来:施工队按习惯焊了个小焊脚,监理说不够;问标准要数值,标准翻半天也找不到一句「焊脚等于多少」。其实这不是标准漏了,而是焊脚尺寸在管道设计体系里本来就不由管件标准直接给定。管件标准管的是它自己那部分——凸缘和焊接平面;焊脚归设计文件和焊接工艺管。GB/T 14383-2021《锻制承插焊和螺纹管件》对端部凸缘的焊接平面宽度有明确规定,把这条线和焊脚的关系理顺,验收就有依据了。下面按焊脚谁定、凸缘怎么量、焊缝怎么检、没规定怎么办这条线说。
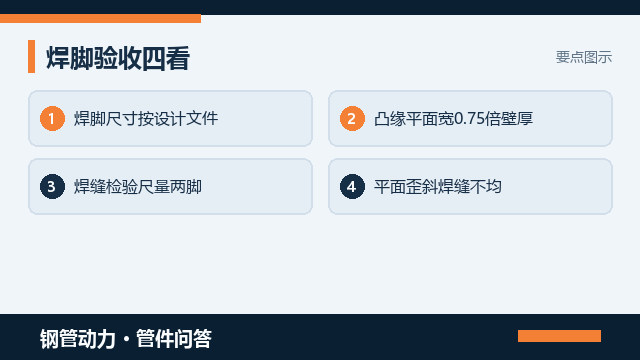
先划清两个概念的界。焊接平面宽度是管件出厂时就该具备的几何条件:GB/T 14383-2021 规定承插焊管件端部凸缘的锻造圆角经端部平面加工后,最小焊接平面宽度等于 0.75 倍承口处壁厚,这是角焊缝外侧落脚的地面,地面不够宽,焊缝想长也长不出来。焊脚尺寸则是焊接之后的结果,由设计文件按管系压力、温度和介质条件选定,再通过焊接工艺评定固化下来,两个尺寸一前一后、各有各的主。
为什么焊脚不由管件标准直接给数。同样是 DN50 承插焊弯头,装在常温水管上和装在高温高压管线上,要求的焊缝承载能力完全不同,管件标准面向所有用途,给不出一个放之四海皆准的焊脚值。设计文件按工况计算选定,行业里常见的做法是焊脚与管子公称壁厚挂钩,也有按连接件壁厚取值的,具体取法由设计院和项目口径确定,属于行业经验范畴,不要当成国标强制数值写进验收单。
凸缘焊接平面宽度的量法说清楚。用游标卡尺沿着凸缘端面量一周,卡尺两个量爪分别贴住焊接平面外缘和承口孔壁,读数就是平面宽度;承口处壁厚用超声波测厚仪或者从端面加工面直接量。两个数一对,宽度不小于 0.75 倍壁厚即合格。量的时候转着圈多取几个点,锻造圆角残留或者加工偏摆会让一周内的宽度不均,最窄点才是判定点。
端面垂直度是同一章里的搭子要求。GB/T 14383-2021 要求承插焊管件的端部平面与承插孔轴向垂直,端面歪了,管子插进去角焊缝一边宽一边窄,窄侧熔深不足。检验用直角尺靠端面与孔口,或者放在平台上打百分表看端面跳动,明显歪斜的件直接挑出。这项和焊接平面宽度一起查,都是焊前就该把住的几何条件。
焊好了怎么验焊脚。角焊缝有两条边,一条在管子外圆上、一条在凸缘平面上,用焊缝检验尺分别量两条焊脚的长度,再目视焊缝表面有无咬边、气孔和裂纹。焊脚不均匀多来自装配偏心或者端面歪斜,焊缝整体偏小多来自工艺执行不到位。检测频次和合格判据按设计文件、焊接工艺评定和项目验收口径执行,行业里常对承插焊接头做外观全检、必要时按批做无损抽检,具体比例由项目定,不是管件标准的条款。
凸缘宽度不够的件能不能用,要分开看。宽度差得少的件,焊工把焊脚往凸缘根部借一点也能焊住,但这是牺牲裕量的救急做法,要设计确认;宽度明显不够、端面歪斜严重的,属于管件几何不合格,换件是唯一正路。这类问题到货抽检就能拦住,等管子都组上去了再发现,拆装的代价大得多,所以承插焊管件的几何验收要放在入库前做,不能拖到组对现场。
焊接工艺这一侧再补两句。承插焊接头是小口径管线的主力,定位焊点数、焊接参数、层间清理都按评定合格的工艺执行;管端插入间隙按标准留足,上一批里专门讲过插到底的危害。焊工施焊时绕圈匀速、收弧填满弧坑,这些属于工艺纪律,靠交底和检查保证。工艺侧的问题在焊缝外观上都会留下痕迹,外观合格的焊缝,问题往往在装配几何上,两头的检查要闭环。组对与打底的参照口径,《管件坡口组对间隙留多大,打底焊怎么起弧》里也讲过。
把管件侧和焊缝侧的判据合并成一张表最实用:凸缘平面宽度实测值、0.75 倍壁厚的判定、端面垂直度、焊脚两条腿的实测值、外观缺陷记录、设计文件编号。验收单上写明焊脚依据的是哪份设计文件哪一条,后面谁都吵不起来。遇到承插焊与对焊接头混用的管线,标识别搞混,两种接头的验收项目完全不同,《对焊管件坡口型式怎么选才焊得牢》里对坡口型式怎么选的讲法可以配合着看。
需要按特定工况定焊脚、带焊接工艺评定交货,或者要求凸缘平面加宽的承插焊管件,别在电话里报个规格就下单,到钢管动力发布需求信息把公称尺寸、压力等级、材料牌号、焊脚依据和验收要求一次写清,让能配套出证明文件和工艺建议的厂家主动对接。焊脚吵不清的根子,多数是下单时没把设计依据写进合同。
常见问题(FAQ)
问:焊脚尺寸标准里为啥查不到
答:焊脚由设计文件按管系压力、温度和介质选定,再经焊接工艺评定固化,不属于管件标准条款。GB/T 14383-2021 管的是管件自身几何,如凸缘最小焊接平面宽度。行业里焊脚常与管子公称壁厚挂钩,取法由设计院定,属行业经验而非国标强制。
问:凸缘宽度怎么量怎么判
答:用卡尺沿凸缘端面一周多点量焊接平面宽度,承口处壁厚用测厚仪量,宽度不小于 0.75 倍承口处壁厚即合格,这是 GB/T 14383-2021 的规定。判定取一周最窄点,锻造圆角残留和加工偏摆会造成宽度不均,只量一点容易漏判。
问:端面垂直度怎么查
答:GB/T 14383-2021 要求端部平面与承插孔轴向垂直。用直角尺靠端面与孔口检查,或放平台上打百分表看端面跳动,明显歪斜的件挑出。端面歪了焊缝一边宽一边窄,窄侧熔深不足,打压时先漏,这项要和凸缘宽度一起在入库前查。
问:焊脚不合格怎么处置
答:先分清原因:焊脚整体偏小多为工艺执行问题,按返修补焊处理,同一处返修次数按项目规定控制;焊缝宽窄不均多为装配偏心或端面歪斜,要从装配几何上整改。焊脚无依据可查的,先找设计文件和焊接工艺评定补依据,别凭习惯焊、凭感觉收。
问:凸缘宽度不够能凑合用吗
答:宽度略差的可由设计确认后借根部施焊,属牺牲裕量的救急,必须设计点头;宽度明显不够或端面严重歪斜属管件几何不合格,直接换件。承插焊管件几何验收要放在入库前,组对后才发现,拆装代价大得多,验收单上应留凸缘实测值备查。
钢管动力,关联公众号:钢标控












