欢迎访问本站!
承插焊管件的承口内径是个很讲道理的尺寸:孔小了管子插不进去,孔大了焊缝又长不牢,所以标准给的公差不是常见的正负对称,而是只许往大偏、不许往小偏的单向正偏差。不少验收的人拿游标卡尺量完承口,发现比公称值大了几丝就喊超差,其实是没看懂这张公差表的用意。GB/T 14383-2021《锻制承插焊和螺纹管件》第 8 章对承插孔径、流通孔径的极限偏差和两孔的同轴度都作了规定,把公差方向、量法和判定逻辑弄明白,到货验收就不会冤枉好件。下面按公差为什么这样定、几个孔各怎么验、超差怎么处置这条线讲。
先说承口内径为什么只给正偏差。这个孔的功能是让管子插进来,装配的前提是孔必须装得下管子,所以负偏差直接归零:任何一点负偏差都可能让管子插不进或者强行压入划伤配合面。正偏差也不是无限大,大了以后管子插进去晃荡,间隙不均、角焊缝熔深跟着不均,所以标准在只许正的方向上给了一个不大的带宽。按 GB/T 14383-2021 的公差表列,中小规格承口内径偏差约为正零点三毫米、更大规格约为正零点四毫米,具体数值以标准表列为准,负偏差一概为零。
流通孔径是另一个概念,别和承口内径混。流通孔是管件中段介质实际流过的那截孔,它对的是通径和阻力,不是配合插入,所以公差是正负双向的,标准给到正负零点四毫米上下,大规格放宽到正负零点八毫米。验收时两个孔要分开量、分开判:承口内径卡下限看插不插得进,流通孔径卡上下限看通径对不对。有人拿量流通孔的数去判承口,或者反过来,都会得出错误结论。
两孔还有一条同轴度要求。GB/T 14383-2021 规定承插孔径和流通孔径应同轴,同轴度公差为 0.8 毫米。这条管的是孔和孔之间的位置关系:承口和流通孔不同轴,管子插进去一边贴壁一边悬空,角焊缝两侧熔深不一致,窄侧就是薄弱点。检验上没有专用检具时,插一根精密短管转一圈看间隙变化,或者用杠杆表在孔口打跳动,都能把明显的不同轴挑出来。
量具先说清楚。承口内径用内径量表或者校过零的数显内测卡尺量,测点要落在承口深度方向的两个截面上,靠近端面一个、接近孔底一个,两处都合格才算合格,只量端口会漏掉锥度。流通孔径用内测卡尺量中段。螺纹管件不涉及承插孔,量的是螺纹要素,得用螺纹规,这里不展开。所有量具的分辨率要配得上公差带,公差零点几毫米的尺寸,用分度值一毫米的尺子量等于没量。抽检时量具分度值怎么选,《管件到货尺寸抽检,量具分度值怎么选》里专门讲过口径。
试插是最直接的辅助判据。拿一根公称外径合格的同规格短管干插:手感顺畅插入、退出略有阻力,说明孔径落在公差带里;插不进,承口内径可能偏小或者有椭圆;插进去明显晃荡,孔径偏大或者两孔不同轴。试插反映的是配合状态,比单点量径更接近装配真实情况,两个手段合着用,误判最少。注意试插管本身要先量合格,拿一根超差的管子试配,结论全是冤案。
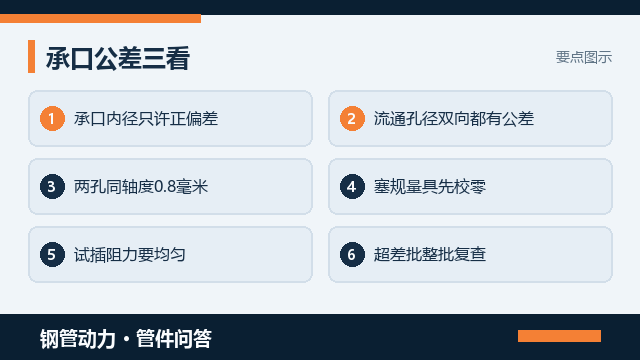
承口内径偏小的常见原因有两类:一是模具磨损或机加工余量没留够,整批系统性偏小;二是孔口有毛刺、粘砂或者热处理后的氧化皮没清干净,量着小、清了就合格。判定前先把孔口清理干净再复量,别急着下整批判废的结论。偏大的原因多是模具涨大或者扩孔过量,孔大管小晃荡着焊,焊缝质量没有保证,这类要按不合格品流程处理。
到货抽检怎么组批也要说一句。承插焊管件按批抽样,抽样方案按订单和技术协议约定执行,行业通行做法是每批按比例抽、不合格扩大一倍复查,这属于行业与厂家经验值,不是国标统一数值。抽到的件逐件记录实测值,和公差带写在一张表上,整批的水平一眼就看得出来。只报合格不报数,后面出了渗漏连追责的依据都没有。
和管子的配合要把两头对上。承口内径的公差是按配套管子的外径公差设计的,管子外径本身也有正负公差,最坏组合是孔最小组最大,能不能插进去要看两者叠加后的间隙。现场遇到插不进的情况,先分别量管件承口和管子外径,看是哪一头出的问题,别默认就是管件的错。管子外径量法和判据,《管件尺寸公差圆度垂直度怎么看才准》里讲过管件尺寸公差怎么看才准,可以照着对。
验收完的数据别散落在纸片上。按批次建一张承口实测记录表:规格、承口内径两个截面值、流通孔径、同轴度判读、试插状态、判定结论,一行一件。下批采购或者换厂家时,这张表就是谈技术要求的底稿。需要特定承口公差、加严验收或者带试插配管的,别在电话里说个大概,到钢管动力发布需求信息把公称尺寸、公差要求和验收方法一次写清,让能按标准出实测报告的厂家主动对接。
常见问题(FAQ)
问:承口内径为什么只给正偏差
答:孔的功能是让管子插进来,负偏差会直接装不进或强行压入划伤配合面,所以 GB/T 14383-2021 的公差表负偏差为零,只在正方向给带宽。正偏差也不能大,孔大了管子晃荡、焊缝熔深不均,中小规格约正 0.3 毫米,具体以标准表列为准。
问:承口内径和流通孔径差在哪
答:承口内径是配合插入的孔,公差单向只许正;流通孔径是介质流过中段的孔,对的是通径,公差正负双向、约正负 0.4 毫米,大规格放宽到正负 0.8 毫米。两个孔分开量分开判,拿流通孔的数去判承口,结论必然是错的。
问:同轴度 0.8 毫米怎么验
答:GB/T 14383-2021 要求承插孔径与流通孔径同轴,公差 0.8 毫米。没有专用检具时,插一根合格的精密短管转一圈看间隙变化,或用杠杆表在孔口打跳动,明显不同轴的件挑出。两孔不同轴的件,管子插后一侧悬空,焊缝窄侧就是渗漏点。
问:试插卡滞一定是孔小吗
答:不一定。先排除孔口毛刺、粘砂和氧化皮,清理后复量再说。还要量管子外径,最坏组合是孔最小组最大,可能是管子超差不是管件的错。分别记录承口内径与管子外径实测值,两头对照后下结论,别默认责任在管件。清理复量后仍偏小的,按不合格品流程处理。
问:抽检比例有没有硬规定
答:抽样方案按订单和技术协议约定执行,行业通行做法是每批按比例抽、发现不合格扩大一倍复查,这属于行业与厂家经验值,不是国标统一数值。关键是逐件记录承口内径、流通孔径、同轴度判读和试插状态的实测数据,只报合格不报数,出问题就没有追溯依据。
钢管动力,关联公众号:钢标控












