欢迎访问本站!
GB/T 14383-2021《锻制承插焊和螺纹管件》对承插焊管件的形状、尺寸和公差作了规定,管子能不能插到底、该插到哪、留多少间隙,答案都在图纸上。
先把承口深度这个尺寸定义清楚。承插焊管件的承口是一段内孔,孔底是实心的,管子从开口端插进去,能插到的最大深度就是承口深度,量法是从承口端面量到承孔底部,用深度尺或卡尺的深度杆直接读。GB/T 14383-2021 对承插焊管件的形状尺寸作了规定,每个公称尺寸对应的承口深度按标准表列取值,同一尺寸下这个深度比管子要插入的工作位置略深,多出来的那一截就是给间隙留的余量。
再说管子到底能插到哪。GB/T 14383-2021 的图样里明确画了两个尺寸:一个是凸缘上最小焊接平面宽度,等于 0.75 倍的承口处壁厚;另一个是约 1.5 毫米的间隙,标准原文写的是焊接前要求的钢管端部与承插孔底之间的间隙。也就是说,答案很明确:管子不该插到底,装配到位的状态是管端与孔底之间留出这道间隙,管子端头离孔底大约一个毫米半的距离,这才是标准要的工作位置。
为什么非要留这道间隙,道理在焊接热上。角焊缝一边连着管子、一边连着管件凸缘,焊接时管端被加热膨胀,要是管头死死顶住孔底,膨胀量没有地方去,全变成作用在焊缝根部的顶撑应力,焊完冷却又一收缩,根部反复受拉,打压或热胀冷缩几次就先从焊缝根裂开。留了间隙,管端有自由伸缩的余地,应力释放掉,焊缝只承担它该承担的剪切和密封作用。
现场装配有个不费脑子的办法:先把管子干插到孔底,在管子外圆上对着承口端面画一圈深度标记,然后把管子往外退约 1.5 毫米,再点定位焊、正式施焊。这个先插到底再退回的做法是行业通行的装配手法,退回量按标准给的间隙控制,用塞尺或焊缝检验尺的薄尺片能直接卡出来。有的班组在管子上套一个限位环,插到标记即停,批量装配时效率更高,这属于厂家和班组的经验做法,不改变标准要求的间隙值。
插到底施焊的后果不止裂纹一种。管头顶死孔底,角焊缝的根部实际上被孔底支住,焊接熔池里的气体和熔渣排不出去,容易在根部形成气孔夹渣;管子规格偏短的时候,还会把本该留在接头里的调节量全吃掉,管线组对时想借一点错口都借不动。所以验收焊好的承插焊接头,除了量焊脚,还要看管端在凸缘孔里的位置,管头与孔底的关系对不对,有经验的检验员拿手电往孔里一照就能看出个大概。
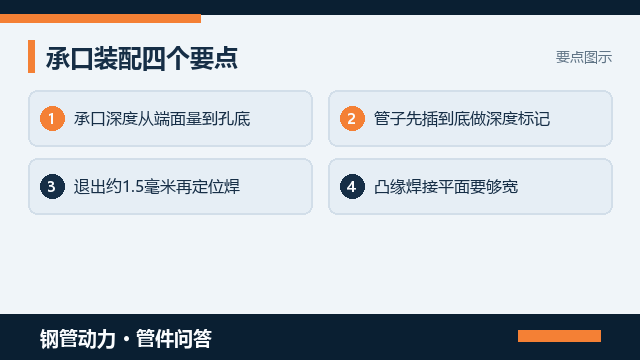
凸缘那圈平面也别忽略。GB/T 14383-2021 要求端部凸缘经加工后的最小焊接平面宽度不小于 0.75 倍承口处壁厚,这个平面是角焊缝的外侧落脚点,宽了焊缝才有地方长。到货抽检时用卡尺量凸缘平面宽度,再量承口处壁厚,两个数一对就知道宽度够不够。平面歪斜也不行,标准要求端部平面与承插孔轴向垂直,歪了焊缝一边宽一边窄,窄的那侧就是漏水点。
承口深度和间隙在图纸上各有各的用处,验收时别混。承口深度是管件的固定尺寸,到货用深度尺量,对照标准表列和订单规格;间隙是装配状态尺寸,跟着现场组对走,量的是管端到孔底的这段空档。两个尺寸都合格的接头,才算把标准的要求落到了实物上。至于承口内径本身的公差怎么验,《管件尺寸公差圆度垂直度怎么看才准》里对管件尺寸公差的量法有系统讲法,可以配合着用。
什么时候选承插焊这个连接形式也要心里有数。承插焊适合小口径、压力较高、要求可靠密封的管线,省去对口间隙和打底焊,装配快;口径大了材料翻倍、焊接量大,就不如对接焊经济。两条路线的取舍,《对焊管件和承插焊管件到底差在哪》里把对焊管件和承插焊管件的差别拆开讲过,《螺纹管件和承插焊管件到底怎么挑》里连螺纹管件一起做了三方比较,选型前翻一翻能少走弯路。
到货验收承插焊管件,建议按四步走:先量承口深度和凸缘平面宽度,对照标准表列;再看承口内壁有没有磕伤、粘砂和锈蚀,孔底有没有异物;然后拿一根同规格短管干插试配,感受插入阻力是否均匀;最后核对产品质量合格证明书上的规格、材料与压力等级。试插时留心一个细节,管子能顺畅插到底、退回时有轻微阻力,说明孔径公差合适,插进去晃荡或卡死,这批件的孔径就有问题。
把这套判据写进验收单其实就四行:承口深度、凸缘平面宽度、端面垂直度、试插状态。需要特定压力等级或特殊材料的承插焊管件,别在电话里报个口径就完事,到钢管动力发布需求信息把公称尺寸、压力等级、材料牌号和执行标准一次写清,让能按 GB/T 14383 出证的厂家主动对接。承插焊的毛病十有八九出在那一圈小间隙上,前期把话说清楚,比焊完再挖开返工便宜得多。
常见问题(FAQ)
问:管子到底能不能插到孔底
答:不能插到底。GB/T 14383-2021 的图样规定焊接前管端与承插孔底之间留约 1.5 毫米间隙。插到底后管端热膨胀无处释放,应力全顶在焊缝根部,冷却收缩又受拉,打压最容易整圈开裂。正确做法是先插到底做标记,退出间隙再点固。
问:承口深度怎么量才准
答:从承口端面量到承孔底部,用深度尺或卡尺深度杆直接读,每个公称尺寸的深度按 GB/T 14383-2021 表列取值。量的时候注意孔底有没有异物、端面是否平整,孔底有粘砂或毛刺会多读出一截,擦净再量才是真实深度。
问:那道间隙为什么必须留
答:两个作用:一是给管端焊接热膨胀留伸缩余地,避免顶撑应力顶在焊缝根部;二是给根部气体和熔渣留排出通道,减少气孔夹渣。装配先干插到孔底画线,再退回约 1.5 毫米点固,退回量用塞尺可卡出,属行业通行做法。
问:凸缘平面宽度有什么要求
答:GB/T 14383-2021 要求端部凸缘加工后的最小焊接平面宽度不小于 0.75 倍承口处壁厚,这个平面是角焊缝外侧的落脚点,宽度不够焊缝长不满。到货用卡尺量宽度并对照承口壁厚,同时查端面与承插孔轴向垂直度,歪斜会致焊缝宽窄不均。
问:到货怎么快速验承口
答:四步:量承口深度对照标准表列;看内壁有无磕伤粘砂、孔底有无异物;拿同规格短管干插试配,插入顺畅、退回略有阻力为合适,晃荡或卡死说明孔径有问题;最后核对合格证明书的规格、材料与压力等级。批量件按比例抽检,试配不合格的整批复查。
钢管动力,关联公众号:钢标控












