欢迎访问本站!
一批热压成形弯头做组织复验,供方从端口直段切了一小块,抛光后组织正常,报告写「金相合格」。GB/T 12459-2025《钢制对焊管件 类型与参数》第 5.2.2 条点名四类关键部位,GB/T 13401-2025《钢制对焊管件 技术规范》第 8.1.1 条定试样制取状态与取样方向。
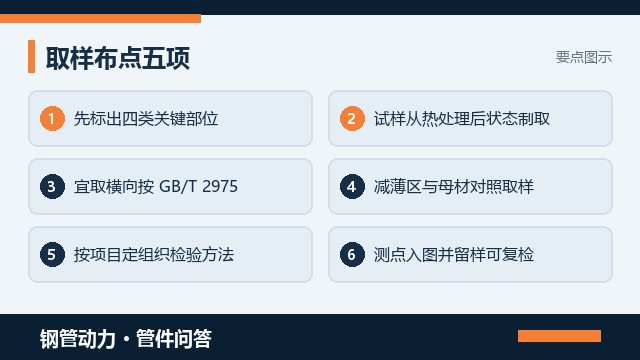
先记住四类部位。GB/T 12459-2025 第 5.2.2 条在压力设计里明确,管件关键部位通常为弯头的内弧、三通和四通的肩部、管帽的转向弧和异径管的大端;附录 A 的设计验证试验与附录 B 的最小壁厚计算,也都围绕这些部位展开。《管件关键部位壁厚怎么验,减薄到多少算废》里对关键部位壁厚怎么验、减薄到多少算废按测点拆得细,取样布点可以和那套测点共用同一张图。
第 8.1.1.1 条规定试样宜从热处理后(或不需要热处理的成形后)的管件上制取,也可从与制造同批管件同炉热处理的样坯上制取;第 8.1.1.2 条规定管件用棒材或无缝管直接切削加工制成时,试样应直接在原材料上制取,且与管件具有相同的热处理状态;第 8.1.1.3 条规定锻件的试样制取和力学性能应符合 GB/T 14383 的相应规定。
方向也别忽略。GB/T 13401-2025 第 8.1.1.4 条规定拉伸试样的取样位置应符合 GB/T 2975,宜取横向试样,焊接接头拉伸试样的焊缝轴线应位于试样长度方向的中间;第 8.1.1.5 条规定冲击试样同样宜取横向,应取自同批管件或样坯中厚度最大者。2025 版把取样方向由纵向改为宜取横向,是本次修订的明确变化之一。
那「成形减薄区算不算」怎么答:算,而且要优先取;但不能只取这一处。合理的布点是成组取样——在关键部位(内弧、肩部、转向弧、大端)各取一片,同时在变形较小的直段或母材处取一片作对照,两相比对才能判断组织差异是成形与热处理造成的,还是原材料本身带来的。只取减薄区,看不出差异来自哪里;只取直段,等于没查。
GB/T 13401-2025 规范性引用文件里,组织与性能相关的方法标准包括 GB/T 6394(金属平均晶粒度测定)、GB/T 13305(不锈钢 α 相含量测定)、GB/T 10561(钢中非金属夹杂物含量测定)、GB/T 4334(奥氏体及双相不锈钢晶间腐蚀试验)、GB/T 231.1 与 GB/T 17394.1(硬度)、GB/T 228.1 与 GB/T 229(拉伸与冲击)。
把本站已有内容划一下边界,避免重复选题:《双相钢管件铁素体怎么测,相比例差了咋办》讲的是双相钢相比例怎么测、差了怎么办;《奥氏体管件 H 后缀,晶粒度怎么验》讲的是 H 后缀奥氏体管件的晶粒度怎么验;《不锈钢管件晶间腐蚀怎么防得住》讲的是不锈钢管件晶间腐蚀怎么防;《管件热处理,正火还是固溶》讲的是正火还是固溶的热处理路线;《管件材料复验与化学成分怎么查对》讲的是母材化学成分复验。
还有一类是把金相报告和力学性能报告互相顶替——GB/T 13401-2025 第 8.1.2.1 条要求每批一次拉伸按 GB/T 228.1,组织检验看的是显微组织,两者结论不能互推。《焊接试板要检哪几项,跟管件焊口怎么对上》里对焊接试板要检哪几项、跟管件焊口怎么对上按项目列过,可作为报告清单的参照。
GB/T 13401-2025 第 8.1.1.4 条要求焊接接头拉伸试样的焊缝轴线位于试样长度方向中间,第 8.1.1.5 条要求焊缝冲击试样长度方向垂直于焊缝长度方向、缺口轴线垂直于焊缝表面且缺口位于焊缝中间;第 8.3.3 条对制造商完成的焊缝要求全长射线检测、Ⅱ级合格。《管件焊接工艺评定到底都查些什么》里对焊接工艺评定查哪些项目按条款拆过,评定定的工艺参数正是解释组织差异的依据。
签约阶段把这些写清最省力。GB/T 13401-2025 第 4 章订货内容列明需方应提供品种、类型或代号、材料等级、公称尺寸和公称壁厚、结构、产品标准编号含版本号、件数和附录 A 附加要求。《管件技术协议怎么签,采购别漏这几条》里对技术协议该列哪些条款按条目拆过,《管件交工资料要齐哪几样,检测报告怎么归》里那份交工资料清单可以直接把取样简图并进去。
落地按五步:先在管件简图上标出四类关键部位与对照部位;按第 8.1.1 条确认制取状态与坯料类型;按 GB/T 2975 定取样位置与方向、宜横向;按材料与合同选组织检验方法;最后把测点图、试样编号、余料、报告与件号炉批号一起归档。双相钢、低温钢、H 后缀奥氏体或热压大口径件,别只在电话里说「做个金相」,到钢管动力发布需求信息把材料等级、成形工艺、热处理状态、需加做的组织检验项目和取样要求一次写清,让能按关键部位布点、能出测点简图和留样的厂家主动对接。
常见问题(FAQ)
问:哪些部位算管件关键部位
答:GB/T 12459-2025 第 5.2.2 条点名弯头内弧、三通和四通肩部、管帽转向弧、异径管大端。它们是成形减薄与应力集中叠加处,附录 A 设计验证试验、附录 B 最小壁厚计算也围绕这些部位,组织检验应优先覆盖。
问:成形减薄区取一片就够吗
答:不够。宜成组取样:关键部位各取一片,同时在变形较小的直段或母材取对照片,两相比对才能判断组织差异来自成形热处理还是原材料。只取减薄区看不出来源,只取直段等于没查,测点要入图并留余样。
问:试样要从什么状态制取
答:按 GB/T 13401-2025 第 8.1.1.1 条,宜从热处理后或不需要热处理的成形后管件制取,也可用同批同炉热处理的样坯;第 8.1.1.2 条棒材或无缝管切削加工件直接在原材料上取且同热处理状态;第 8.1.1.3 条锻件按 GB/T 14383。
问:取样方向还要规定吗
答:要。GB/T 13401-2025 第 8.1.1.4、8.1.1.5 条规定拉伸与冲击试样取样位置按 GB/T 2975、宜取横向,2025 版由纵向改为宜取横向是明确变化。金相布点逻辑一致,要反映变形最大截面与横向组织,别顺轧向随意切一片。
问:组织检验按哪些方法标准
答:GB/T 13401-2025 引用 GB/T 6394 晶粒度、GB/T 13305 α 相、GB/T 10561 夹杂、GB/T 4334 晶间腐蚀、GB/T 231.1 与 GB/T 17394.1 硬度;第 8.5 条对 H 后缀奥氏体不锈钢管件另有晶粒度要求。
钢管动力,关联公众号:钢标控