欢迎访问本站!
一批焊管到货,采购按惯例抽两根做压扁,压板一压,焊缝嘣一声裂开半指长,厂家业务员电话里喊冤:管子强度够的,你们压法不对。压法对不对还真是个技术活,压扁试验做得规范,判定才立得住,这篇把做法和判定讲清楚。
压扁试验是检验钢管塑性变形能力和焊缝结合质量的老办法。管段横着放进两块平行压板中间,匀速往下压,压到标准规定的间距,然后看试样变形部位有没有裂缝裂口。它跟拉伸试验各管一摊:拉伸看强度数字,压扁看变形能力,焊管的焊缝有没有焊合好、热处理到不到位,压扁一压就现原形。
依据和方法是 GB/T 246-2017《金属材料 管压扁试验方法》。试样从管端截取,长度按标准,切口要去毛刺。试验机上压板平行移动,压到规定的压板间距 H 停住,H 值跟管子外径和壁厚挂钩,标准或者产品标准里有公式和表,不同的钢管标准给的要求不一样,验收前先翻清楚用哪一套。
焊缝位置是个关键细节。焊管做压扁,焊缝摆在哪个方向有讲究,标准对焊缝位置有规定,也有按合同约定的,摆错了位置,受力最大点没落在焊缝上,试验等于白做。前面那通喊冤的电话,最后到现场一看,是压板间距没压到位就喊停了,方法规范了重做,数据立得住,厂家才没话说。
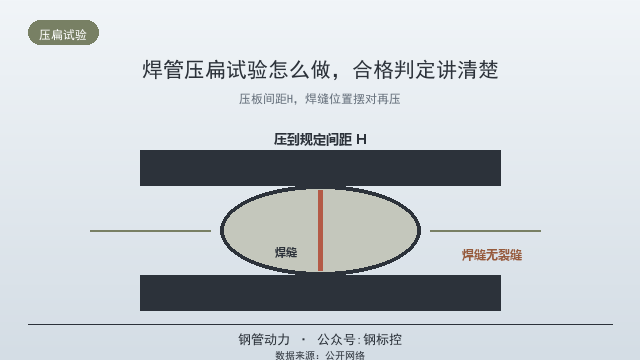
判定看什么。压到规定间距后,检查试样弯曲变形面和焊缝部位,标准通常要求不得出现裂缝、裂口,焊缝不得开裂,有的标准对个别轻微发纹有细化规定,按引用的标准执行。压完的试样别扔,断口和裂纹形貌还能看出工艺问题:沿焊缝整齐裂开是焊合不良,母材撕开是塑性不足,夹杂物引起的分层又是另一码事。
哪些焊管要做压扁。低压流体输送用焊接钢管 GB/T 3091-2015 对焊缝工艺性能有压扁要求,直缝焊管 GB/T 13793-2016 也把压扁列为检验项目,具体规格范围和频次按各产品标准。另外图纸或者技术协议要求压扁的,按协议来。到货抽检时,压扁往往跟拉伸、弯曲组成工艺性能一揽子查。
抽检怎么抽。按批取样,同一牌号、同一规格、同一工艺的管子为一批,取样数量按标准,判定有异议加倍复检,规则见《方矩管来料抽检怎么抽,尺寸复检判定讲规则》。试验设备用万能试验机,压板要有足够刚度,慢速加载,猛压出来的数据不作数。
压扁不合格先查三样。第一查试验本身:间距够不够、焊缝位置对不对、试样有没有切割损伤,先把方法排干净。第二查带钢:边部夹杂物、硫化物偏重的带钢,压扁容易分层开裂,带钢质量的账见《纵剪带钢质量怎么验,对焊管方矩管影响讲透》。第三查焊缝工艺:焊缝热处理没做或者没做透,焊态焊缝硬而脆,一压就裂,这一项跟焊缝热处理状态直接挂钩。流体管上水压和探伤替代的事另有一套规矩,见《流体无缝钢管怎么选,GB/T 8163验收讲全》。
有个常见争论:压扁和扩口是不是一回事。不是。压扁是两面加压看塑性,扩口是锥顶顶开管口看延展,两个试验角度不同,不能互相替代,标准要哪个做哪个。也别把压扁当强度试验用,强度数字交给拉伸,分工别乱。
给收货方几句实在话。试验前确认引用标准版本和 H 值计算,别拿错表;焊缝位置按标准摆好,照片留档;判定有争议时按标准加倍取样复检,复检结果为准。对批量焊管有压扁验收要求的,把标准号、H 值、焊缝位置写进技术协议,挂到钢管动力上发布采购需求,供需双方先对齐规矩,货到就少扯皮。
试验机操作的两个细节补上。压板移动速度标准有上限,快压会把韧性好的管子压出脆裂的假象,按标准速度来;压板表面要平行,偏斜加载一边先受力,数据失真,装样时对中再压。这两条不是吹毛求疵,仲裁检验时方法偏差就是争议点,一开始就做对,后面没有翻案的机会。
再补一个低温环境的提醒。冬天在露天空地做压扁,试样冻透了,韧性数据比常温低,本来的合格品压出裂纹,冤枉了好管子。试验温度按标准,常温试验就在常温做,试样先在室内缓一缓再上机。北方冬天的到货验收,工艺性能试验尽量安排在有取暖的库房里做,数据才作数。
裂纹和发纹的界限再说细一点。压扁后试样表面的轻微发纹,有的标准允许在规定范围内,深度和长度的判断按引用标准,不能见纹就判废,也不能拿发纹当挡箭牌放过真裂。拿不准的时候,放大镜加渗透探伤补一刀,深浅和走向看得清清楚楚,判定就有底气了。
取样位置也讲究。管端切口附近受切割热影响,直接取切口段试验会把切割伤带进去,试样要在管端往里截取,切口打磨去毛刺。冷切割的试样还好,火焰切割的试样必须把热影响区磨掉,不然压扁开裂的真凶是切割伤,管子背了黑锅。
高频焊和埋弧焊管的压扁侧重不一样。高频焊管壁薄,压扁主要验焊缝结合;大口径埋弧焊管(含螺旋管)压扁受规格限制,更多用焊缝探伤和水压替代,能不能用压扁按产品标准和规格走,别拿着小管的验收套路套大管,标准上对不上号。
验收记录怎么写给个思路。压扁记录五栏:批号、试样号、压板间距 H、焊缝位置、判定结果,附压后试样的照片,裂缝位置拍清楚。记录留档和质保书一起归到批次档案里,日后管线出了问题倒查材质,这套档案就是底气。没档案的验收,等于没验。
总结一下:焊管压扁试验按 GB/T 246-2017 做,试样管端截取,平行压板压到规定间距 H,焊缝位置按标准摆放,判定看变形处和焊缝有无裂缝裂口。GB/T 3091、GB/T 13793 等产品标准规定项目和频次,不合格先查方法再查带钢和焊缝热处理,争议加倍取样复检。
常见问题(FAQ)
压扁试验依据什么标准?
方法标准是 GB/T 246-2017 金属材料 管压扁试验方法,项目要求按产品标准如 GB/T 3091-2015、GB/T 13793-2016 或合同技术协议执行。
压到多少算合格?
压板间距 H 按标准公式随外径壁厚确定,压到规定间距后弯曲变形面和焊缝无裂缝裂口即为合格。
焊缝应该摆什么位置?
标准对焊缝位置有规定,部分按合同约定,位置决定受力最大点是否落在焊缝上,摆错则试验无效。
压扁和拉伸是一回事吗?
不是。拉伸测强度指标,压扁测塑性变形能力和焊缝结合质量,两者各管一摊,不能互相替代。
压扁开裂了先查什么?
先查试验方法是否规范,间距、焊缝位置、试样切口损伤;再查带钢夹杂物和焊缝热处理状态,按环节排查。
到货怎么安排压扁抽检?
按批取样,数量按标准或协议,判定争议加倍复检,取样规则和判定流程参照来料抽检规则执行。
数据来源:来自公开网络
有钢管、方矩管、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控