欢迎访问本站!
货架、围栏、健身器材、型材隔断上那种又厚又匀的彩色涂层,多数是静电喷塑做出来的。同样一根方矩管,刷漆是刷一遍流一遍挂,喷塑是一层粉末吸附上去进炉固化,膜又厚又不容易掉。这篇把静电喷塑的工艺和验收讲透,顺便跟刷漆、镀锌比一比,采购时心里有杆秤。
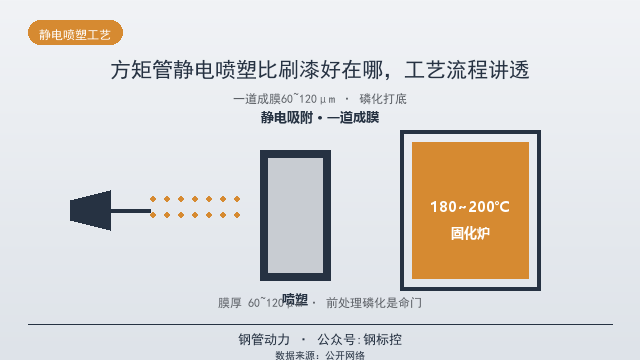
原理一句话:粉末带上静电,被接地的方矩管吸附住,再进固化炉加热熔融流平。静电场让粉末均匀扑向管件表面,连边角和内腔开口处都能覆盖,这是喷刷漆做不到的;固化温度一般在180到200度,粉末熔融流平交联成致密涂层。常见环氧、聚酯、环氧聚酯混合型粉末,户外构件多用耐候好的聚酯粉,室内货架环氧混合型居多,选粉型要跟使用环境对上。
喷塑的命门在前处理,不在喷枪。油、锈、氧化皮没除净,粉末再好也附着不牢。标准流程是除油、除锈、表面调整、磷化、水洗、干燥:磷化在钢铁表面生成一层磷酸盐转化膜,既提高粉末附着力又给涂层打底防锈,技术条件按GB/T 6807钢铁工件涂装前磷化处理技术条件执行。前处理偷工的喷塑件,看着一样光鲜,用半年起皮掉块,这一步是分水岭,验收时可以直接问厂家前处理线是什么配置。
膜厚是喷塑的硬指标。粉末涂料一道成膜通常在60到120微米,比刷漆一道(30到50微米级别)厚一倍还多,边角覆盖也强。膜厚测量用磁性测厚仪,按GB/T 4956磁性法执行,抽点测量取平均值。膜厚不是越厚越好,超过150微米容易脆,边角堆粉开裂;低于50微米遮盖和防腐都打折。订货时把膜厚范围写进合同,到货抽测,几秒钟一个点。
性能验收看两项。附着力做划格试验,按GB/T 9286-2021,划透涂层到基材贴胶带撕,涂层不掉格为合格;耐腐蚀做盐雾试验,按GB/T 10125-2021人造气氛腐蚀试验,盐雾试验,按使用环境约定时长(常见240到500小时),到期检查起泡、生锈、附着力变化。这两项送第三方检测出CMA报告,批量采购时抽一批送检,比看样品颜色靠谱得多。
跟刷漆比,喷塑赢在哪。第一是膜厚和均匀性,静电吸附无流挂,边角覆盖好;第二是效率,一道成膜免多次涂刷,粉末回收利用率高;第三是环保,粉末不含溶剂,VOC排放低,环保政策收紧后这条越来越值钱。刷漆的优势是现场可施工可修补,喷塑必须有固化炉,工厂属性强,现场焊坏一块涂层只能刷漆或冷喷补,色差难免。
跟镀锌比是两条路。热镀锌是牺牲阳极保护,划伤了锌先锈护住钢,户外长寿命首选,锌层口径在《镀锌管锌层,国标最低多少微米》里;喷塑是屏蔽保护,涂层完整时防护好,一旦划透到基材,锈从破口往外长。所以户外结构件常做锌加塑双涂层:镀锌打底喷塑盖面,寿命翻倍,做法和分工在《方矩管防锈怎么做,涂油刷漆还是热镀锌》里说过,镀锌方管和热镀锌方管的门道在《镀锌方管和热镀锌方管是一回事吗,区别在哪》里分过。镀锌件上能不能直接喷塑?能,但前处理要改成适合锌面的转化膜工艺,不是简单套用钢铁件流程。
常见缺陷认一认。橘皮(流平不好或膜太厚)、针孔(前处理水分或气体没跑净)、色差(批号混用,粉末批次间有色差,大批量订单要锁同一批号粉)、边角薄(喷枪距离和静电屏蔽,复杂截面要换枪走位)。到货验货按批抽膜厚、看色差、查边角,货架类产品还要注意《货架立柱用方矩管,规格壁厚怎么定才稳》里提过的卡口精度,喷塑太厚卡口插不进也是返工点。
采购口径列一下:报材质规格(参照《方矩管规格怎么报才不买错,边长壁厚一次说清》的报法)、粉型(室内环氧混合、户外聚酯)、色号(提供潘通或劳尔号)、膜厚范围、盐雾时长、附着力等级,写进合同再下单。色差验收对照封样,每批留一块封样件,争议时有据可查。
固化炉这道工序也值得多讲两句。粉末喷上去只是贴附,真正成膜靠固化炉里的熔融流平和交联反应,炉温曲线(升温、保温、降温)控制不准,膜就出问题:温度低了流平不好橘皮重、附着力差;温度高了色粉变色、膜发脆。正规厂家的炉温用记录仪全程记录,验收时可以要求看炉温曲线单。小厂用土炉子温控粗放,膜的性能波动大,这就是同色号的粉、不同厂家喷出来寿命差几倍的原因之一。批量订单前让厂家打样板,样板上做划格和耐冲击试验,认可了再上大货。
再说说膜厚和成本的关系,帮采购算笔账。喷塑的成本构成里粉末占大头,膜厚每多20微米,粉末成本涨两成上下,所以低价报价常常在膜厚上做文章:标注80微米实喷50微米,外观看不出,盐雾寿命差一截。对策就是前面说的到货测厚,磁性测厚仪几十秒一个点,抽测成本几乎为零,威慑力却实实在在。合同里把膜厚下限写死、超标不另收费、抽测不合格整批复喷,三条写进去,供应商报价时自然会把粉末打足,这比验货时吵架有用得多。
粉末回收也顺带提一笔,这是喷塑车间水平的一块试金石。静电喷粉的上粉率八成上下,剩下两成飘在喷房里,有回收系统的车间把过喷粉末过筛后按比例掺新粉复用,成本降下来,颜色还稳定;没有回收的小作坊直接排掉,粉末成本全摊进单价。看车间有没有回收装置,基本能判断这家厂的报价里水分多少。回收粉掺比要控制(一般不超三成),掺多了杂质多膜面出颗粒,这也是有些便宜喷塑件表面麻点多的来路。
总结一下:静电喷塑靠静电吸附加180到200度固化一道成膜;命门在前处理磷化(GB/T 6807);膜厚60到120微米按GB/T 4956测;附着力按GB/T 9286-2021划格、耐蚀按GB/T 10125-2021盐雾;户外长寿命选锌加塑双涂层;色差锁批号,验收抽膜厚对封样。
常见问题(FAQ)
静电喷塑膜厚多少合适
一道成膜通常60到120微米,低于50微米防腐打折,超过150微米易脆。用磁性测厚仪按GB/T 4956抽点测量。
喷塑为什么容易起皮掉块
多数是前处理除油除锈磷化没做扎实,附着力先天不足。前处理按GB/T 6807执行,验收可要求厂家出示前处理线配置和检测报告。
喷塑和刷漆哪个好
喷塑膜厚均匀边角覆盖好一道成膜,无溶剂环保;刷漆现场可施工可修补。工厂化批量产品选喷塑,现场修补只能刷漆。
喷塑和热镀锌怎么选
热镀锌是牺牲阳极保护,划伤后锌护钢,户外长寿命首选;喷塑是屏蔽保护,划透就锈。户外结构件常做锌加塑双涂层。
喷塑件耐腐蚀怎么验收
按GB/T 10125-2021做盐雾试验,时长按环境约定240到500小时,到期查起泡生锈和附着力,送第三方出CMA报告更稳。
大批量喷塑怎么控制色差
锁定同一批号粉末,每批留封样件,到货对照封样看色差。不同批号粉末有色差是常态,合同里写明色号和封样条款。
数据来源:来自公开网络
有方矩管、钢管、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控