欢迎访问本站!
方矩管表面要喷漆、喷塑或者磷化,前处理十有八九选酸洗。酸洗洗得干净,涂层附着力直接上一个台阶;洗得不讲究,氢脆、返锈、过腐蚀排队上门。这一篇把方矩管酸洗的要点捋清楚。
酸洗的原理不复杂。氧化皮和铁锈的主要成分是铁的氧化物,盐酸或者硫酸把它们溶解掉,露出钢的基体,磷化、涂装才有落脚的地方。盐酸常温用得多,效率高对基体侵蚀相对温和;硫酸要加温,成本便宜,控制不好过腐蚀的风险高一些。
槽液的三个参数决定洗的质量:浓度、温度、时间。浓度按槽液化验补加,温度盐酸常温到四十度,时间看锈的程度从几分钟到半小时不等。三者的配合和调整思路,和《盐酸酸洗越洗越慢,该加温、加酸还是换酸?酸液温度、浓度、铁离子三参数怎么配》 里讲的是同一套逻辑,方矩管槽洗同样适用。
缓蚀剂是必须加的。缓蚀剂抑制酸对基体铁的侵蚀,让酸专攻氧化物,加少了基体白白损耗还埋氢脆的根,加多了缓过头氧化皮洗不动,用量的两难在《酸洗缓蚀剂到底加多少?加少了过酸洗,加多了“缓不动”》 里讲得细,新配槽按供应商推荐的中档试,按效果微调。
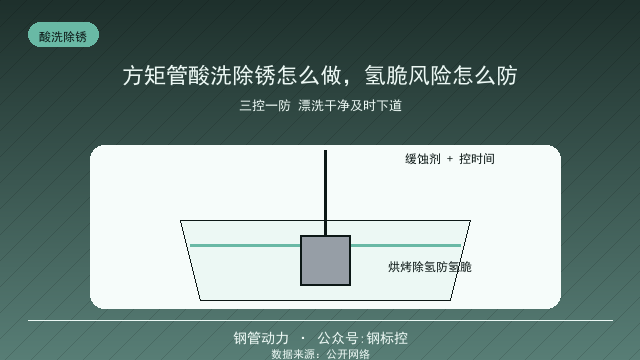
氢脆是酸洗绕不开的风险。酸和铁反应放出氢原子,一部分渗进钢里,高强度钢和冷弯硬化的方矩管角部对氢最敏感,渗氢的料装机受力后突然开裂,断口没有明显塑性变形,这就是氢脆。方矩管冷弯成型的角部恰是冷作硬化区,酸洗氢脆的概率比热轧型钢高,预防思路在《钢管酸洗后出现氢脆的原因有哪些?如何有效预防?》 里系统讲过。
防氢脆有四招:控制酸洗时间,锈一洗干净就出槽,不泡着求保险;加够缓蚀剂;高强度料和高硬化料酸洗后做烘烤除氢,一百八十到二百度保温几小时,让氢跑出来;对氢脆极度敏感的重要构件,改喷砂除锈,绕开酸洗这条路。
过酸洗和欠酸洗的判断要会。欠酸洗是氧化皮残留,表面发暗有斑;过酸洗是基体被蚀,表面粗糙发灰甚至挂黑灰。两者的肉眼分辨和责任判定,在《酸洗板表面发暗发黑,是欠酸洗还是过酸洗?一张白布就能分清》 里给了土办法,方矩管槽洗完自检同样用得上。
漂洗是酸洗的下半场。出槽的管子带酸进漂洗槽,水洗不干净,残酸留在表面,几分钟就开始返锈,还把后续磷化槽污染了。漂洗水要流动换水,洗到表面中性,最后一道最好过热水,出槽自干快,给磷化或涂装留出干净表面。
方矩管的内腔是酸洗的难点。管子浸槽,内外壁同时接触酸液,内腔的酸液进出慢,洗完的内腔残液排不净,存放几天从里往外返锈。长管酸洗要倾斜吊挂让内腔液流出,漂洗同样倾斜冲,让水在腔里过一遍,出槽后管口朝下沥干。
槽液管理决定批次稳定性。酸液里的铁离子越积越多,洗速越来越慢,还容易在管面挂灰,铁离子浓度到限就换槽或者浓缩回收,凭感觉用到发黑再换,前面洗的批次都欠账。
磷化经常接着酸洗做。磷化膜给涂层打底,附着力耐蚀性双提升,涂装前磷化的要求按 GB/T 6807 的技术条件来,磷化前表面要中性无残酸,磷化后水洗加钝化封闭,一道都别省,省一道返锈提前半年。
涂装的时机要抓紧。酸洗磷化后的管面活性高,放一天半天就开始吸潮返锈,磷化后二十四小时内上漆最稳,排产的时候把酸洗和喷涂排到一条线上,别洗完堆着等漆。
酸洗的安全和环保是硬约束。酸雾要有抽风和净化,废酸是危废,按危废手续委托处理,槽边劳保穿戴齐全。方矩管吨位大,废酸量跟着大,环保账提前算,别等查处再补课。
返锈的应急预案提前备好。洗完的料临时插单不喷涂了,表面刷防锈水或者浸防锈油暂存,这类临时防护的材料和工序,和《钢管表面出现锈蚀的原因有哪些?如何有效进行防锈处理?》 里的防锈体系是一个思路。
验收酸洗质量的抓手就三条:表面无氧化皮无挂灰,白布一擦不带黑;无过腐蚀,表面不粗糙不发灰;返锈时间达标,洗完按工艺间隔内不上锈。三条对着工艺卡验收,批次质量就稳了。
和喷砂对比着选。酸洗成本低、能进内腔、适合批量大件;喷砂干净彻底、无氢脆、但内腔够不着还有粉尘。方矩管内外都要前处理的选酸洗,只处理外壁又怕氢脆的选喷砂,两者各有地盘,按构件用途定。
酸洗槽的挂具也有学问。方矩管槽内挂放,管与管之间留出间距让酸液对流,贴着槽壁和互相贴面的位置洗不透,出槽才发现贴面处一条欠洗的影子,返工就是二次进槽。
温度监控别凭手感。酸洗槽加温后,槽内上下温差好几个刻度,槽液没循环均匀,同一批管子洗速不一致,装温度计挂在代表点,配合泵循环,槽液均匀了批次才齐。
废液的处理不只是合规问题。酸洗废液里的铁盐和残酸回收利用有成熟工艺,回收的铁盐是水处理絮凝剂的原料,批量大的厂子算下来回收比委外处置省钱,环保和成本在这里是同方向的。
还有一种轻酸洗的路线叫酸洗膏,用于焊缝局部和补漆前的局部除锈,涂上等几分钟擦掉水冲,不进槽不上线,小修小补的场合好用,大面积还是进槽,膏洗的成本扛不住吨位。
挂酸的时间用小样试。每批料先挂两根小样进槽,按预定时间出槽看效果,微调时间再放大批量,一批一试样,槽液老化带来的洗速变化就追得上,比全批洗完返工划算得多。
总结一下,方矩管酸洗的核心是三控一防:控浓度温度时间三参数,缓蚀剂加到位,漂洗漂干净;防氢脆靠缩短时间、烘烤除氢,敏感件直接改喷砂。洗完二十四小时内进下道工序,这套节奏立住了,前处理就不是涂装的短板。
常见问题(FAQ)
问:方矩管酸洗用什么酸好?
答:盐酸常温使用效率高、对基体侵蚀相对温和,最常用;硫酸要加温但成本低,两者都要配缓蚀剂并控制时间温度。
问:氢脆是怎么来的?
答:酸洗时氢原子渗入钢中,高强度钢和冷弯硬化部位最敏感,受力后突然脆断。防的办法是控时间、加缓蚀剂、酸洗后 180~200 度烘烤除氢,敏感件改喷砂。
问:怎么判断欠酸洗还是过酸洗?
答:欠酸洗表面发暗有氧化皮残留,过酸洗表面粗糙发灰挂黑灰,白布一擦见分晓,过酸洗的料降级使用或报废。
问:漂洗为什么这么重要?
答:残酸留在表面几分钟就返锈,还污染磷化槽,漂洗水要流动换水洗到中性,最后一道过热水加速自干。
问:方矩管内腔怎么洗?
答:浸槽内外同时接触酸,出槽倾斜吊挂让内腔液流净,漂洗倾斜冲洗让水过一遍腔,管口朝下沥干,防内腔残液返锈。
问:酸洗后多久要涂装?
答:磷化后二十四小时内上漆最稳,管面活性高放久了吸潮返锈,排产把酸洗和喷涂排到一条线上。
数据来源:来自公开网络
有方矩管、钢管、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控