欢迎访问本站!
一台换热器的管束焊完,甲方拿内窥镜伸进管内转了一圈,屏幕上内焊缝一圈深蓝,还有两处发灰起皮。甲方问:这算不算焊接保护没做好。供方把射线底片摊开,全是一级片,说内部一点缺陷没有。
两边说的其实不是一件事。射线看的是焊透没焊透、里面有没有气孔夹渣,颜色看的是焊缝在凝固那一瞬间,周围还有多少氧。一张片子判体积型缺陷,一双眼睛判表面状态,谁也替不了谁。
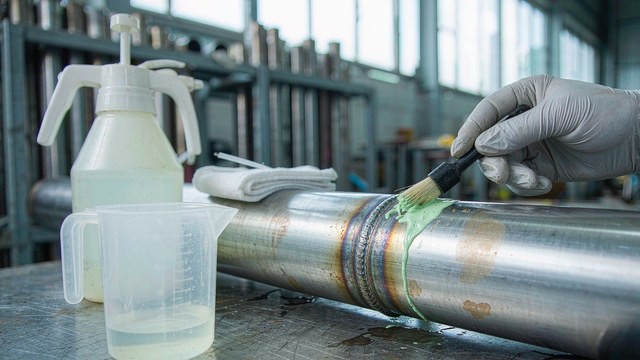
不锈钢焊管的焊缝颜色,用眼睛能读出数据来,前提是知道读法、知道刻度、知道这条线画在哪儿。这篇就讲三件事:颜色怎么对应残留氧,充氩要充到什么程度才算到位,颜色超了以后哪些能救哪些必须切。焊缝酸洗和钝化的机理前面单独讲过,这里只说它跟颜色怎么接上。
不锈钢在几百度的高温下,表面的铬比铁活泼,先跟氧结合,生成一层铬的氧化物。这层膜只有几十到几百纳米厚,厚度不同,对可见光的干涉结果就不同,于是显出一串颜色:淡黄、金黄、紫红、蓝、灰黑。这跟回火色是同一个原理,不是镀上去的,是长出来的。
在空气里大约停留五分钟的条件下,颜色跟温度的对应关系大致是这样:290℃ 淡麦黄,340℃ 麦黄,390℃ 淡红棕,450℃ 淡红,530℃ 淡蓝,600℃ 深蓝。这个对应关系解释了一个现场常见现象:同一台设备、同一批管子,焊得慢的那一段颜色总是更深。不是运气,是停留时间长,膜长得厚。
所以颜色深浅背后是三个变量:峰值温度、高温停留时间、周围的氧。前两个靠焊接参数控,第三个只能靠保护气。这也是为什么老师傅看颜色就能说出保护气到不到位:温度和速度是可复现的,氧是那个每次都不一样的变量。
膜下面还有一层东西,肉眼看不见。铬被抽到表面去氧化,紧贴氧化膜的金属里铬含量掉下来,形成贫铬层。不锈钢靠百分之十几的铬维持钝化膜,这一层掉到线以下,膜就补不完整。颜色越深,贫铬层越厚。点蚀和缝隙腐蚀往往就从这一圈开始,尤其是介质里带氯的时候。
颜色走到灰黑、表面起皮、摸上去像砂纸,行业里叫糖化。到这一步不只是颜色问题,表面已经变成一层疏松的氧化物堆积,粗糙度彻底破坏。卫生管和食品管的产品接触面要求能洗干净,这种表面洗不出来,微生物和残留物全挂在里面,直接判废。
国际上判不锈钢管内焊缝颜色,通用的是美国焊接学会的 AWS D18.2,全称是《奥氏体不锈钢管内壁焊缝变色等级指南》。它的做法是用已知残留氧含量焊出一组样块,编上号,做成一张比对卡。检验的时候拿实际焊缝跟卡比,报一个号。
常见的八级口径与残留氧的对应大致是:一号银白,低于 10 ppm;二号极淡黄,10 到 25 ppm;三号淡黄,25 到 50 ppm;四号深黄,50 到 100 ppm;五号浅蓝,100 到 500 ppm;六号深蓝,500 到 1000 ppm;七号灰,基本没有有效保护;八号黑色起皮,等于没充气。
这张卡最容易被人误用的一点是:它本身不规定哪一级合格。它只提供一套共同语言,让供需双方说的是同一个数。合格线写在业主规范或者合同里。
行业里的常见落点大概是这样:食品和饮料设备多写四号或更浅;制药和生物多写二号或更浅,很多规范直接要求一号;半导体只认一号。美国农业部关于乳品设备卫生设计的指南,接受一号到三号。这几个数字不是标准规定,是行业习惯,谈合同的时候要按客户所在行业去对。
国内这一侧的情况要说清楚。GB/T 12771-2019 第 6.10.1 条对表面质量的要求是:内外表面应光滑,不应有分层、裂纹、未焊透、未熔合、折叠、重皮、扭曲、过酸洗及其他影响使用的缺陷。这一串里没有氧化色,也没有回火色。标准不判颜色,因为颜色跟使用条件的对应关系太依赖场合,写死一个色号反而会误伤。
结论就是:焊缝发蓝在国内标准体系里找不到直接判据,客户拿色卡来验收,依据在合同和技术协议,不在国标。这一点想明白了,谈质量争议时就不会在错误的地方找证据。
还有一条容易被忽略。AWS D18.1 是卫生级不锈钢管道焊接的规范,它把允许的焊接工艺限死在钨极氩弧焊和等离子弧焊两种,别的工艺不许用,理由是要保证内表面成形可控、无飞溅、能清洗。这条对焊管厂的意义是:做卫生级管,高频焊本来就不在这个体系内,谈色卡之前先把工艺对上。
既然颜色对应氧含量,那直接在合同里写「背面残留氧不超过 50 ppm」是不是就够了?不够,而且会引出新的争执。
颜色和氧含量不是一条严格的一一对应曲线。同样 50 ppm 的残留氧,气里的水分多、坡口上有残油、管壁表面粗糙度不一样、保护气里带了氢,出来的颜色都能不同。所以两家厂在同一个 ppm 上做出来一个淡黄一个浅蓝,两边都没说谎,是这张卡本身有宽度。
AWS 自己的使用说明里也提了一句很实在的话:按级号指定,不要按 ppm 指定。因为验收现场能看到的只有颜色,ppm 是过程量,颜色是结果量。
比较稳的写法是两条并列。一条管结果:内焊缝颜色不深于 D18.2 第几级。一条管过程:起弧前出气口残留氧不高于多少 ppm,读数记入焊接记录。前一条是交货判据,后一条是过程证据。
只写结果会出另一种问题。有供方为了让颜色达标,焊完把深色焊缝抛光照亮,表面看着银白,贫铬层还在下面,钝化膜长不回来。抛光改变的是外观,改不了贫铬。这也是为什么要留过程记录:氧含量曲线能反推这道焊缝焊的时候到底保护住没有。
反过来只写过程也不行,双方会为「你的表准不准」吵半个月。两条一起写,才既有结果又有追溯。
还有一种表述要当心。客户在技术要求里写「焊缝不得有氧化色」,这句话的意思是一号,等于要求全程残留氧低于 10 ppm。报价的时候如果按普通充氩算,这一条会直接吃掉利润,得先问清楚他是不是真的要这么严。
充氩用的气,国内标准是 GB/T 4842-2017《氩》。它分两个等级:纯氩纯度不低于 99.99%,氧含量不大于 10 ppm,水分不大于 15 ppm;高纯氩纯度不低于 99.999%,氧含量不大于 1.5 ppm,水分不大于 3 ppm。
把这两个数字跟色卡对一下,会得出一个很硬的结论:用纯氩充管,管内残留氧的理论下限就是 10 ppm,正好卡在一号和二号的分界线上。想让内壁稳定做到银白一号,气瓶这一关就过不去,必须换高纯氩。这条不是操作水平问题,是气体本身的天花板。
水分这一项同样重要。15 ppm 的水在电弧里会分解出氧和氢,等于一边充氩一边往焊缝里送氧。冬天钢瓶在露天放着,瓶内残水结露,早上第一管气的水分往往最高,这也是早班头几根管子颜色偏深的一个原因。
气路上还有一串漏点:减压表、橡胶软管、快接接头、流量计接口。橡胶管本身会缓慢渗空气,用久了内壁老化开裂更明显。管子越长、接头越多,到焊枪的时候纯度已经掉了一截。有条件的厂会把充氩管路做成不锈钢硬管加球阀,这个投入比返工便宜。
取样位置这件事,十个现场有七个做错。表接在进气口,测的是气瓶出来的气,干干净净,一切正常;可焊缝那头的实际氧含量完全是另一回事。取样必须放在出气口,也就是气流的下游,越靠近焊缝越好。进气口测的是供应商,出气口测的才是你的活。
先把容积算出来,这一步很多人跳过。管内截面积按内径算,容积等于四分之π乘内径的平方再乘长度。外径 60.3、壁厚 1.5 的六米管,内径 57.3 毫米,容积约 15.5 升;外径 25、壁厚 1.2 的十米盘管,内径 22.6 毫米,容积只有 4 升左右。同样是「一根不锈钢焊管」,容积差将近四倍。
经验上充气量取管内容积的五到七倍。双相不锈钢的焊接资料给得更具体:吹洗氩气的用量最少为焊缝根部体积的七倍。按七倍算,那根 60.3 的六米管要 108 升,流量给 10 升每分钟,就得十分钟出头;那盘 25 的管子只要 28 升,八升每分钟三分钟半就够了。
但倍数只能当起点,不能当判据,原因是置换本身不是线性稀释。如果管内气体完全混匀,把 21% 的氧降到 50 ppm,理论上要八倍多管内容积;如果气流像活塞一样把前面的气整体顶出去,一倍多一点就够。真实的充氩介于两者之间,取决于进气口位置、堵头密封、管内有没有变径和弯头。
这就解释了一个反复出现的问题:有人从别的厂抄了一句「充三分钟」,在自己厂怎么都不灵。他抄的是一个结果,不是一个条件。
方向也有讲究。氩气密度大约是空气的 1.4 倍,比空气重,所以应该从管子低处进气,让氩在底部积起来往上顶,高处或者远端出气。反过来从高处往下充,氩直接沉底,上部空气被压在死角里出不来,充再久也不干净。盘管、立管、带集箱的管束,这一条尤其明显。
堵头是另一个变量。常用的有水溶纸、可溶膜、充气气囊、海绵加胶带。水溶纸的好处是焊完注水就化,不用掏;气囊的好处是可以重复用,但直径不匹配或者气压不足就会滑。堵头滑一点,前面充的全白费。长管要分段充,两头堵,中间加一道隔断,比从头充到尾省气也省时间。
还有一条最容易被忘掉:起弧前达标不等于焊完还达标。焊接过程中管子在热胀,夹具在动,堵头受热变形,密封会松。有的厂起弧前测一次就再也不看,结果一根长焊缝的后半段颜色明显变深,就是这个原因。全程监测,或者至少在中途和收弧前各测一次。
市面上常见的手持氧分析仪,量程是 0.01% 到 20.9%,换算过来就是 100 ppm 到 20 多万 ppm。这个量程做结构件、做普通不锈钢完全够用,但拿来判 50 ppm,它从根上就不够。
问题出在显示上。这类表在氧含量低于量程下限的时候,往往显示 0.01% 就不动了,看起来是「稳定达标」,实际是在报自己的地板,不是在报管里的气。有人拿着这个 0.01% 说我们做到了 100 ppm 以下,严格讲这句话没有数据支撑。
要判 50 ppm 以下,得用痕量级的表,通常是氧化锆传感器,量程能下到 1 ppm。这类表还有个好处是响应快,几秒钟出数,适合边充边看。
选表时问一句「怕不怕氢」。有些传感器对氢敏感,用氩加氢做保护气的时候读数会飘,明明氧很低,表上却偏高。做奥氏体不锈钢常用加氢的混合气,这一条要提前确认。
记录的价值常被低估。起弧前读数、焊接过程中的最低和最高读数、收弧后复测,三个数写进焊接记录,跟试片编号放一起。这份记录的物料成本几乎为零,但在客户审核和争议处理时是唯一能拿出来的东西。有经验的审核员不问「你们保护得怎么样」,直接翻记录看有没有这条曲线。
奥氏体不锈钢这一条线最简单,纯氩或者氩加 2% 到 5% 的氢。加氢的道理是氢在高温下是还原性的,能把已经生成的氧化膜还原掉一部分,焊缝颜色更亮、表面更干净,焊接速度也能提一点。用氢要注意两件事:车间通风,以及有氢脆风险的场合不用。
双相不锈钢这条线要反过来记。可以用纯氩,也可以加不超过 3% 的干燥氮气,加氮的目的是补回焊缝里烧掉的氮。氮是稳定奥氏体的元素,氮跑了,焊缝里铁素体比例就上去,耐蚀性和韧性一起掉。双相严禁在保护气里加氢:铁素体相有氢脆和氢致开裂的风险,这是材料本身的性质,跟操作水平无关。二氧化碳更不能加。
铁素体不锈钢同样不加氢。这条线在焊管里占的比例不大,但错一次就是整批。
把这两条放在一起,容易搞反的地方就清楚了:加氢是为了压氧化色,加氮是为了稳组织,两个目的、两种钢,不能互换。有人听说加氢焊缝亮,就拿去焊双相,这是把两个问题当成一个。
正面保护和背面保护要分开调。正面焊枪的流量常见在 8 到 12 升每分钟,喷嘴大小、有没有拖罩都会改这个数。流量不是越大越好,过大形成紊流,反而把周围的空气卷进保护区。背面流量按根部容积定,判据是颜色,不是表上的数字。
层间温度这一项跟颜色直接相关。奥氏体一般控制在 150℃ 以下,要求颜色浅的场合写到 100℃ 以下;标准双相不超过 150℃,超级双相不超过 100℃。层间温度高了,前一道焊缝被反复加热,颜色一层比一层深,这是多层多道焊里最常见的颜色失控原因。
一号到三号,在绝大多数验收线以内。酸洗去掉表面薄氧化膜,钝化让膜重新长起来,就可以交货。这一档的颜色基本不影响使用,属于工艺正常的范围。
四号深黄,超了食品和制药线,但还能救。做法是酸洗加钝化,洗完之后复看颜色,再做一次蓝点或者相应的钝化膜检验。要注意的是,酸洗能去掉氧化膜,去不掉已经很深的贫铬层。四号的贫铬层通常很浅,酸洗掉几十微米就到位;如果酸洗之后颜色还在,说明膜比想象中厚,要往下走一档处理。
五号和六号的蓝色,要分两种情况。外表面或者大管内壁,工具能进去、酸液能循环到的,机械处理加酸洗,处理完复检颜色和钝化膜。小口径长管的内壁,工具进不去、酸液也灌不满,现场实际上没有可靠的补救手段,常规做法是把这一段切掉重焊。
七号和八号,不用讨论救不救。氧化皮厚、贫铬层深、表面粗糙度已经破坏。卫生管的产品接触面直接判废,因为洗不干净这一点没法通过后续工序弥补;工业管就算酸洗掉氧化皮,壁厚减薄和表面粗糙也已经回不去,介质带氯的时候还是会从这一圈起点蚀。
返工还有一条硬红线在标准里。GB/T 12771-2019 第 6.11 条规定:焊缝缺陷允许修补,同一位置的补焊不超过 3 次,补焊焊缝长度不超过焊缝总长的 20%;以热处理状态交货的钢管,补焊后应进行热处理;补焊后要做表面质量检查,有射线检测要求的要重新做局部射线检测。
补焊次数这一条跟颜色是连着的。同一处补三次,热影响区被反复加热,颜色一次比一次深,晶粒也一次比一次粗。有的厂为了把颜色盖住,越补越狠,颜色没救回来,组织和力学性能也一起丢了。补到第三次还不合格,正确的动作是切段,不是继续补。
检验手段里排第一位的是内窥镜。卫生级管道按 AWS D18.1 的要求,内表面看不到的位置要全检,工业管按批抽,但每班的首件和末件应该切样或者内窥,这两件最能反映当班的保护气状态。
看颜色有两个条件容易被破坏。一是光源,色温不一致,同一道焊缝在两种灯下能差一级,用 LED 白光、色温稳定,别用钠灯或者混着自然光看。二是比对方式,要用实物的比对卡,不要用手机里的图片,屏幕色域和亮度都在骗人。
角度也会骗人。内窥镜斜着照,镜面反光会把淡黄看成金黄,把浅蓝看成深蓝。看颜色时让镜头尽量垂直对着焊缝,避开强反光点,有疑问就换个角度再看一次。
记录要能对齐。色号、氧含量读数、当班的焊接参数、试片编号,四样放在同一份记录上。客户质疑某一根管子的时候,能顺着这根管子找到它那一班的全部数据,这叫可追溯,不是靠回忆。
落到合同和技术协议,六条:
引用 AWS D18.2 并写明色号上限,别写「无明显氧化色」这种弹性表述,写「内焊缝颜色不深于 3 号」。
写背面残留氧的上限,同时写明测量位置在出气口下游靠近焊缝处,以及是否需要提供过程记录。
写保护气的等级,按 GB/T 4842 的高纯氩还是纯氩,含氧和含水的限值一并写明。这一条决定了能不能做到一号。
双相钢要单独写:保护气不得含氢,允许加干燥氮气且不超过 3%,正面和背面都适用。
写超色之后的处置方式和费用归属。可酸洗复检的按什么标准复检,必须切除的怎么算,返工工时和材料谁承担,提前说清楚比事后谈价格省事。
写内窥镜的检验比例和留档要求,图片或视频保存多久,随货提交还是备查。这一条在食品和制药项目上几乎是必查项。
回到开头那台换热器。射线全过、内窥镜发蓝,两件事不矛盾,因为它们判的是两件事:一个判焊透了没有,一个判保护住了没有。真正该问的不是「蓝了能不能用」,而是「这批管按哪份规范验收,色号上限几级」。这个问题答不上来,双方争的就不是质量,是各自的记忆。
主要依据是 AWS D18.2《奥氏体不锈钢管内壁焊缝变色等级指南》对色卡分级与变色同残留氧含量对应关系的说明,AWS D18.1《卫生(洁净)应用奥氏体不锈钢管与管道系统焊接规范》对适用焊接工艺、内表面检验与内窥镜检验的规定,GB/T 12771-2019《流体输送用不锈钢焊接钢管》对表面质量、交货状态、补焊次数与检验规则的规定,GB/T 4842-2017《氩》对纯氩与高纯氩的纯度、氧含量与水分含量的规定,GB/T 24593-2018《锅炉和热交换器用奥氏体不锈钢焊接钢管》对换热管焊缝质量与检验的规定,以及公开网络上关于不锈钢焊接保护气配比、背面充氩置换量、双相不锈钢焊接加氮与禁氢、氧含量测定与焊缝颜色判读的常见技术口径。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。
内焊缝一圈淡黄,客户说不能接受,这算超差吗?
单看颜色不能判超差,要看合同写的是几级。淡黄大致对应 AWS D18.2 的二号到三号,这个区间在制药和半导体项目上确实超了,在食品饮料设备上通常在允许范围内。国内标准这一侧,GB/T 12771-2019 的表面质量条款里没有氧化色这一项,找不到直接判据。稳妥的处理是先问客户按哪份规范验收、色号上限写的是几级,再决定是返工还是提供说明。如果客户只写「不得有氧化色」,那等于要求一号,双方得坐下来把这句话量化成一个号,否则永远谈不拢。
用纯氩充了半天,表上氧含量卡在 60 ppm 下不去,问题在哪?
按可能性从大到小排四个:一是取样点接在进气口,测的是气瓶不是焊缝,把表挪到出气口再看;二是表本身的地板,手持表量程下限常见是 100 ppm,显示 60 ppm 已经是它勉强能给的最小数,读数不可信;三是堵头漏,水溶纸没贴严、气囊直径不匹配、胶带被烘软,都会让氧从端头渗回来;四是气瓶等级不够,纯氩本身含氧就有 10 ppm,水分 15 ppm,想稳定压到 50 ppm 以下要换高纯氩。另外充气方向要从低处进高处出,氩比空气重,从上面往下充上部空气顶不出去。
双相不锈钢焊管,背面能不能用氩加氢的混合气?
不能。双相钢里有铁素体相,铁素体对氢敏感,容易产生氢脆和氢致开裂,所以保护气和背面保护气里都不应该加氢,二氧化碳也不能加。双相要加就加氮,干燥氮气不超过 3%,目的是补回焊接时烧掉的氮,保住焊缝里的奥氏体比例。反过来,奥氏体不锈钢可以用氩加 2% 到 5% 的氢,氢是还原性的,能把氧化色压下去,焊缝更亮。这两条经常被人搞反:加氢是压氧化,加氮是稳组织,对不上钢种就是整批返工。
蓝色焊缝酸洗一下,是不是就能过验收?
分颜色深浅。浅蓝(五号)在能接触到的外表面或大管内壁上,机械处理加酸洗,处理完复看颜色和钝化膜,多数能过。深蓝到灰黑(六号以上)不要抱希望:氧化膜厚,下面的贫铬层深,酸洗把膜洗掉之后金属表面已经粗糙,钝化膜长不完整,介质带氯时点蚀还是从这一圈起。小口径长管内壁更麻烦,工具进不去,酸液也灌不满循环不到,现场没有可靠的补救办法,常规做法是切掉这一段重焊。判断能不能救,先看能不能接触到,再看洗完之后颜色退没退。
内窥镜看到内壁发黑起皮,但射线探伤是一级片,这批能不能收?
这两份结论不冲突,因为判的不是同一件事。射线探伤看的是焊缝内部的体积型缺陷和未焊透、未熔合,属于焊透了没有;内壁发黑起皮是表面氧化,属于焊接时保护到位没有。一片一级说明里面干净,不代表表面没氧化。发黑起皮这种糖化表面已经疏松,卫生管的产品接触面洗不出来,按卫生级要求应该判废;工业管要看介质,带氯或者要求洁净的场合也不建议收。谈的时候别提射线合格来对冲,那是两张卷子,客户看的是内表面这一张。