欢迎访问本站!
不锈钢焊管里,内焊缝是最容易被忽略、又最容易在验收时吵起来的地方。外焊缝大家都盯着,因为看得见;内焊缝藏在管子里面,只有把管子对着光往里看、或者通一根球过去,才知道它平不平、有没有毛刺。可偏偏就是这一条内焊缝,决定了这根管子能不能用在流体、食品、医药这些场合。
这篇把内焊缝余高、内毛刺和处理方式一次说清,附上 GB/T 12771-2019 里对应的余高分级,末尾再说补焊和内焊缝的关系。
内焊缝余高指的是焊缝在管内一侧高出母材内表面的那部分。碳钢流体管对它的容忍度大一些,不锈钢管就敏感得多,原因有几条。
一条是流阻。管子内壁越光滑,介质流动越顺畅;内焊缝余高高、不平整,就相当于在管道里设了一道坎,流速高的地方还会产生湍流。对细管、长管这个影响不小。
另一条是积料和腐蚀。焊缝余高和它旁边的凹陷,容易积存物料和清洗液,成为生物膜生长的温床,也是腐蚀萌生的起点。食品、饮料、制药这类卫生级管,管内的清洁度要求很高,洗干净是硬指标,内焊缝不平整直接过不了。
还有一条是通球和后续加工。有的管子要求做通球或通径试验,内焊缝余高超标会直接卡住通球;管子后续如果要扩口、弯管、穿管,内焊缝高出的一截也可能成为干涉点。
GB/T 12771-2019 对内焊缝余高的规定,是按焊接方法分开的。
采用双面自动焊接方法制造的钢管,标准要求它的内、外焊缝应与母材齐平,或者有不大于 3 毫米的均匀余高。双面焊的两侧都有焊道,余高容易控制,所以口径统一到 3 毫米。
采用单面自动焊接方法制造的钢管,外焊缝应与母材齐平或者有不大于 3 毫米的均匀余高;内焊缝的余高则按外径分三档:外径小于 219 毫米的钢管,内焊缝余高不大于 10% 的壁厚,且不大于 1.5 毫米;外径不小于 219 毫米但不大于 508 毫米的钢管,不大于 15% 的壁厚,且不大于 2 毫米;外径大于 508 毫米的钢管,不大于 20% 的壁厚,且不大于 3 毫米。
| 制造方法 | 外径范围 | 内焊缝余高上限 |
|---|---|---|
| 双面自动焊 | 不限 | 齐平或 ≤3mm 均匀余高 |
| 单面自动焊 | D < 219mm | ≤10%S 且 ≤1.5mm |
| 单面自动焊 | 219 ≤ D ≤ 508mm | ≤15%S 且 ≤2mm |
| 单面自动焊 | D > 508mm | ≤20%S 且 ≤3mm |
这里要注意版本。更早的 GB/T 12771-2008 版对单面焊内焊缝余高的分档边界是 133 毫米和 325 毫米,双面焊的均匀余高上限是 2 毫米;现行 2019 版把边界改成了 219 毫米和 508 毫米,双面焊上限改成 3 毫米。抄老标准的数据去验收,很容易判错,认准现行版。
还有一条和表面有关:对磨(抛)光状态交货的钢管,表面粗糙度由供需双方协商确定,并在合同中注明。也就是说,表面光到什么程度、内壁粗糙度做到多少,标准不替你定死,要靠合同约定。
内毛刺和内焊缝余高是两回事。余高是焊缝本体高出内表面,毛刺是焊接挤压或切割时挤出的金属尖边,更锋利、更不规则。
内毛刺留着的后果,比余高更直接。它增大流阻,勾住介质里的纤维和杂质,形成积料点;尖角处是应力集中和腐蚀的起点;做通球试验时容易卡球、刮伤通球;下游的泵、阀、换热器管束也会被毛刺磨损。对卫生级管道,内毛刺是明确不允许的。
所以不锈钢焊管的生产线上,内焊缝处理是常设工序。自动线一般配有在线内焊缝整平装置,用碾压或者刮刀的方式把内焊缝整平、去毛刺。碾压通常在焊缝还处于高温状态时进行,一边把余高压下去,一边对焊缝组织有一定改善。手工焊或者大管径的管子上,也会用到内焊缝修磨。
内焊缝探出缺陷,或者表面有划伤、压坑,能不能修、修到什么程度,标准有明确约束,这里最容易在验收时被漏掉。
先说表面。钢管的内外表面应光滑,不应有分层、裂纹、未焊透、未熔合、折叠、重皮、扭曲、过酸洗及其他影响使用的缺陷;这些缺陷应完全清除,清除处的实际壁厚不应小于公称壁厚所允许的最小值。钢管表面允许有局部划伤、压坑,但深度不应超过壁厚下偏差的 50%,超过的允许修磨,修磨处的实际壁厚同样不应小于公称壁厚的最小值。
再说补焊。钢管焊缝缺陷允许修补,但同一个位置的补焊不应超过 3 次;补焊焊缝长度不应超过焊缝总长度的 20%。以热处理状态交货的钢管,补焊后要进行热处理;补焊后的焊缝要做表面质量检查,有射线检测要求的钢管,补焊后还要重新进行局部射线检测。这几条是硬约束,验收时逐条核。
内焊缝还有一个特殊之处:管内的补焊比外焊缝难操作得多,修磨和检查也不方便,所以对流体管、卫生级管来说,与其事后补,不如在焊接和成型阶段把内焊缝控制好。选管时把内焊缝要求写在前头,比到货后返工省事得多。
内焊缝藏在管子里,检查方法得选对,不然等于没查。
GB/T 12771-2019 对检查方式有具体要求:钢管的尺寸和外形应采用符合精度要求的量具逐根测量;钢管的内外表面质量应在充分照明条件下逐根目视检查,焊缝余高应采用符合精度要求的量具测量。注意这里有两个关键词,一个是逐根,一个是量具。表面质量是逐根看的,焊缝余高不是目测估的,要用量具量。很多验收只对着管子看一眼、拍张照片,余高到底超没超,其实没量过。
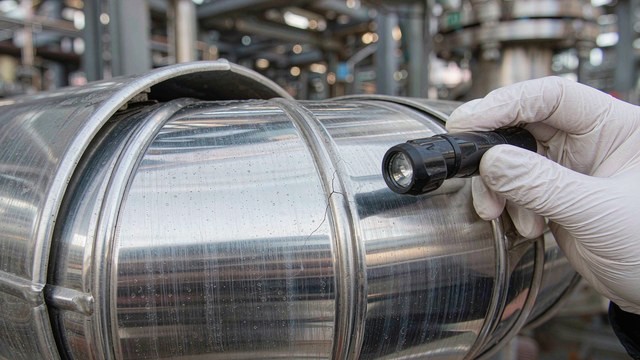
对内壁的目视检查,管子短、口径大的,可以直接对着光从两头往里看;管子长、口径小的,就要靠工业内窥镜。用内窥镜能看清内焊缝的连续性和毛刺,也能看出背面氧化的颜色深浅,这是判断背面保护做得好不好的直接依据。买方如果不具备内窥条件,可以要求供货方提供内窥照片或视频,并把这一条写进验收细则。
要做通球或通径的管子,通球本身就是对内焊缝最直接的检验。通球卡住过不去,先怀疑的就是内焊缝余高超标或管内毛刺没除净,其次才是管子弯曲、椭圆度或者管内异物。所以通球通不过时,别急着下结论,取出来擦干净、吹扫管内、从另一头再通一次,两头都不过再判不合格并单独标识隔离。通球是动态检查,量具是静态测量,两样配合,内焊缝才查得准。
第一句,内焊缝要不要整平、整到什么程度。标准给的是余高上限,但「齐平」和「不超过上限」是两回事,流体管、卫生级管往往要求接近齐平,要在合同里说清。
第二句,表面状态和粗糙度。磨(抛)光状态交货的管子,粗糙度由双方协商,别默认对方按你的习惯做,白纸黑字写进合同。
第三句,要不要做通球或通径。要做的,把通球直径和通过要求写清,内焊缝余高和毛刺这两项都要一并约定。
第四句,补焊的边界。同一位置补焊不超过 3 次、补焊长度不超过焊缝总长 20%、热处理态补焊后重新热处理、有射线要求的补焊后重新局部射线,把这四条写进验收条款。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。
不锈钢焊管的内焊缝余高,多少算合格?
按 GB/T 12771-2019 分两种情况。双面自动焊的钢管,内、外焊缝应与母材齐平或有不大于 3 毫米的均匀余高。单面自动焊的钢管,外焊缝齐平或不大于 3 毫米均匀余高,内焊缝余高按外径分档:外径小于 219 毫米的,不大于 10% 壁厚且不大于 1.5 毫米;不小于 219 毫米但不大于 508 毫米的,不大于 15% 壁厚且不大于 2 毫米;大于 508 毫米的,不大于 20% 壁厚且不大于 3 毫米。注意别套用 2008 版旧数据,旧版的分档边界是 133 毫米和 325 毫米、双面焊上限是 2 毫米,现行版已经改了。
不锈钢焊管的内毛刺如果不处理,会有什么后果?
内毛刺是焊接挤压或切割时挤出的金属尖边,比内焊缝余高更锋利、更不规则,留着麻烦不少。一是增大流阻,尖边勾住介质里的纤维和杂质,形成积料点;二是尖角处应力集中,又是腐蚀萌生的起点,卫生级管道里还容易滋生生物膜;三是做通球试验时容易卡球、刮伤通球;四是下游的泵、阀、换热器管束会被毛刺磨损。所以不锈钢焊管的自动线上一般配有在线内焊缝整平装置,用碾压或刮刀把内焊缝整平、去毛刺,碾压常在焊缝高温状态下进行,一边压下余高、一边对焊缝组织有一定改善。
「齐平」和「不超过余高上限」,验收时是一回事吗?
不是一回事,这也是内焊缝最容易吵起来的地方。GB/T 12771-2019 给的是余高上限,比如双面焊允许有不大于 3 毫米的均匀余高,只要不超过上限就算符合标准。但上限不等于齐平,一根内焊缝余高 3 毫米的管子,标准判合格,用在卫生级管线或者要求顺滑流动的场合就未必合适。所以订货时不能只写「按 GB/T 12771」,要把内焊缝的具体要求写清:是要接近齐平,还是允许有均匀余高、最大多少;要做通球或通径的,把通球直径和通过要求一并写进合同。标准管底线,合同管上限。
磨(抛)光状态交货的不锈钢焊管,表面粗糙度怎么约定?
按 GB/T 12771-2019,对磨(抛)光状态交货的钢管,表面粗糙度由供需双方协商确定,并在合同中注明。标准不给定死的数值,是因为不同工况对内壁光洁度的要求差别很大:普通流体管要求一般,食品饮料、制药这类卫生级管道对管内粗糙度要求高,因为粗糙表面容易积料、滋生生物膜、影响清洗效果。所以下单时要把粗糙度指标按实际工况写进合同,并约定检测的方式和部位(内壁还是外壁、焊缝处还是母材处)。只写「抛光管」三个字,到货后很难判定到底合不合格。
不锈钢焊管的内焊缝有缺陷,补焊有什么限制?
按 GB/T 12771-2019,钢管焊缝缺陷允许修补,但同一位置的补焊不应超过 3 次,补焊焊缝长度不应超过焊缝总长度的 20%;以热处理状态交货的钢管,补焊后应进行热处理;补焊后的焊缝应做表面质量检查,有射线检测要求的钢管,补焊后还要重新进行局部射线检测。表面缺陷还有一条:应完全清除,清除处的实际壁厚不应小于公称壁厚所允许的最小值;局部划伤、压坑深度超过壁厚下偏差 50% 的允许修磨,修磨处壁厚同样不得小于最小值。内焊缝补焊比外焊缝难操作、难检查,所以流体管和卫生级管更建议在焊接和成型阶段把内焊缝控制好,而不是事后补。