欢迎访问本站!
板子到货或者出厂前挑出几处毛病,最常见的处理办法就是拿角磨机磨一磨。磨完看着干净了,于是有人问:这样打磨过再交货,算不算合格?这个问题没有统一答案,因为它得先过三道关:订的是哪本标准、板上那个点算"缺欠"还是"缺陷"、磨完之后厚度还够不够。三道关里错一道,磨了也白磨,甚至把本来合格的板磨成不合格。
先分清缺欠和缺陷,这一步错了后面全错
GB/T 14977-2025《热轧钢板表面质量的一般要求》把表面上的不连续分成两类。缺欠,指的是除裂纹、结疤和拉裂以外,深度和(或)面积不超过规定界限的表面不连续;缺陷,指的是所有裂纹、结疤和拉裂(不论深度和面积),以及深度和(或)面积超过规定界限的表面不连续。一句话:裂纹、结疤、拉裂天生就是缺陷,看都不用看深浅;其他毛病则要先查表才有结论。
这个界限就是两张表。表 1 是缺欠的最大允许深度:厚度 3mm~小于 8mm 是 0.2mm,8mm~小于 25mm 是 0.3mm,25mm~小于 40mm 是 0.4mm,40mm~小于 80mm 是 0.5mm,80mm~小于 250mm 是 0.7mm,250mm~400mm 是 1.3mm。表 2 是放宽一档的深度:3mm~小于 8mm 是 0.4mm,8mm~小于 25mm 是 0.5mm,25mm~小于 40mm 是 0.6mm,40mm~小于 80mm 是 0.8mm,80mm~小于 150mm 是 0.9mm,150mm~小于 250mm 是 1.2mm,250mm~400mm 是 1.5mm。
顺手把分类也记住。GB/T 14977-2025 把表面质量分成 A、B 两类,每类又分 1、2、3 三级。A 类允许表面不连续和修磨部分的剩余厚度小于钢板允许的最小厚度;B 类不容许,必须不小于允许最小厚度。三级说的是焊补:1 级允许焊补,2 级要双方同意并在合同里注明才允许,3 级不准许焊补。还有一句最容易被忽略——产品标准或合同里没写明类别和级别时,按 A 类 1 级交货。
影响面积怎么量,20mm 是关键词
后面几条红线都挂在"影响面积"上,可这个面积不是拿卡尺量缺陷本身,而是往外扩着量。GB/T 14977-2025 第 5.2.2 条给了算法:孤立的表面不连续,沿着它的周边往外距它 20mm 画一条连续线,或者画一个矩形,这就是影响面积;聚集状、条状的,横边纵边都距连线 20mm,缺陷离板边不到 20mm 的,以板边为准;还有一条容易漏,边缘间距在 40mm 以内的多个表面不连续,视为一个聚集状表面不连续,也就是合并算面积。实际扯皮十次有八次出在这里:有人按几个小点各自的面积算,都不超;按 20mm 外扩合并算,一下就超了。
深度的测法也有讲究:先修磨掉有代表性的那个点,再测深度(第 5.2.1 条)。注意是磨掉以后量的数,不是目测的凹坑深浅。
15%、5%、2%:三条面积红线
同一个深度,落在表 1 以内还是落在表 1 到表 2 之间,再叠加剩余厚度够不够允许最小厚度,组合出三种情况,对应的面积上限分别是 15%、5%、2%。
深度不超过表 1,且剩余厚度不小于允许最小厚度:这种不连续标准认为是正常生产条件下不可避免的,不论数量多少都允许存在,根本不用修。
深度不超过表 1,但剩余厚度已经小于允许最小厚度:影响面积不超过检查面积的 15%,可以不修;超过 15%,按第 5.3.1.2.1 条应进行修整。
深度超过表 1、但不超过表 2,剩余厚度不小于允许最小厚度:影响面积总和不超过 5% 可以不修,超过 5% 应修整(第 5.3.1.2.2 条)。
深度超过表 1、不超过表 2,且剩余厚度已经小于允许最小厚度:面积总和不超过 2% 可以不修,超过 2% 应修整(第 5.3.1.2.3 条)。
另外两条是死线,没有面积可谈:深度超过表 2 的表面不连续,无论数量多少都要修整(第 5.3.1.2.4 条);裂纹、结疤和拉裂,不考虑深度与数量,一律要修整(第 5.3.1.2.5 条)。所以现场拿角磨机先摸的那几处,如果是裂纹或者结疤,就别纠结磨多深了,它本来就必须处理。
修磨怎么修:表3、表4 两档深度,A类B类两种命
修整工艺分修磨和焊补两条路,先看修磨。第 5.4.1.1.1 条要求修磨干净、修磨面要光滑过渡到钢板表面;对磨得干不干净有争议时,可以用磁粉探伤或渗透法来证明缺陷已经清除。第 5.4.1.1.2 条允许制造方对钢板整个表面修磨,但有个前提——修磨后钢板剩余厚度不小于允许的最小厚度。
再往下,A 类和 B 类的差别就出来了。A 类允许局部修到低于允许最小厚度,代价是面积:修磨深度小于表 3 时,修磨后厚度低于允许最小厚度的面积不应超过检查面积的 15%;修磨深度大于表 3、小于表 4 时,单面修磨面积总和不应超过检查面积的 2%,而且钢板表面积大于 12.5 平方米时,单块修磨面积不应大于 0.25 平方米。表 3 按厚度分档,3mm~小于 8mm 是 0.3mm,8mm~小于 15mm 是 0.4mm,15mm~小于 25mm 是 0.5mm,25mm~小于 40mm 是 0.6mm,40mm~小于 60mm 是 0.7mm,60mm~小于 80mm 是 0.8mm,80mm~小于 150mm 是 1.0mm,150mm~小于 250mm 是 1.2mm,250mm~400mm 是 1.4mm。表 4 是同档厚度的放宽值:0.4、0.5、0.7、0.9、1.1、1.3、1.6、1.9、2.2mm。
还有一条别漏:钢板两面相对位置都有修磨面时,两个面的修磨深度加起来按表 4 判(第 5.4.1.2.3 条)。B 类就简单得多——修磨后剩余厚度一律不小于允许最小厚度,没有面积可通融(第 5.4.1.3 条)。
"允许最小厚度"不是凭感觉,是算出来的。冷轧板按 GB/T 708-2019《冷轧钢板及钢带的尺寸、外形、重量及允许偏差》,1.0mm 厚、普通精度 PT.A、宽度不大于 1200mm,厚度公差是 ±0.07mm,允许最小厚度就是 0.93mm。热轧板和酸洗板按 GB/T 709-2019《热轧钢板和钢带的尺寸、外形、重量及允许偏差》,3.0mm 厚、宽度 600mm~1200mm、规定最小屈服强度小于 360MPa、普通精度 PT.A,厚度公差是 ±0.20mm,允许最小厚度就是 2.80mm。顺便说一句,酸洗板的厚度精度按 GB/T 38813-2020 第 3.1 条是高级厚度精度 PT.C,比普通精度更紧,算下限时要用产品标准或合同里实际生效的那个公差。另外 GB/T 708 的 2026 版已经发布,2026 年 12 月 1 日起代替 2019 版,订货时留意版本。
拿一块 3.0mm 的热轧酸洗板走一遍:允许最小厚度 2.80mm,表面有一处压痕,实测深度 0.25mm。深度超过了表 1 的 0.2mm,但没超过表 2 的 0.4mm;剩余厚度 3.0 减 0.25 等于 2.75mm,已经低于 2.80mm——落到"深度超标、剩余厚度不够"那一档。影响面积不超过 2%,可以不修;超过 2%,就必须修。真要修,修磨深度在 0.3mm 以内(表 3 档)的,修后低于 2.80mm 的面积不超过 15% 就行;要到 0.3mm 到 0.4mm(表 4 档),单面修磨面积总和就得压在 2% 以内。这几个数现场一算就清楚,比吵"磨还是不磨"有用。
焊补:先看是哪一级,再去动手
修磨处理不了的缺陷,才轮到焊补(第 5.4.2.1.1 条)。焊补前要完全除去有害缺陷,去除部分的深度不超过钢板公称厚度的 30%;钢板边缘焊补前,从内边缘量起的凹槽深度不大于公称厚度、最大 30mm。焊接部位边缘不得有未熔合、咬边、裂纹等影响使用的缺陷,焊接工艺要符合 GB/T 19866 的规定。堆高要高出轧制面 1.5mm 以上,然后用铲平或磨平的方法去掉堆高、与产品表面齐平,处理后打磨区域的厚度还要满足厚度公差要求。热处理状态交货的钢板,焊补后应进行相应热处理;焊补后必须通过超声波、X 射线、磁粉探伤或渗透探伤检验,需方没指定方法时由制造方决定。合同里有要求的话,制造方还得提供带草图的焊补报告,写明缺陷尺寸、位置和焊补工艺细节。
能不能焊、能焊多少,看级别。1 级允许焊补:钢板表面积不小于 6 平方米时,单个焊补面积不大于 0.125 平方米,总焊补面积不超过 0.125 平方米或不超过检验表面的 2%(取两者中较大的);表面积小于 6 平方米时,单个焊补面积同样不大于 0.125 平方米,总焊补面积不超过 0.125 平方米或不超过检验表面的 5%(取较大值)。修磨焊补区域之间的距离小于处理面积平均宽度时,要合并当一个区域算。2 级只有双方同意并在合同里注明才允许,可以另定要求;3 级就是不准焊补。所以要"板上不能有焊补",合同里必须写 3 级,光口头说没用。
同一块板,换个标准结论就变:GB/T 3274 的清理口径
同样是普碳热轧板,还有一套更常见的口径——GB/T 3274-2017《碳素结构钢和低合金结构钢热轧钢板和钢带》。第 5.6.1 条说表面不应有结疤、裂纹、折叠、夹杂、气泡和氧化铁皮压入等对使用有害的缺陷,断面不应有目视可见分层;5.6.2 允许有不影响使用的薄层氧化铁皮、铁锈和轻微麻点、划痕,凹凸度不超过厚度公差之半,并保证允许的最小厚度;5.6.3 就一句——钢板表面缺陷允许清理,清理处应平缓无棱角,并应保证钢板的允许最小厚度;5.6.5 还留了个口子:经供需双方协商,表面质量可执行 GB/T 14977 的规定。
焊补这条 3274 也写了,门槛和 14977 不一样。第 5.8 条:不能按 5.6.3 清理掉的缺陷,经供需双方协商可以焊接修补,要满足——采用适当的焊接方法;焊补前用铲平或磨平完全除去有害缺陷,除去部分的深度在钢板公称厚度的 20% 以内,单面的修磨面积合计在钢板表面的 2% 以内;焊接部位边缘不得有咬边和重皮,堆高高出轧制面 1.5mm 以上再去除;热处理钢板焊补后再次热处理。对比一下就看出差别:14977-2025 的 1 级给的是去除深度 30% 以内、单个焊补面积 0.125 平方米,3274-2017 给的是 20% 以内、单面修磨面积 2% 以内,而且都要协商。同一张带修磨、带焊补的板,按哪本标准判,结论可能就翻过来。
3274 里另外两条也值得记:5.6.4 钢带允许带缺陷交货,有缺陷部分不超过每卷钢带总长度的 6%;5.7 内在质量,需方不允许钢板和钢带内部有分层等缺陷时,应在订货时提出无损检测要求,检测方法和合格级别由双方协商。
冷轧板和酸洗板:标准里没有"修磨交货"这一条
上面那套修磨、焊补的账,是热轧钢板体系的东西。切换到冷轧板和酸洗板,会发现产品标准压根没写"允许修磨"。
冷轧板按 GB/T 5213-2019《冷轧低碳钢板及钢带》第 6.6 条:6.6.1 表面不应有结疤、裂纹、夹杂等对使用有害的缺陷,不应有分层;6.6.2 表面质量分 FB、FC、FD 三级,FB 允许少量不影响成形性及涂镀附着力的缺陷,如轻微划伤、压痕、麻点、辊印及氧化色,FC 要求两面中较好的一面无目视可见的明显缺陷,FD 更严,要求不影响涂漆后或电镀后的外观质量;6.6.3 钢带允许带缺陷交货,但缺陷部分不超过每卷总长度的 6%。整章没有修磨条款。也就是说,冷轧板表面缺陷超了等级,就是不合格,拿角磨机磨一磨再交货,在产品标准里找不到依据。何况 GB/T 5213-2019 第 6.7 条对表面结构还有要求——麻面 D 的平均粗糙度 Ra 目标值是大于 0.6μm 且不大于 1.9μm,光亮面 B 是不大于 0.9μm,打磨会直接动到粗糙度,做涂装、电镀外观件的料最怕这个。
酸洗板按 GB/T 38813-2020《热轧酸洗钢板及钢带的一般要求》第 6 章:6.1.1 热轧基板表面不应有裂纹、结疤、折叠、气泡、夹杂和氧化铁皮压入等有害缺陷,不应有目视可见分层;6.1.2 允许有深度或高度不超过钢带厚度公差之半的麻点、凹坑、辊印、划痕等局部缺陷,但应保证钢带允许的最小厚度;6.2 表面质量分 FA、FB、FC 三级,普通级 FA 允许深度不超过厚度公差之半的局部缺陷并保证允许最小厚度,还允许轻微欠酸洗、过酸洗、停车斑;FB 不准有欠酸洗、过酸洗;FC 要求两面中较好的一面无肉眼可见的明显缺陷。同样,这份标准里没有修磨、清理、焊补的规则。它的逻辑是"深度不超标、厚度守住底线就行",不是"磨平了再交"。
所以冷轧板、酸洗板要按修磨后的状态交货,只有一条路:在技术协议或合同里单独约定,把可修磨区域、深度上限、磨后厚度、粗糙度和外观要求写清楚,必要时约定用磁粉或渗透探伤确认缺陷已经清除。口头答应一句"磨一下没事",到了验收环节谁都站不住。
最后别忘了底线条款。GB/T 17505-2016《钢及钢产品交货一般技术要求》第 7.4.1.1 条写得明白:正常的生产状态下产生的轻微的表面和内部缺陷,不应作为拒收的理由。反过来讲,这条也在提醒需方,别把标准里本来就允许存在的轻微缺欠当废品退。修磨这件事,标准和合同说清楚了,双方都省事。
下单前把这几件事写进合同
把顺序理一遍:第一,合同或技术协议里写清楚表面质量执行哪本标准、哪一类哪一级——执行 GB/T 14977-2025 而不写级别,默认就是 A 类 1 级,也就是允许焊补;不想要焊补,写 3 级。第二,拿到的板先分清那个点是缺欠还是缺陷,裂纹、结疤、拉裂直接按缺陷走。第三,测深度,查表 1 和表 2 定档。第四,按 5.2.2 条外扩 20mm 量影响面积,对照 15%、5%、2% 三条线。第五,按 GB/T 709-2019 或 GB/T 708-2019 把允许最小厚度算出来,作为修磨的底线。第六,真要修,按表 3、表 4 两档控深度和面积,两面都有修磨面的把深度加起来按表 4 判。第七,焊补先看级,再按去除深度、面积、堆高、热处理和探伤逐条对。
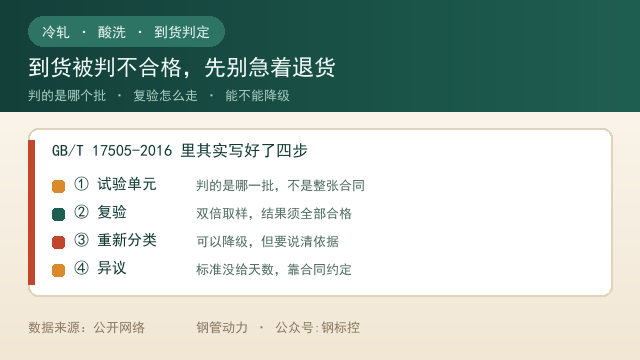
还有一个容易忽略的点:修磨和重新分类是两件事。修磨是把表面不连续的深度处理掉,重新分类和返修走的是 GB/T 17505-2016 第 9 章的路径,处理完作为新的试验单元重新提交验收。板已经判不合格,磨完想让原来的检验结论继续有效是不行的,该复验就得复验。
常见问题(FAQ)
问:板上有压痕,用角磨机磨掉再交货行不行?
答:先看订的哪本标准。热轧钢板体系有明确规则,GB/T 14977-2025 的 5.4.1 讲修磨、5.4.2 讲焊补,GB/T 3274-2017 的 5.6.3 直接写"钢板表面缺陷允许清理"。冷轧板和酸洗板的产品标准(GB/T 5213-2019、GB/T 38813-2020)没有修磨条款,要磨只能在技术协议里另行约定。共同的底线是磨完要保证允许的最小厚度,B 类尤其没有通融空间。
问:修磨深度允许多少?超过多少就必须停手?
答:按 GB/T 14977-2025,修磨深度分两档看。小于表 3 的深度,修后厚度低于允许最小厚度的面积不超过检查面积的 15%;大于表 3、小于表 4 的深度,单面修磨面积总和不超过检查面积的 2%。3mm 到 8mm 厚的板,表 3 是 0.3mm,表 4 是 0.4mm。超过表 4 那一档,标准里没给修磨通融,只能考虑焊补或者判不合格。
问:缺欠和缺陷到底怎么分?
答:按 GB/T 14977-2025 第 3 章。缺欠是除裂纹、结疤和拉裂以外、深度和(或)面积不超过规定界限的表面不连续;缺陷是所有裂纹、结疤和拉裂(不论深浅和多少),以及深度和(或)面积超过规定界限的表面不连续。界限有两张表,表 1 是允许存在,表 2 是放宽但仍要控制面积。
问:影响面积是怎么算出来的?
答:按第 5.2.2 条往外扩 20mm 画轮廓。孤立的点沿周边外扩 20mm 画连续线或矩形;聚集状、条状的按连线外扩 20mm;缺陷离板边不足 20mm 的以板边为准。另外,边缘间距在 40mm 以内的多个不连续视为一个,合并算面积。
问:板上焊补允许吗?能焊多大?
答:看级别。GB/T 14977-2025 的 1 级允许焊补,表面积不小于 6 平方米时单个焊补面积不大于 0.125 平方米,总焊补面积不超过 0.125 平方米或检验表面的 2%(取较大值);小于 6 平方米时同样单个 0.125 平方米,总量不超过 0.125 平方米或 5%(取较大值)。2 级要合同注明,3 级不准许焊补。焊前去除深度不超过公称厚度 30%,焊后要做无损检测。按 GB/T 3274-2017 则要去除深度在 20% 以内、单面修磨面积 2% 以内,且需双方协商。
问:按 A 类还是 B 类订货,差别在哪儿?
答:差别就在修磨后的厚度。A 类允许表面不连续和修磨部分的剩余厚度小于钢板允许的最小厚度,代价是面积受 15% 和 2% 的双重限制;B 类一律要求不小于允许最小厚度,没有任何面积通融。GB/T 14977-2025 第 4 章还有一句:产品标准或合同未明确类别和级别时,按 A 类 1 级交货。
问:磨完之后还要不要重新检验?
答:要。修磨属于对表面不连续的修整,和 GB/T 17505-2016 第 9 章的重新分类、返修不是一回事;已经判不合格的料,修整后应作为新的试验单元重新提交验收,原来的检验结论不能直接接着用。合同里如果要求,制造方还应提供带草图的焊补报告。
数据来源:来自公开网络
钢管动力 · 关联公众号:钢标控