欢迎访问本站!
车间里关于折弯的争执,十次里有三次是因为下料。图纸标的是成形后的外形尺寸,可下料得先剪一块平板的出来,这块平板的长度就是展开长度。不少师傅图省事,把图上几段外形尺寸一加就剪,折完发现件大了,装不进检具;也有人按三维软件给的展开尺寸剪,小批几件对得上,一上批量尺寸又开始飘。差的那一两毫米,多数时候不赖料,也不赖机床,是展开长度本身算错了。
先认中性层,展开不是把几段尺寸相加
板料一弯,外侧被拉长、内侧被压短,中间必然有一层长度基本没变,这一层叫中性层。展开长度等于各段直线长度加上中性层那一圈圆弧的长度,公式是 L = 各直段之和 + Σ(π·α·(r + K·t) / 180°)。这里 α 是折弯角度,r 是内圆角半径,t 是板厚,K 是中性层系数,也就是中性层到内表面的距离占板厚的比例。90° 折弯时 π·α/180° 正好是 π/2,圆弧长大约是 1.571 × (r + K·t)。
麻烦在于 K 不是常数。r/t 越小,变形越剧烈,中性层越往内跑,K 就越小;r/t 大到 6 到 8 以上,板料基本只是被整体转了个弯,中性层回到板厚中间,K 趋近 0.5。下面这组是工艺手册和折弯软件里常见的经验取值,注意它不是国标强制数字,不同资料的口径也不完全一样:
r/t = 0.25 时 K 约 0.30;r/t = 0.5 约 0.35~0.38;r/t = 1 大致在 0.33~0.42;r/t = 2 约 0.38~0.45;r/t = 3 约 0.40~0.47;r/t = 5 约 0.44~0.48;r/t ≥ 8 取 0.5。
拿一块冷轧板算算。t = 1.0mm,内半径 r = 1.0mm(r/t = 1),90° 折弯,两侧外形尺寸 50mm 和 30mm。取 K = 0.40,中性层半径是 1.0 + 0.40 = 1.40mm,圆弧长约 1.571 × 1.40 = 2.20mm;按外形尺寸标注时用折弯扣除,扣除值等于 2(r+t) 减圆弧长,也就是 4.00 − 2.20 = 1.80mm;展开长度 = 50 + 30 − 1.80 = 78.20mm。要是直接 50 + 30 = 80mm 就下料,等于多剪了 1.8mm。K 在 0.33 到 0.50 之间取,展开长度大约差 0.3mm。
两个把误差放大的地方:板厚和来料公差
薄板单件,K 取偏一点也就零点几毫米,很多人觉得无所谓。但有两件事会把它放大。
一是板厚。中性层圆弧里带一个 K·t,折弯扣除里又带一个 2t,算下来板越厚,K 取错造成的绝对误差越大。有个粗算可以用:单个 90° 折弯的展开误差约等于 1.57 × K 的偏差 × 板厚。t = 1mm 时约 0.3mm,t = 3mm 时就到 0.8mm 了。一个件上四道弯,误差累加起来,两三毫米的差距就是这么出来的。
二是来料厚度本身就在公差带里跑。冷轧板 1.0mm 按 GB/T 708-2019《冷轧钢板及钢带的尺寸、外形、重量及允许偏差》表 2 的普通精度(PT.A,宽度不大于 1200mm)是 ±0.07mm。实际料厚一点薄一点,扣出来的展开长度跟着变,按上面的公式估,一个折弯大约差 0.1mm。所以正经做法是:软件或者表格先给一个展开尺寸,首件试折三到五件,量实际外形尺寸和角度,反过来修正 K,或者干脆按实测值维护一张扣除表,再上批量。
展开料上还有几处不能想当然,GB/T 30570 里写着了
展开料不能只对总长负责,折弯线、孔、缺口摆在哪儿,标准里有说法。GB/T 30570-2014《金属冷冲压件 结构要素》第 3.3 节讲的就是弯曲件结构要素,几条对下料直接有用。
弯曲件的弯曲线宜垂直于轧制方向。这条最容易被忽略,顺着轧制方向折,弯角外侧最容易开裂,需要的弯曲半径也更大。弯曲半径按内半径标注,选择要适当,不宜过大也不宜过小。弯曲直角时,直边高度 h 要大于 r + 2t,直边太短根本折不出来,模具会干涉。孔的最小孔边距 L = r + 2t,孔离折弯变形区太近,折完就变成椭圆。弯曲线也不要落在尺寸突变的位置上,离突变处的距离要大于 r,否则那一带折的时候会起皱甚至撕开;必要时应先冲工艺切口。另外标准在 3.3.1 里也点了一句,弯曲半径与板厚之比越大,回弹越大,这跟展开公差怎么给是连着的。
公差怎么给,别让它变成一笔糊涂账
展开长度这类图纸上没标注的尺寸,走 GB/T 15055-2021《冲压件未注公差尺寸极限偏差》。未注公差分 f、m、c、v 四个等级,依次是精密级、中等级、粗糙级、最粗级,图纸不注明就默认按 m 级执行;要指定时按 GB/T 15055-m 这样的写法标在图纸或技术文件上。有一点要提醒:0.5mm 及以下的尺寸应当标注公差,不能扔进未注公差里。
关键尺寸想压得更紧,用 GB/T 13914-2013《冲压件尺寸公差》。它的尺寸公差等级是 ST1 到 ST11,精度依次降低,具体数值查标准的表 1(平冲压件)和表 2(成形冲压件)。折弯角度另有 GB/T 13915-2013《冲压件角度公差》,弯曲角度公差分 BT1 到 BT5 五级,从 BT1 到 BT5 依次放宽,主参数取折弯件的短边尺寸。举两个尺寸段:短边 10mm 以内,BT1 是 1°、BT2 是 1°30'、BT3 是 2°30'、BT4 是 4°、BT5 是 6°;短边 63mm 到 160mm,BT1 收紧到 0°16',BT5 是 2°30'。选哪一级还是老规矩,图纸标了按图纸,没标才按标准等级走。
半径能取多小,得看材料,不是看习惯
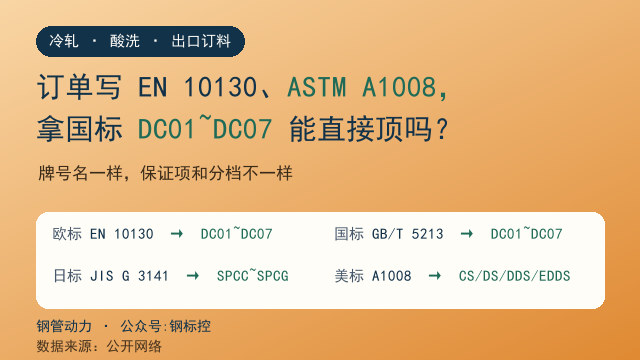
展开算得再准,半径取得比材料能承受的还小,折出来该裂还是裂。薄板的最小相对弯曲半径按 GB/T 15825.5-2008《金属薄板成形性能与试验方法 第5部分:弯曲试验》测,适用厚度 0.30mm 到 4.00mm;通用的弯曲试验按 GB/T 232-2024《金属材料 弯曲试验方法》。日常用的 DC01 到 DC06 这类冷轧低碳板,按 GB/T 5213-2019《冷轧低碳钢板及钢带》,180° 冷弯用 d = 0,也就是贴折,折完板面不应有裂纹、分层和起皮,所以正经 DC 料把内半径取到 1t 甚至更小本身不是问题。
真正要盯的是另外几处:直边高度够不够,孔边距够不够,折弯线有没有落在轧制方向或者缺口的突变处。这三点没核,半径取多保守都可能出事。落地就四步,按中性层算展开、试折几件量实测、按实测修 K 或改扣除值、然后固化到模具和程序里。下次下料前先看一眼图纸上的弯有几道、内半径标多少,心里就有数了。
常见问题(FAQ)
问:展开长度能不能直接把外形尺寸相加?
答:不能。弯曲后外侧拉长、内侧压缩,只有中性层长度不变,展开长度得按中性层算,也就是各直段长度加上中性层圆弧长,90° 时圆弧长约为 1.571 × (r + K·t)。直接相加会偏大,冷轧板 1.0mm、内半径 1.0mm 的 90° 折弯,一个弯就能差出 1.8mm 左右。
问:K 因子到底该取多少?
答:K 随 r/t 变,不是固定数。r/t 在 0.25 附近大约 0.30,r/t = 1 大致在 0.33~0.42,r/t = 5 在 0.44~0.48,r/t 到 8 以上趋近 0.5。这些是工艺手册和折弯软件里的经验值,不同资料口径有差异,也不是国标强制数字,稳妥办法是首件试折后按实测反修,并把结果固化成厂内表。
问:同一张图,不同软件算出来的展开长度为什么不一样?
答:多半是两件事,一是 K 因子或折弯扣除表的默认值不同,二是尺寸标注方式不同,按外形尺寸、内尺寸还是到切点标注,算法就不一样。有的软件默认 K 取 0.33,有的按材料库给到 0.4 上下,r/t 一大差别跟着放大。统一口径的办法是把 K 和扣除表固定下来,或者直接按本厂试折数据维护一张表。
问:折弯线该顺着轧制方向还是横着?
答:宜垂直于轧制方向。GB/T 30570-2014 第 3.3.1 条明确写的是弯曲件的弯曲线宜垂直于轧制方向。顺着轧制方向折,弯角外侧最容易开裂,需要的弯曲半径也更大。零件形状不允许时,就得把内半径放大、把切口毛刺打磨掉,再评估能不能折。
问:展开长度在图纸上要不要标公差?
答:要。不标就按 GB/T 15055-2021 的未注公差等级走,分 f、m、c、v 四级,图纸不注明时默认 m 级;要指定就写成 GB/T 15055-m 的形式。关键尺寸建议直接用 GB/T 13914-2013 的 ST1~ST11 等级单独标注,别让它落在未注公差里。另外 0.5mm 及以下的尺寸本来就不能算未注公差。
问:折弯角度允许多少度?
答:按 GB/T 13915-2013《冲压件角度公差》,弯曲角度公差分 BT1 到 BT5 五级,从 BT1 到 BT5 依次放宽,主参数取折弯件的短边尺寸。短边 10mm 以内,BT1 是 1°、BT3 是 2°30'、BT5 是 6°;短边 63mm 到 160mm,BT1 收紧到 0°16'、BT5 是 2°30'。图纸有标注以图纸为准。
数据来源:来自公开网络
钢管动力 · 关联公众号:钢标控