欢迎访问本站!
同一卷冷轧板,同一台拉力机,今天拉出来抗拉强度 320 MPa,隔两天换个班再拉,变成 305 MPa。供方出厂检验写着合格,客户复检就是差那么一点,两边都觉得对方有问题。碰上这种事,先别急着找炼钢。把原因分成两类更好用:一类是料本身,成分、组织、均匀性;另一类是测出来的,取样、制样、设备、加载、修约。前者动工艺,后者动操作,成本差着量级。下面只说后一类,依据是 GB/T 228.1-2021《金属材料 拉伸试验 第1部分:室温试验方法》。
先看试样:这关最容易出事
取样位置和方向按 GB/T 2975-2018《钢及钢产品 力学性能试验取样位置及试样制备》。冷轧低碳钢板带在 GB/T 5213-2019 里用的是定标距 P6 试样,平行段宽 20 mm、原始标距 80 mm,横向取样,A80 这个符号就是这么来的。标距不一样的两个数不能直接比,拿 A50 去和 A80 论高低属于白比。制样上有两处常翻车:过渡圆弧不能做小,圆弧一小就应力集中,试样断在夹持段,这根按标准属于结果无效,只能重做;平行段上的毛刺、刀痕、划伤同样是裂纹源,会让人误判成料变脆了。厚度和宽度要在平行段多点测取平均,别量到毛刺或者塌角上。算笔账,矩形试样的宽度和厚度各差 1%,截面积就差约 2%,强度值跟着差 2%;0.8 mm 的板,千分尺分度值 0.01 mm,厚度读数只差一个分度,相对误差就是 1.25%,落到 300 MPa 上大约 4 MPa。
再看设备:力值和伸长量各查一遍
GB/T 228.1-2021 第 9 章说得很具体:试验机测力系统要满足 GB/T 16825.1 的要求,并按 JJG 139、JJG 475 或 JJG 1063 校准,准确度应为 1 级或优于 1 级;引伸计要满足 GB/T 12160 并按 JJG 762 校准,测上屈服强度、下屈服强度、规定塑性延伸强度这类性能,必须用 1 级或优于 1 级的引伸计,测抗拉强度、断后伸长率这类延伸量大的性能,2 级或优于 2 级即可。这里有个版本要更新:GB/T 16825.1 的现行版是 2022 版(2022 年 10 月 12 日发布、2023 年 5 月 1 日实施,全部代替 2008 版),标准名也从“静力单轴试验机的检验”改成了“金属材料 静力单轴试验机的检验与校准”,技术协议里还写着 2008 版的,该改了。1 级对应的力值示值相对误差限值是 ±1%,0.5 级是 ±0.5%。引伸计这边,标距偏 1% 看似小事,可 Rp0.2 的判定点本来就在 0.2% 延伸量附近,标距一偏,对应的应力就跟着偏,折算过去也是几兆帕的量级。
还有一项常被放过:偏载。夹具不同轴,试样在弹性段就承受附加弯曲,一侧先屈服,测出来的屈服强度偏低,断后伸长率也散。查同轴度有现成方法,GB/T 34104-2017《金属材料 试验机加载同轴度的检验》就是用应变计测量装置检验轴向试验机加载同轴度,2018 年 4 月 1 日起实施,适用于静态和动态的拉力和压力试验机。力值 ±1% 在 300 MPa 上就是 ±3 MPa,再把试样尺寸测量和引伸计那两项加上,几兆帕的底盘差就先出来了。
速率是拉开十几兆帕的那一项
GB/T 228.1-2021 给了两套控制方法。方法 A 是应变速率控制,闭环 A1 靠引伸计反馈、开环 A2 按平行长度估算横梁位移速率,标准把它列为推荐,也拿它当仲裁方法。方法 A 按阶段分四个范围:范围 1 是 0.00007 s⁻¹,范围 2 是 0.00025 s⁻¹(没有其他规定时推荐用它测上屈服强度和规定塑性延伸强度),范围 3 是 0.002 s⁻¹,范围 4 是 0.0067 s⁻¹(屈服以后测抗拉强度和断后伸长率推荐用它),相对偏差都是 ±20%。测下屈服强度和屈服点延伸率时,上屈服之后要用范围 2 或范围 3,一直到不连续屈服结束。方法 B 是应力速率控制,只用在弹性阶段:钢这类弹性模量不小于 150 GPa 的材料,应力速率取 6~60 MPa/s,弹性模量小于 150 GPa 的取 2~20 MPa/s;测下屈服强度时屈服期间的应变速率要控制在 0.00025~0.0025 s⁻¹,屈服以后可以提到不大于 0.008 s⁻¹。
标准里有一句注解值得留意:方法 B 弹性阶段的应变速率,是按应力速率和 210 GPa 弹性模量折算出来的。照这个折算,6~60 MPa/s 大致对应 2.9×10⁻⁵ ~ 2.9×10⁻⁴ s⁻¹。上限这一端比方法 A 推荐的范围 2(2.5×10⁻⁴ s⁻¹)还略高一点,下限那一端又低于范围 1(7×10⁻⁵ s⁻¹)。换句话说,同一批料,一台机走方法 A 的范围 1、另一台走方法 B 的上限,弹性段和屈服段的速率能差到四倍以上;要是碰上有人图快自己往上调,差距更大。钢的屈服强度对速率本来就敏感,公开文献里常见的口径是应变速率每提高一个数量级,屈服强度上升几个百分点到十几个百分点,材料和强度级别不同差别很大,这条属于文献和试验经验值,不是国标规定。速率差几倍,结果差十几兆帕,账就是这么来的。
所以报告上不能只写强度数字。GB/T 228.1-2021 规定试验条件用代号表示,比如 A224 表示按应变速率控制、三个阶段分别用范围 2、2、4,B30 表示按应力速率控制、名义应力速率 30 MPa/s。一张只有强度值、没有试验条件代号的报告,本身就不完整。
夹持、温度、修约,三个小地方都能改结论
装夹前按 GB/T 228.1-2021 第 10.1 条先把力值零点设好,这一步是补偿夹持系统的自重、避免夹持过程产生的力进到测量里。装夹时试样要垂直、上下夹头同轴,夹持力过松会打滑,力-位移曲线上出现台阶,过紧会压伤端部,断在夹口内。断在夹持段或者标距之外的,数据按无效处理,重做。试验室温度标准给了区间,10℃~35℃ 室温下进行,对温度要求严格的试验用 23℃±5℃;空调风口直吹试样,或者车间实验室夏天上到 35℃ 以上,都会在数据里留下痕迹。
修约这项最不起眼,却最常造成“差一点”。GB/T 228.1-2021 第 22 章的规定是:产品标准有要求就按产品标准修约;没有明确要求时,按 GB/T 8170 修约,强度性能值修约到 1 MPa,屈服点延伸率修约到 0.1%,其他延伸率和断后伸长率修约到 0.5%,断面收缩率修约到 1%。判定的时候用 GB/T 8170-2008 的修约值比较法,先把测量值修约到和极限值相同的位数,再比大小。DC04 冷轧板的 A80 下限是 34%,实测 33.6% 修约到 33.5%,跟 34% 一比就是不合格;一边拿 33.6% 说“就差一点”,另一边拿修约后的 33.5% 判不合格,扯皮就是这么起的。
数据对不上之后怎么办
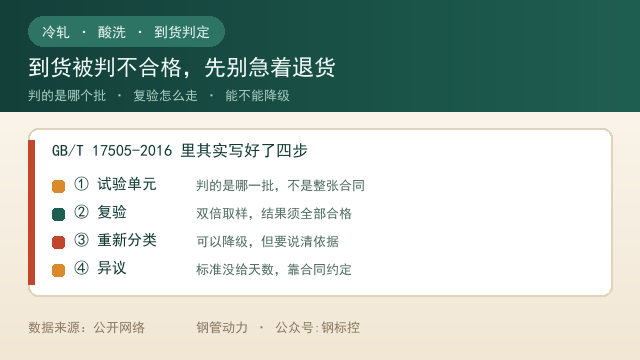
GB/T 17505-2016《钢及钢产品 交货一般技术要求》第 11 章“异议”只规定了一件事:有争议时,判定争议特性值所用的试样状态和试验方法按相应国家标准或行业标准执行。它没有规定“必须在多少天内提异议”,所以别拿“过了 XX 天就不能提”当理由。真正管用的是合同怎么写,以及双方能不能拿出可追溯的试样和数据。产品标准这一头,GB/T 5213-2019 规定检验批不大于 30 t、按批取样,化学成分和力学性能试验结果按修约值比较法修约,复验和判定按 GB/T 17505;酸洗板走 GB/T 38813-2020,检验与判定同样按产品标准的规定。能做的实事不多:出厂前留好与报告对应的试样或余料,编号能追到卷号和批号;复检前先确认两次用的是不是同一套条件,同一取样方向、同一种试样(P6 就是 P6)、同一种控制方法、同一个速率范围代号;报告里把试验机准确度等级、引伸计等级和校准有效期、试验条件代号写全。
拉伸试验不是拉断读个数,它是有条件的测量。条件写在标准里,也写在报告里。把条件对齐,同一批料的离散会收窄到正常范围;条件不对齐,再稳的料也能测出两个差十几兆帕的结果。下次再拿到两张对不上的报告,先别换料,把两张报告上的试验条件代号、试样类型、设备等级摊在一起比一遍。
常见问题(FAQ)
问:同一卷料两次拉伸差十几兆帕,正常吗?
答:如果两次是同一种试样、同一种控制方法、同一个速率范围,正常波动一般在几兆帕量级。差到十几兆帕,基本能从试样加工、设备准确度、速率、夹持对中或者修约上找到具体环节。动手之前先把两次的试验条件代号和试样类型对上,这一步就能排掉一大半误会。
问:方法 A 和方法 B 到底哪个算数?
答:GB/T 228.1-2021 推荐方法 A(应变速率控制),并把它作为仲裁方法;方法 B(应力速率控制)只控制弹性阶段,是传统做法,一般验收仍然能用。要紧的不是选哪个,而是一批数据要用同一种方法,一块用 A、一块用 B 然后互相比较,得到的差异没有意义。
问:测 Rp0.2 一定要用引伸计吗,用几级?
答:要。规定塑性延伸强度是基于延伸量的性能,标准明确要求使用引伸计,而且必须是 1 级或优于 1 级准确度的引伸计;测抗拉强度、断后伸长率这类延伸量较大的性能,可以用 2 级或优于 2 级的引伸计。引伸计本身按 GB/T 12160 标定、按 JJG 762 校准。
问:试验机是 1 级,够不够用?
答:GB/T 228.1-2021 要求试验机测力系统准确度 1 级或优于 1 级,1 级是达标线,0.5 级精度更高。另外薄板小力值试验要注意量程:试样断裂力落在所选量程的常用段内,读数才靠得住,拿大量程机器去拉薄试样是常见又容易被忽视的偏差来源。
问:报告上没有试验速率,能收吗?
答:建议退回补。GB/T 228.1-2021 规定试验条件用代号表示,比如 A224、B30,把控制方法和速率范围写进报告是标准的一部分。缺了这一项,等于把最容易被质疑的地方留空,真到复检时也没法证明两次做的是一件事。
问:复检不合格,能直接说这卷料不合格吗?
答:先按 GB/T 17505-2016 的异议条款走:判定争议特性值所用的试样状态和试验方法按相应国家标准执行,两次必须可比。这部标准没有规定提异议的天数期限,所以关键不是时间,而是合同约定和可追溯的试样与数据。产品标准那一头,GB/T 5213-2019 等对检验批取样、复验和判定有明确规定,按批定性比拿单根试样定性更站得住。
数据来源:来自公开网络
钢管动力 · 关联公众号:钢标控