欢迎访问本站!
同一个车间里,两台穿孔机组的顶头寿命可以差十倍。一台稳定穿到两千支以上才换,另一台三百支就得停下来。后者的车间主任为这事跑了半年,顶头换了三家供应商,从普通铸钢换到钼基合金,单价翻了将近一倍半,寿命还是三百支上下。
问题最后是在水泵房找到的。冷却水管路的分水器里积了一层褐色的氧化铁皮垢,喷向顶头内孔的几个小孔堵了大半,只剩边上一圈还能出水。压力表挂在管路上,读数一直是零点八兆帕,看上去完全正常。
这事和上个月焊剂烘干柜那件很像,都是所有人盯着花钱的那个零件,没人去想那个不出声的环节。顶头是明面上要换的东西,冷却水是管道里流动的东西,看不见,也就不查了。
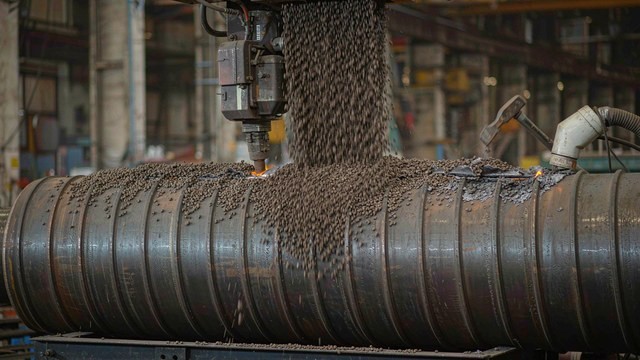
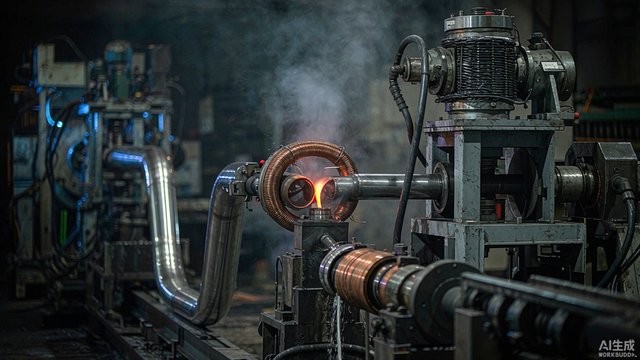
斜轧穿孔是热轧无缝钢管的第一道变形工序。碳钢管坯先加热到一千一百八十到一千二百八十摄氏度,再送进两台同向旋转的轧辊之间。管坯一边转一边往前走,顶头固定在顶杆前端,正好卡在变形区的中心位置。
管坯中间被顶头捅出一个孔,出来的是空心毛管。这里有个容易忽略的点:顶头定的不是外径,是内径。外径由轧辊孔型决定,内径由顶头决定,内径一放大,在管壁总的金属量基本不变的情况下,壁厚就跟着变薄。毛管的内径、壁厚精度,从这一步就被顶头捏住了。
所以顶头不是一个随便磨一磨就能凑合的工具。它在变形区还承担定心和导向的活,管坯跑偏不跑偏,很大程度上看顶头稳不稳。
顶头一进变形区,周围是一千一百度上下的金属,前面是实心的管坯,后面是顶杆的重量和推力,而它自己是靠内部通水活着的。
冷却分两路。一路是内冷,水从顶杆中空通道进去,从顶头鼻部的小孔喷出来,直接冷却最烫的那一点。另一路是外淋水,浇在顶头外表面和轧辊上,冲走氧化铁皮。这两路里,内冷是关键,鼻部是整个顶头温度最高、受力最大、散热条件最差的位置。
顶头表面温度能不能压得住,全看水。现场能直接反映冷却效果好坏的信号只有一个,就是回水温度。多数机组的工艺要求是出水温度不超过四十五到五十摄氏度,进出水温差控制在八到十二度。到了夏天,循环水池晒得发烫,同样的水量打进去,出水温度能顶到六十度以上,这时候顶头寿命会立刻往下掉,而且掉得没有预兆。
第一种是熔损。鼻部尖端被烧圆,严重的直接熔出一个小坑或者缺口。看断口能分辨,熔损的面上发黑发亮,边缘有流淌过的痕迹,这是温度超过材料承受能力之后出现的。
第二种是磨损。顶头侧面被磨出一道道纵向沟槽,或者整体磨细了一圈。造成磨损的主力是氧化铁皮。氧化铁皮本身硬度很高,在一千度以上和顶头表面反复接触,相当于拿粗砂纸一直在磨。
第三种是粘钢。顶头表面粘上一层管坯的金属,越粘越厚,最后毛管内壁被撕出成片的划痕。粘钢一般发生在顶头温度偏高的状态下,氧化铁皮在这个温度区间开始软化甚至局部成液态,一下就把钢和顶头焊在一起了。
这三样必须分开判断。熔损查冷却水,磨损查氧化铁皮和穿次节奏,粘钢查管坯加热温度。分不清,就会一直在换顶头这条路上原地转圈。
不同机型的冷却水量差别很大,水路压力大多在零点五到一点二兆帕这个区间。顶头鼻部承受的热流密度非常高,水一跟不上,温度爬升的速度远超大多数人的直觉。
按现场的经验值:内冷水中断三到五秒,鼻部表面就能看到明显的氧化变色;断到十几秒,这一支顶头基本就报废了。整个过程不会有任何报警,因为压力表测的是管路里的压力,不是真正喷到顶头上的水量。喷嘴堵掉一半、顶杆中空通道结了一层垢、旋转接头的密封老化漏水,压力表都会给你一个看似正常的读数。
这就是那台机组三百支换一支的原因。实际喷到顶头上的水量只剩下原来的一半左右,压力读数照旧,顶头长期工作在临界状态。算一下就更清楚了:管内强制对流换热,换热系数大致随流速的零点八次方变化,水量掉一半,换热能力大约只剩原来的百分之五十七。带走的热量少了将近一半,顶头表面温度只能往上抬,抬上去的那一截,正好落在熔损的门槛附近。
第一处是分水器和喷嘴。氧化铁皮屑、水垢、管道内部锈蚀的碎块,都会往这里聚。建议每班次看一次回水状态,水量是不是均匀,有没有某一孔明显偏小,每周拆检一次喷嘴。喷嘴孔径不大,堵掉三分之一,喷到鼻部的水就散不成形,冷却效率会掉一半以上。
第二处是循环水的水质。悬浮物多,会在顶头内孔和顶杆通道里慢慢沉积。含油更要紧,油在顶头表面挂上一层膜,水碰到膜先沸腾,蒸汽层反而把水隔在外面,这种状态下的冷却效果比完全没水还差。
第三处是回水温度。这是最容易被省掉的一项,也是投入最小的一项。在回水管上装一个温度计,每天记一次数,比任何事后分析都直接。出水温度连续几天偏高,就该去查水量和喷嘴了,不用等到顶头熔了才动手。
顶头磨损或者熔损之后,变化会顺着工序往下走,不会停在顶头上。
鼻部磨圆了,毛管内径变大,壁厚变薄。外径被轧辊孔型限着动不了,内径一放大,壁厚只能减下去,后面定径、减径都补不回来。
顶头侧面磨得不均匀,毛管内孔就不圆,壁厚不均跟着出现。这一条在成品管上测出来的壁厚差,源头往往在穿孔这一步。
顶头表面粘钢或者鼻部有缺口,毛管内壁会被划出沟痕和薄薄的折叠。这些痕迹在穿孔阶段还只是浅的,后面一道道轧制把它拉长、压深,最后就长成了内折。
所以说顶头管理不是简单的备件成本问题,它直接挂在成品的尺寸精度和表面质量上。
答案是按穿次换,不按坏了再换。这两句话听起来像一回事,实际差得很远。
可行的做法是给每支顶头建台账,记清投用时间、已穿支数、每次测量的鼻部直径和锥角、对应的出水温度。一般每穿几十支到一百支抽测一次外形。鼻部直径的变化量要卡在很小的范围内,具体限值按各家工艺文件走,通常不会超过零点五到一毫米;锥角变化超过允许值,这支顶头就该下机。
有些顶头允许修磨复用,但要清楚一件事:修磨改的是鼻部的几何形状,磨过之后顶头已经不是原来那支顶头了。修磨完必须重新核对穿孔参数,不能直接按原参数上机。
第一,顶头寿命短就换材质。钼基顶头耐高温确实更好,但如果冷却水跟不上,再贵的顶头也是同样的下场。换材质之前,先把水量、水温、水质这三件事查清楚。
第二,水压表正常就当冷却正常。压力不等于流量,这个误区在堵孔和漏水的工况下几乎必然出现。
第三,循环水不设过滤。穿孔产生的氧化铁皮是持续的,管路里不装过滤或者过滤网长期不洗,这些铁皮屑迟早会跑到顶头内孔里去。
第四,顶头凑合着用。既然已经磨损了,多穿几百支省下来的那点顶头钱,远比不上毛管尺寸超差和成品内折带来的损失。
第五,毛管内折一律算在顶头身上。管坯加热温度过高、定心孔偏斜、氧化铁皮太厚,这几样也都会造成内折。查内折要按顺序来,先看加热和管坯,再看到顶头。
穿孔顶头一支正常能用多少支?寿命多少算及格?
没有统一数字,跟机型、管坯材质、规格、壁厚都有关系。同类型机组在同一家厂里,管理正常的能穿到两千支以上,差的只有几百支,差距本身就说明问题多半不在顶头。合理的判断方式不是横向比,而是自己建一条寿命曲线:记录每支顶头的实际穿次,正常情况下应该在一个区间里上下波动。如果某一段时间整体寿命突然掉下来,先查冷却水,再查管坯加热温度和氧化铁皮。
顶头熔损和磨损看上去都是"变小了",怎么区分?
看位置和表面形态。熔损集中在鼻部尖端,表面发黑发亮,边缘有流淌和熔化的痕迹,严重的直接缺一块,这是温度超过材料极限造成的。磨损是侧壁或者锥面上出现纵向沟槽,或者整体均匀变细,表面是磨出来的划痕和麻面,没有熔化痕迹。熔损去查冷却水,磨损去查氧化铁皮和穿次节奏。另外还有第三种,顶头表面粘上一层钢,越粘越厚,那是温度偏高加氧化铁皮软化一起作用的结果,处置方向又不一样。
水压表读数正常,顶头为什么还是会烧?
因为压力表测的是管路压力,不是真正喷到顶头鼻部的水量。喷嘴堵了一部分、顶杆内孔结垢、旋转接头密封老化,管路里照样能维持一个正常的压力读数,可实际出水已经少了一大截。判断冷却到底行不行,要看三件事:回水温度、回水量是否均匀、喷嘴拆检时的出水形态。最省事的做法是在回水管上加一个温度计,每天记录,出水温度连续偏高就是冷却在退化的早期信号。
换成钼基顶头是不是就能用得久?
钼基顶头的耐高温性能确实比普通铸钢好,在同样的温度条件下寿命更长。但它的前提是冷却系统正常工作。如果内冷水少了、喷嘴堵了、回水温度长期偏高,顶头表面温度已经超出材料能承受的区间,这时候换材质只是把报废的时间往后推一点,投入的成本收不回来。合理的顺序永远是先把冷却、水质、穿次节奏这三样做扎实,再考虑升级材质。
顶头磨损以后,成品管会出现哪些问题?
最直接的是壁厚。顶头定的内径,鼻部一磨圆,毛管内径变大,外径受轧辊孔型限制动不了,壁厚只能变薄,后面的定径和减径工序补不回来。其次是壁厚不均和椭圆度,顶头侧面磨损不均匀,毛管内孔就不圆。再往后是内折,顶头表面粘钢或者有缺口,毛管内壁留下的划痕和薄折叠会在后面的轧制中被拉长压深,最终长成内折缺陷。所以顶头的换新节奏,本质上是一道尺寸精度控制工序,不只是备件管理。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。