欢迎访问本站!
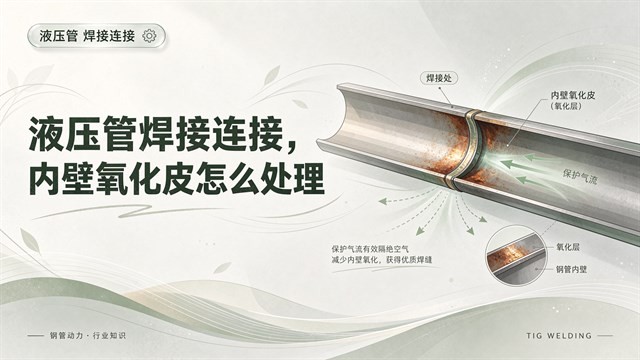
液压管路的连接方式,卡套和焊接各占一半。焊接的好处是密封可靠、耐压高,坏处是内壁会氧化。焊完内壁一圈黑灰色氧化皮,清不掉就是污染源,清得狠了又伤管。这道工序做得好不好,直接决定系统清洁度。
焊接时熔池温度很高,金属与空气中的氧反应,生成氧化物。外表面能看见,内表面看不见,但一样生成。碳钢的内壁氧化皮通常是黑色或蓝灰色的疏松层,附着力差,容易脱落;不锈钢的是铬氧化物,薄但致密。
氧化皮的危害有三:一是脱落成为颗粒污染,堵阀芯、划密封;二是成为腐蚀起点,氧化皮下容易积聚水分;三是影响内壁粗糙度,增加流动阻力。液压系统对颗粒敏感,第一条最致命。
除了氧化,焊接还会产生飞溅、烟尘、钨极残留。这些东西落在内壁,比氧化皮更难清。所以焊接时的保护措施,要从源头做起。
管内有保护气,氧化就少。做法是焊前把管内空气排掉,充入氩气或混合气,焊接过程中持续通气,焊后延迟停气,等焊缝冷却再撤。这一步叫背面保护或者内保护。
小口径管通气要注意流量。流量太大会形成湍流,反而卷进空气;太小排不干净。用两端封堵加中间进气的方式,效果比较稳。管长的时候,可以加长通气管伸到焊缝附近。
焊后延迟停气很关键。焊缝温度还高的时候撤气,余热会让内壁继续氧化。延迟时间按壁厚定,壁厚大的多等一会。这一条在车间最容易被省,因为看不见效果。
组对间隙和坡口也影响氧化程度。间隙过大,熔池要填更多金属,热输入增加,氧化加重;坡口面有油污或锈,焊接时产生烟尘和夹渣。焊前把坡口面打磨到金属光泽,用丙酮或专用清洗剂去油,是最基本的动作,也是最能省后面清理功夫的动作。
机械清理:钢丝刷、百叶轮、内磨头。能清掉表面疏松层,但会改变内壁粗糙度,也可能把氧化物磨进划痕里。小口径管伸不进去,机械清理受限。
化学清理:酸洗、钝化。酸洗能溶解氧化皮,但要控制浓度和时间,过腐蚀会让壁厚减薄、表面粗糙。酸洗后必须彻底漂洗和中和,残酸留在管内比氧化皮更麻烦。
电解或电化学清理适合不锈钢,碳钢用得少。还有一种办法是焊前在管内涂防氧化剂,焊后随清洗去掉。这只是减少氧化,不能完全避免。
清理后要检查。内窥镜看一圈,确认没有残留的黑色疏松层和飞溅。要求高的件,清理后做冲洗和颗粒检测。
液压管焊缝要查三项:外观、致密性、内部缺欠。外观看余高、咬边、气孔、未填满;致密性靠压力试验;内部缺欠靠射线或超声。薄壁小口径管的射线检测难度大,超声也受限,很多场合只能靠工艺保证加压力试验。
探伤方法的适用面不同,涡流适合表面和近表面,射线适合体积型缺欠,超声适合面积型缺欠。不锈钢焊管焊缝探伤,涡流射线怎么选里有对比,碳钢液压管可以按同样的逻辑选。
工艺评定不能省。焊接参数、坡口形式、保护气流量、层间温度,都要通过工艺评定确定,再固化成作业指导书。换批材料、换焊机、换焊工,都要重新确认。
写五项:焊接方法(氩弧、等离子、钎焊等)、内保护方式与气体、焊后内壁清理要求(不许有氧化皮、飞溅、钨极残留)、检测方法与比例、不合格的处置。五项写清,供应商才知道这不是“焊上就行”。
清理和清洁度是连着的。焊后清理不彻底,后面的清洗工序再努力也补不回来。润滑液和清洗剂残留的清理逻辑,不锈钢焊管成型润滑液残留,怎么清干净可以借鉴。
还有一条容易漏:焊后要不要热处理。碳钢薄壁管一般不做,厚壁或者高强钢要考虑去应力。做与不做,写进协议,别让供应商自己判断。
问:内壁氧化皮一定要清吗?
答:液压管要清。氧化皮疏松易脱落,会成为颗粒污染源,堵阀芯、划密封,还会成为腐蚀起点。结构件、非液压用途可以放宽。清理程度按系统清洁度要求定,一般要求内壁无可见氧化层和飞溅。
问:背面保护气流量越大越好吗?
答:不是。流量过大会形成湍流,把空气卷进管内,保护效果反而差;流量太小排不干净,氧化照样发生。合适流量要试出来,并用氧含量或焊缝颜色判断。焊后延迟停气同样重要,早停气余热会继续氧化。
问:酸洗能替代机械清理吗?
答:两者互补。酸洗能溶解氧化皮,包括机械工具够不到的位置,但过腐蚀会减薄壁厚、增加粗糙度,且残酸必须彻底中和漂洗。小口径长管优先酸洗,局部重氧化或飞溅先机械清理再酸洗,效果更好。
问:薄壁小管怎么做探伤?
答:难度大。射线对薄壁灵敏度受限,超声探头放不下,常用涡流做表面和近表面检测,配合压力试验验证致密性。工艺保证更重要:坡口、参数、保护气、焊工资质都要固化。有条件可做剖切金相抽检。
问:焊后要去应力吗?
答:看壁厚、材料和工况。薄壁低碳钢管一般不做;厚壁、高强钢、脉冲剧烈的管路建议做,降低热影响区硬度和残余应力,改善疲劳寿命。去应力温度要低于相变点,避免改变组织。做与不做写进协议。
焊接连接的关键在内壁,内壁的关键在保护气。有液压管要焊、有氧化问题要改,可以到钢管动力发布需求,把焊接方法、内保护和清理要求写清。钢管动力,关联公众号:钢标控。
焊缝温度还高的时候撤气,余热会让内壁继续氧化

扫码加客服微信,说明 「招聘」 拉你进地区招工群,说明 「设备」 进二手设备群;免费领《焊管验收速查表》《二手机验机清单》
微信号:dytc1001

















