欢迎访问本站!
镀锌层掉皮,多数人第一反应是锌液有问题。实际跑下来,剥落和起皮的件,问题常出在前处理:脱脂不彻底、酸洗过头、助镀液失效。锌液只负责把锌粘上去,能不能粘牢,前面几步就定了。汽车结构件对附着力敏感,因为它要经历弯曲、压扁、振动,镀层一旦起皮,腐蚀就从裂口进去。
脱脂是第一道。拉拔油、防锈油、切削液,残留在表面,锌液进不去,镀层就在油膜上长,一碰就掉。脱脂液的浓度、温度、时间要按油污类型调,碱性和乳化型各有适用范围,用错一种,看着洗干净了,实际还有薄膜。
酸洗是第二道。目的是去掉氧化皮和锈,但酸洗过头会析出氢,形成氢脆,高强钢尤其敏感。汽车结构用高强管,酸洗时间和缓蚀剂要控制,强度越高越要谨慎。酸洗后要彻底漂洗,残酸带进助镀液,会污染整槽。
助镀是第三道。氯化锌铵助镀液的作用是防止二次氧化、改善锌液润湿。浓度、铁离子含量、pH 都要管,铁离子高了,助镀层发黑,镀层出现漏镀和附着不良。助镀后的烘干温度也要够,带水进锌锅会爆锌,还会产生气孔。
热浸镀锌靠的是铁锌合金层的冶金结合,这层合金层薄而均匀,附着力才好。锌液温度低,合金层长得慢但厚,脆性大,弯曲时容易剥落;温度高,合金层薄,附着好,但铁损增加,锌渣也多。温度控制是个平衡,不是越高越好。
浸锌时间同理。时间短,合金层没长成,镀层附着差;时间长,合金层过厚,脆。薄壁管浸锌时间要比厚壁短,因为管壁热容量小,升温快,合金层生长速度更快。这一条在薄壁汽车结构管上尤其明显。
锌液成分里,铝的影响最大。铝能抑制合金层过度生长,改善附着力和镀层韧性,但铝高了会抑制润湿,出现漏镀。硅也有影响,某些钢种含硅量高,会出现圣德林效应,镀层异常增厚、发灰、附着差。材料成分要和镀锌工艺一起评估。
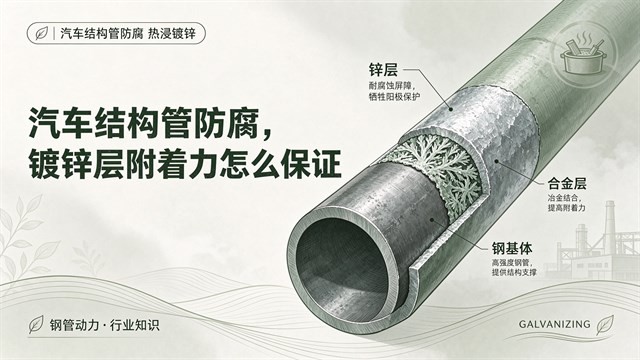
镀层厚度够,不代表附着好。厚度靠浸锌时间和锌液温度堆出来,附着靠合金层的结构。合金层过厚,厚度是够了,弯曲试验一弯就裂。验收时两个指标要分开测,只测厚度会漏掉附着不良。
附着力试验,常用的是锤击、弯曲和划线。GB/T 13912《金属覆盖层 钢铁制件热浸镀锌层 技术要求及试验方法》对镀层要求和试验方法有规定,具体判据按产品标准和合同执行。汽车件的弯曲试验更能反映实际工况,因为结构件在装配和碰撞中会变形。
镀层厚度分布也要看。管子的两端、角部、焊缝附近,厚度常和平面段不同。异型管的角部最难镀匀,锌液在那里的流动和附着条件差。验收取样要覆盖这些位置,只取平面段的数据没有代表性。
焊缝区是漏镀高发区。焊筋表面粗糙、有氧化膜,助镀液附着不均,锌液润湿差,容易出现漏镀或者薄镀。前处理时对焊缝做局部处理,或者在镀后补涂富锌涂料,是常见做法。补涂的附着力和耐蚀性要单独验证,不能和热浸镀层混为一谈。
切口和端面没有镀层,是腐蚀的起点。汽车结构件的切口通常要补涂,富锌底漆或者锌铝涂层都可以,关键是前处理要干净,油和毛刺都要去掉。补涂前不处理,涂层附着差,几个月就起泡。
如果件上要加工螺纹或者冲孔,镀前镀后的顺序要想清楚。镀后加工会破坏镀层,必须补涂;镀前加工,螺纹的镀层厚度会改变配合精度,要留余量。这些细节在图纸上不写清,车间各按各的习惯做,装配时就出问题。镀锌加工的成本分摊,高频焊管镀锌加工费,锌价涨了怎么分摊里有行业里的算法。
镀层起皮,先看剥落面的形貌。剥落面发亮、光滑,说明合金层没长成,问题在前处理或者锌液润湿;剥落面带锌、有合金层残留,说明合金层本身脆,问题在温度和时间的匹配。两种失效,整改方向完全不同。
白锈是存放问题,不是镀层质量问题。镀锌件堆在潮湿环境,表面形成碱式碳酸锌,白色粉末状。不影响寿命,但影响外观和后续涂装。堆垛要通风、防雨淋,层间加垫条,避免接触积水。
验收口径要写清:镀层厚度最小值、附着力试验方法和判据、漏镀允许范围、补涂要求。只写“热浸镀锌”,供应商按最低成本做,客户按最严标准验,争议就来了。锌锅温度和锌渣控制是同一套系统的两端,热浸镀锌锌渣,顶渣和底渣到底怎么分里能看到锌锅管理对镀层质量的连带影响。
问:镀层起皮,是锌液的问题吗?
答:多数不是。先查前处理的脱脂、酸洗、助镀,再看锌液温度和浸锌时间。剥落面发亮光滑说明合金层没长成,问题在前处理或润湿;剥落面带合金层,说明合金层过厚变脆,问题在温度和时间匹配。
问:镀层越厚越耐蚀吗?
答:耐蚀随厚度增加,但附着力随合金层增厚下降。合金层过厚会变脆,弯曲或压扁时开裂剥落,腐蚀反而从裂口开始。汽车结构件要在厚度和附着力之间找平衡,按产品标准规定的最小厚度控制,不追求超厚。
问:高强管酸洗要注意什么?
答:控制时间和缓蚀剂,防止氢脆。强度越高、壁厚越薄,对氢脆越敏感。酸洗后及时漂洗、烘干,避免残酸带入助镀液。有条件的用机械除锈替代酸洗,能规避氢脆风险,但表面粗糙度要重新评估。
问:焊缝漏镀怎么处理?
答:先改前处理,再考虑补涂。焊缝表面粗糙、有氧化膜,助镀液附着差,是漏镀主因;改善助镀和润湿能从根上减少。已经漏镀的,用富锌涂料补涂,前处理必须干净,补涂层要做附着力和盐雾验证。
问:镀锌件出现白锈算不合格吗?
答:一般不算材质不合格,是存放环境造成的表面产物。白锈是碱式碳酸锌,薄薄一层不影响耐蚀;但影响外观和涂装附着。改善仓储通风、防雨淋、层间隔垫,能避免。若白锈下有黑斑,要查是否已发生基体腐蚀。
镀层附着这件事,前处理占一半,锌液状态占一半,验收口径定清楚才算闭环。有镀锌管要加工、有附着力问题要分析,可以到钢管动力发布需求,把钢种、壁厚、镀层要求写清。钢管动力,关联公众号:钢标控。
GB/T 13912《金属覆盖层 钢铁制件热浸镀锌层 技术要求及试验方法》对镀层要求和试验方法有规定,具体判据按产品标准和合同执行

扫码加客服微信,说明 「招聘」 拉你进地区招工群,说明 「设备」 进二手设备群;免费领《焊管验收速查表》《二手机验机清单》
微信号:dytc1001