欢迎访问本站!
一批D形管发到装配线,头两百件没事,第三批开始对不上孔,夹具压下去管子往外弹。拉回量了一下,边长差了0.4毫米,圆角大了0.6毫米,整根还有一点扭。都不算超差很多,凑在一起就不能装了。尺寸偏差这件事,单看一项都合格,叠在装配链上就成了问题。
第一处是辊位。异型管的孔型不对称,上下辊、侧辊的间隙各调各的,某一面多压了零点几毫米,另一面就少压。辊位偏差是系统性的,一根管上量出来处处偏,模具一改就好,问题是很多时候没人往模具上想,只在成品上挑。
第二处是定径与回弹。高强钢屈服强度高,出辊后回弹大,而定径道次是按普通钢的经验设的,尺寸压到位了,弹回来就不到位。壁厚越薄、强度越高,回弹越明显,同一套孔型做Q235和做QStE420,量出来的边长不是一回事。
第三处是带钢来料。带钢厚度公差、宽度公差、板形瓢曲,进成形机就开始波动。原料窄了半毫米,成型后边长就小半毫米,焊接挤压量还跟着变。来料不稳,模具有再好的精度也用不上,尺寸控制要从钢卷开始,不能只从轧机开始。
异型管的边长不是量一个数。矩形、D形、凹槽形,每个面都有公差,角部附近受圆角影响不能作准,测量点要放在平直段的中部。GB/T 40316-2021第6章把尺寸、外形、重量及允许偏差单列一章,异型管的边长、壁厚、圆角、弯曲度、扭转各有对应的测量位置,附录A给了截面图示,用来对齐形状语言。
壁厚要避开焊缝。焊管壁厚最薄的地方常在焊缝热影响区,最厚的地方在焊筋附近,卡尺卡在焊道上量出来的数没有代表性。行业惯例是在远离焊缝的平直段取三点,取平均,同时记录最大值和最小值,因为装配看的是最薄处,强度算的是平均值。
尺寸偏差的判定还要看GB/T 6726《汽车用冷弯型钢尺寸、外形、重量及允许偏差》的口径。这本标准管的是冷弯型钢,异型焊管在截面特征上和它是近亲,很多汽车厂在图纸上直接把它的偏差等级引过来用。引用可以,但要在合同里写清楚引的是哪一档,否则供需双方各按各的理解验收。
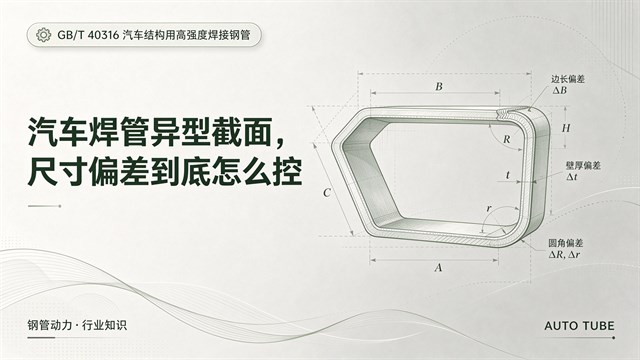
圆角是异型管最容易放过的一项。图纸标R5,实际做出来R6,单看公差可能还在范围内,但圆角一大,平直段就短,搭接焊的焊缝长度不够,接头强度掉下来。圆角太小又是另一个问题,成形时角部减薄严重,压扁试验从角部裂。
平直段的长度要单独标。很多图纸只标外形尺寸和圆角,不标平直段,供应商按最省料的方案排孔型,平直段被圆角吃掉,装配时焊枪摆不开。这类问题在样件阶段看不出来,量产爬坡才暴露,返修成本高得多。图纸上把平直段标出来,是省后面的事。
角部减薄也要控。冷弯成形时外弧受拉、内弧受压,角部壁厚天然比平直段薄,减薄率跟圆角半径和材料强度都有关。高强钢减薄更明显,设计时按减薄后的壁厚算强度,别按来料壁厚算。这一点在CAE里常被简化掉,实物打出来才发现薄弱环节在角上。D形管P形管凹槽管怎么定制,异型方矩管门道里对截面设计的取舍有更具体的讨论。
异型管的扭转值,标准在附录B里给了测定方法:夹持长度、测点位置、读数方式都有规定。现场常见的问题是各测各的:一家夹一头量另一头的转角,一家两头都夹住量中间,数值差一倍,争论半年也统一不了。验收前把方法写进合同附件,比事后吵有效。
弯曲度是两个方向的事。纵向弯曲看每米多少毫米,横向弯曲(俗称镰刀弯)在异型管上更麻烦,因为截面不对称,横向一弯,装配面的平面度就没了。矫直机调得过来,但矫直压力过大又会引入新的残余应力,管子切开后回弹,尺寸又变。
长度和端面也得算进偏差。定尺长度的公差、切口垂直度、端面毛刺,直接影响后续弯管和焊接的定位。切口斜一点,弯管时起弯点就偏,弯出来的角度差一两度,装配要垫片。定尺这件事看着简单,实际是精度链的第一环。
检具要按截面做,一套检具对应一个规格。通止规只能判“过或不过”,判不了偏差的方向和大小,出了问题没法调模。有条件的企业用投影或者轮廓仪打截面,把整条轮廓和理论线叠在一起看,偏在哪个面一目了然。
首件必须做全尺寸,不能只量边长壁厚。首件记录里把圆角、平直段、扭转、弯曲度都记上,后面每两小时抽一件做关键项。换卷、换模、换班都要重新做首件,因为这三个时点是尺寸漂移的高发点。记录留档,出问题能倒查是哪一卷、哪一班。
模具维护要有周期。辊面磨损、轴承间隙、牌坊刚度,都会慢慢改变孔型。等到尺寸超差再修模,已经出了一批不合格品。按产量或者按时间定修模周期,修完试模打首件,合格才投产,这个流程比事后挑拣便宜得多。成形环节的边浪和起皱,冷轧钢带辊压成形(冷弯成形)做焊管、型材,为啥老起边浪、角部还起皱里有工艺层面的分析,和尺寸偏差是一件事的两面。
问:异型管边长超差,先调模还是先查料?
答:先查料再调模。带钢宽度和厚度波动会直接传到边长上,一批料里偏差忽大忽小,多半是来料问题;如果一根管上处处同向偏,才是辊位或定径的问题。顺序反了,调完模下一卷又偏回去。
问:壁厚测量为什么不能卡焊缝?
答:焊缝区有焊筋和热影响区,最厚和最薄都集中在那里,量出来的数不代表管子整体。规范做法是避开焊缝,在平直段取三点,报平均值和极值。装配校核看最薄处,强度计算用平均值,两个数都要有。
问:圆角公差为什么要单独提?
答:圆角变化同时改变平直段长度和角部减薄率。圆角偏大,平直段变短,搭接焊缝长度不够;圆角偏小,角部减薄严重,压扁时从角部开裂。图纸只标外形不标圆角,等于把这两个风险留给供应商自由裁量。
问:扭转值两家测出来差一倍怎么办?
答:先统一方法。附录B规定了夹持长度、测点和读数方式,夹一头和夹两头结果本来就不同。把方法写进合同附件,约定同一台设备、同一夹持长度复测,还统一不了再考虑仲裁送第三方。
问:首件要检到什么程度?
答:全尺寸加关键性能。边长、壁厚、圆角、平直段、扭转、弯曲度、长度都要量,焊缝做一次外观和探伤抽检。换卷、换模、换班必做。首件记录留档,后续抽检只做关键项,异常时回查首件数据。
尺寸这件事,说到底是把模具、来料、检具三条线对齐。有异型管要打样、有截面公差要核对,可以到钢管动力发布需求,把图纸和公差等级一起附上。钢管动力,关联公众号:钢标控。
尺寸偏差的判定还要看GB/T 6726《汽车用冷弯型钢尺寸、外形、重量及允许偏差》的口径

扫码加客服微信,说明 「招聘」 拉你进地区招工群,说明 「设备」 进二手设备群;免费领《焊管验收速查表》《二手机验机清单》
微信号:dytc1001

















