欢迎访问本站!
卫生级焊口内窥镜看的是内壁成形与热影响区色泽,可同一道口子换个光源、挪下探头就两种结论:光太暗,氧化色与浅凹陷糊成一片;打太亮或角度偏,焊缝反光过曝,未焊透那道黑缝反被冲淡。漏判往往不是缺陷藏得深,而是照明没把它如实还原。照度定多少、色温显色怎么选、探头离壁多远、推进多快,这些条件不写死,换人换班次结果就对不上。抽检比例与缺陷判级另按《卫生级焊口内窥镜抽检怎么判合格》专文,本文只讲把缺陷看真的照明条件,不展开。
本文只讲内窥镜成像的照明与判读条件,氧化色、凹陷、未焊透怎么分级属缺陷判级,另按《卫生级管路焊缝错边凹陷怎么判级》专文,不展开。失效多在光上:照度不足时浅凹陷的侧壁阴影起不来、回火色并成一团灰;直射反光过强,未焊透黑缝被亮斑吃掉,屏幕干净而实体留缺陷。边界划清,后面才谈得准。
依据按目视验收框架列。ISO 5817《焊接 熔化焊接头缺欠质量等级》给的是缺欠等级框架,ASME BPE(生物加工设备标准)对焊缝表面可检查性提要求,都不规定具体照度数值。表面目视状态怎么判另按《卫生级纯蒸汽管路起红锈怎么处理》专文作背景,不展开,本文只借这个框架谈照明。
第一判据是照度卡在两头之间。低于下限,热影响区回火色由金黄到蓝紫的层次分不开,浅凹陷没阴影;高于上限或镜头正对焊缝高点,金属反光过曝,未焊透与细小咬边连成一片白。亮度窗口与允许波动由设计文件、验证方案或技术协议确定,属行业经验或设计院做法,用灰阶卡先卡住上下限。
第二判据是光源色温与显色性。色温以开尔文计、表征光线冷暖,显色指数衡量光源还原真实颜色的能力,两者决定氧化色判读准不准。低显色光源把淡黄回火色压成灰白,容易放过该判的过热区;色温漂移又让同批焊口前后色差对不上。取值由验证方案确定,换灯泡或换镜子后重核一次。
第三判据是探头端面到内壁的距离与入射角。距离太近光斑集中成眩光点,太远照度衰减、整体发暗;正对壁面打平光会把凹陷抹平,略带斜入射才能让凹陷侧壁投出可辨阴影。距离与夹角由设计文件、验证方案或技术协议确定,属行业经验或设计院做法,各钟点尽量保持同一几何条件。
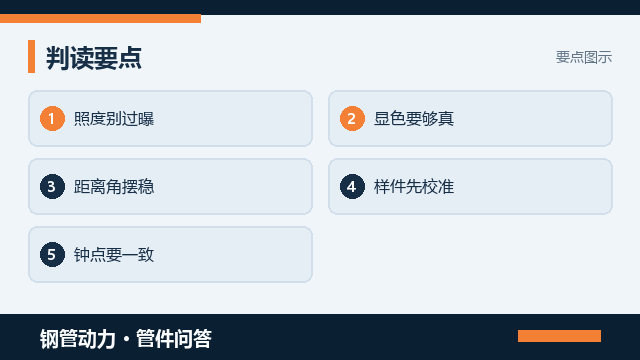
第四判据是照度与放大倍数、探头移动速度配合。放大倍数提高后视野变暗,要同步补光而不是硬拉增益、把噪点当缺陷;推进太快会拖影糊边,未焊透黑线一晃就过。速度由验证方案确定。抛光盲区里表面本就难照匀,怎么判另按《卫生级弯头内壁抛光盲区怎么验到位》专文,本文只讲照明配合,不展开。
第五判据是用标准样件或比对片校准判读条件。取带已知氧化色、人工浅凹坑与模拟未焊透的比对样件,每班开机前把照度、色温、距离和夹角固定,确认屏幕能稳定复现这几样特征,再照实体焊口。样件表现由设计文件、验证方案或技术协议确定,属行业经验或设计院做法,旧片磨花了不能当基准。
第六判据是同一焊口不同钟点位置的照明一致性。仰位、侧位、底部进光角度天然不同,固定光源下钟点六点和十二点亮度能差一档,只照最顺手的一处就下结论,等于给漏判留门。做法是分钟点匀速转一圈、逐点复核,别靠自动曝光把暗处硬提亮,记录写明覆盖了哪几个钟点。
常见误判有四类:只凭一张曝光漂亮的截图签字、不同班次用不同色温光源、把自动增益的噪点当凹坑、拿照实体焊口的光照去套比对片。还有把表面状态本身的问题赖到照明上,例如钝化后残酸残留形成的色斑,判读归口另按《卫生级钢管钝化后残酸冲洗怎么验》专文,本文只保证照明如实还原,不越界定性。
验收落到规程与记录。把光源型号、照度窗口、色温与显色下限、探头距离和入射角、推进速度、比对样件编号、钟点覆盖要求逐项写进检验规程,每次判读留核对记录,条件变了就重校准。到钢管动力发布需求信息把管径、洁净等级与验证边界一次写清,让有资质的单位按同一套照明条件主动对接。
最后提醒:照度定得准,对准在两头的亮度窗口、够真的显色、摆稳的距离与入射角、跟得上的放大与推进、样件校准、分钟点一致,以及把条件写进规程,不是把屏幕调亮就签字。条件一变就复校、换人换镜子都留记录,比缺陷漏判后再倒查省心得多。标准给的是目视验收框架,数值由验证方案锁定。
常见问题(FAQ)
问:照度定在多少才不漏判
答:照度没有统一的硬数值,要卡在两头之间:太暗氧化色层次与浅凹陷阴影分不出来,太亮又反光过曝把未焊透黑缝冲成白片。亮度窗口由设计文件、验证方案或技术协议确定,属行业经验或设计院做法,最好用灰阶卡和比对片把上下限卡住。
问:色温和显色为什么要管
答:色温表征光线冷暖,显色指数衡量光源还原真实颜色的能力,两者决定氧化色判读准不准。低显色光源把淡黄回火色压成灰白,容易放过该判的过热区;色温一漂,同批焊口前后色差也对不上。取值与下限由验证方案确定。
问:探头离内壁多远算对
答:太近光斑聚成眩光点、边缘看不清,太远照度衰减整体发暗;正对壁面打平光会把凹陷抹平,略带斜入射才能让凹陷侧壁投出可辨阴影。距离与夹角由设计文件、验证方案或技术协议确定,属行业经验或设计院做法,各钟点尽量保持同一几何条件。
问:比对样件用来做什么
答:比对样件带已知氧化色、人工浅凹坑和模拟未焊透,用来在开机前把照度、色温、距离和夹角固定住,确认屏幕能稳定复现这几样特征,再照实体焊口。样件形貌与合格表现由验证方案确定,属行业经验或设计院做法;样件要定期复核。
问:一道焊口为何分位置照
答:仰位、侧位和底部的进光角度天然不同,固定光源下钟点六点与十二点亮度能差一档,只照最顺手一处就签字,等于给漏判留门。做法是分钟点匀速转一圈、逐点复核,别靠自动曝光把暗处硬提亮,并在记录里写明这次覆盖了哪几个钟点。
钢管动力,关联公众号:钢标控
ISO 5817《焊接 熔化焊接头缺欠质量等级》给的是缺欠等级框架,ASME BPE(生物加工设备标准)对焊缝表面可检查性提要求,都不规定具体照度数值

扫码加客服微信,说明 「招聘」 拉你进地区招工群,说明 「设备」 进二手设备群;免费领《焊管验收速查表》《二手机验机清单》
微信号:dytc1001

















