欢迎访问本站!
卫生级卡箍拆开,密封圈边缘多圈毛边、缺了小口,有人擦净装回去接着用,没几天就渗。这种挤出啃伤不是老化变硬,也不是溶胀发胖,而是压力或真空把密封圈推进沟槽间隙,挤出楔形被金属边啃掉一块。它看着只掉一点胶,可缺口落在密封线上,压紧后就是一条通料液的缝。判报废管的是挤出与压缩永久变形溶胀老化怎么分、楔形怎么形成、缺口位置形貌、拆下后外观截面怎么量、判废边界、换后渗漏复验与追溯。判定限值由设计文件、验证方案或技术协议确定,属行业经验或设计院做法。下面逐环讲清。
卫生级卡箍拆检,密封圈边缘挂一圈薄飞边、局部缺了月牙口,最容易被当成装配蹭了一下,擦净就回装。先分清三件事:压缩永久变形是整圈均匀压扁、回弹差,溶胀是整体发胖发软,老化是表面龟裂发硬。挤出啃伤却是单侧局部,缺口带锐利切面,贴着沟槽间隙那侧,方向性很强。
依据按对象分。压缩永久变形按 GB/T 7759.1《硫化橡胶 压缩永久变形的测定》,硬度按 GB/T 531.1《硫化橡胶或热塑性橡胶 压入硬度试验方法》。缺口深度判废限值、复验条件由设计文件、验证方案或技术协议确定,属行业经验或设计院做法,不是现成判废表。
第一环是拆下后把量法做全:对光看整圈外观,逐处找飞边、缺口、切面位置,别只盯一处;切开截面量剩余厚度和回弹,用比对片或深度规量缺口深度,按钟点位置记进圆周展开图,留作判废比对。《卫生级密封圈沟槽压缩率怎么验才不漏》 讲沟槽压缩率设计验算,验算归设计、拆后量法归本文,两码事别混。
常见误判有四类:把啃伤当装配毛刺,刮掉飞边继续用,缺口还在密封线上;只看有没有渗漏,不渗就判合格,压力一波动才漏;整圈均匀压扁也当挤出,错把压缩永久变形报废一堆还能用的圈;不记缺口位置,复装把伤处又转到高压侧。哪样漏了都让那条缝留到投料以后。
分工要写清。本文管密封圈被挤出沟槽并啃伤的失效判据:与变形溶胀老化的区分、间隙压力工况下楔形机理、缺口位置形貌、拆下量法、判废边界、换后渗漏复验与批次追溯。溶胀相容性 《卫生级密封圈溶胀相容性怎么验合格》 属邻篇判据,沟槽压缩率验算、更换周期各归专文,这里只作背景带过,不展开成主体。
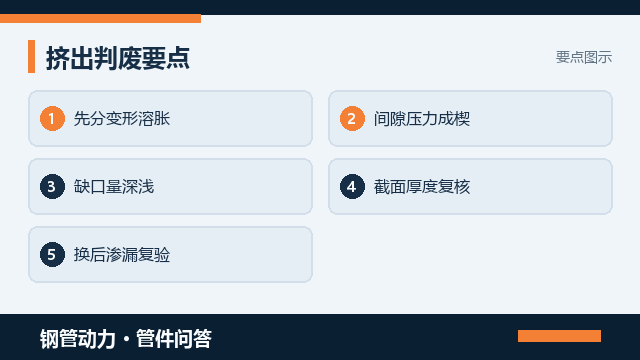
为什么这么较真。密封圈靠压缩回弹贴住密封线,缺口一切在密封线上,压得再紧也补不上那块空,介质就从这儿找路。压力侧把胶挤进间隙、真空侧把胶吸进间隙,方向相反:间隙偏大、硬度偏低、压力波动大时楔形越啃越深。法兰垫片挤出 《卫生级管路法兰垫片怎么选不藏料》 是另一处工况,只作背景。
相邻工序得连着判。拆下量完别急着装新圈,先量沟槽间隙与宽度、看金属边有没有毛刺旧咬痕,间隙超了光换圈还会再啃;核压力真空工况、硬度选型对不对,判废的圈留样贴批次标签便于回查。《卫生级快装卡箍拧紧力矩怎么定才不漏》 讲拧紧力矩怎么定,过拧会改间隙,是啃伤常见外因。
验收按只逐圈走:核外观与钟点位置记录、截面剩余厚度、缺口深度与判废限值、沟槽间隙复核结果,再换新圈做渗漏复验,按验证方案的压力或真空条件保压观察,必要时加静液压确认。发现缺口越限、间隙超标或复验渗漏即退回重装,量法记录、留样、复验报告留全档。
判定限值、沟槽间隙复核口径、缺口深度量具、复验的压力真空条件与保压时长、留样字段,都由设计文件、验证方案或技术协议确定,属行业经验或设计院做法。更换周期 《卫生级卡箍密封圈多久换一次怎么判》 另有专文。上述试验标准给的是材料性能测法,不是现成判废表,边界得按本系统重写。
把挤出与变形溶胀老化的区分、沟槽间隙与硬度匹配、缺口深度量法、判废限值、换后渗漏复验条件、批次追溯与留样,写进设计说明、维护规程与采购技术协议。文件写明越限即整只报废、不许刮边凑合。需要供方随货附硬度与批次记录的,到钢管动力发布需求信息把介质、压力真空工况与洁净等级一次写清。
最后提醒:卫生级密封圈挤出啃伤怎么判报废,靠先分挤出与变形溶胀、认清间隙楔形机理、缺口按钟点量深、截面厚度复核、越限即废、换后渗漏复验一起撑住,不是刮掉毛刺接着装。把判废限值和复验条件写进维护规程,比投料后渗漏再倒查省心。标准给的是材料测法,边界靠验证方案锁定。
常见问题(FAQ)
问:挤出啃伤长什么样
答:它是单侧局部的:边缘挂一圈薄飞边,缺了月牙口,缺口带锐利切面,贴着沟槽间隙那侧。压缩永久变形是整圈均匀压扁回弹差,溶胀整体发胖发软,老化表面龟裂发硬,都不该混成挤出。对光看整圈,按钟点记下缺口位置再量。
问:楔形是怎么形成的
答:沟槽间隙偏大、密封圈硬度偏低,压力侧把胶挤进间隙、真空侧把胶吸进间隙,金属边在压力波动里反复啃切,楔形越啃越深最后掉块。过拧会改动间隙,《卫生级快装卡箍拧紧力矩怎么定才不漏》 讲拧紧力矩怎么定,核间隙时要连着看过拧没。
问:拆下后怎么量才准
答:对光看整圈外观找飞边缺口,切开截面量剩余厚度和回弹,用比对片或深度规量缺口深度,按钟点记进圆周展开图,再复核沟槽间隙与金属边毛刺。量具与布点由设计文件、验证方案或技术协议确定,属行业经验或设计院做法。只写外观合格等于没判。
问:到啥程度必须判废
答:缺口落在密封线上、达到判废限值,或截面厚度不足、回弹明显衰减,就整只报废不回装,不许刮掉飞边凑合用;边界含糊的送检测压缩永久变形再定。《卫生级密封圈沟槽压缩率怎么验才不漏》 讲沟槽压缩率验算,设计裕度够不够可回查。
问:换完新圈还要做啥
答:别装完就走。先复核沟槽间隙、清掉金属边毛刺,换新圈后按验证方案的压力或真空条件保压做渗漏复验,必要时加静液压确认;判废旧圈贴批次标签留样。复验条件由设计文件、验证方案或技术协议确定,属行业经验或设计院做法。
钢管动力,关联公众号:钢标控
压缩永久变形按 GB/T 7759.1《硫化橡胶 压缩永久变形的测定》,硬度按 GB/T 531.1《硫化橡胶或热塑性橡胶 压入硬度试验方法》

扫码加客服微信,说明 「招聘」 拉你进地区招工群,说明 「设备」 进二手设备群;免费领《焊管验收速查表》《二手机验机清单》
微信号:dytc1001

















