欢迎访问本站!
卫生级钢管内壁 Ra 合不合格,全凭粗糙度仪一个读数,可仪器本身不准,测出来偏低偏高都把不合格判成合格。触针磨秃、导头沾料、标准样块超期、取样长度随手设,读数看着漂亮,可清洁性判据早失守了。粗糙度仪用的是触针式轮廓法,仪器标称特性与取样评定规则各有配套国标管,期间核查频次与判据由验证方案或技术协议确定。下面把触针式仪器、标准样块校准、期间核查、测量方向与纹路、校准证书与记录怎么做到可信讲清。
先讲为什么仪器校准是前提。卫生级钢管靠低 Ra 内壁保可清洁、不挂料,Ra 是验收放行的硬读数。触针针尖磨秃、导头卡了磨料、驱动速度漂移、滤波器设错,测值就系统性偏,一批不合格件可能被判合格放行。仪器不准,后面所有 Ra 数据和表面等级判定都失去意义,本文管的是测出来准不准。
依据按仪器与评定分。GB/T 6062《产品几何技术规范 表面结构 轮廓法 接触(触针)式仪器的标称特性》管触针式仪器标称特性,GB/T 10610《产品几何技术规范 表面结构 轮廓法 评定表面结构的规则和方法》管取样长度与评定长度。校准周期与期间核查频次由验证方案或技术协议确定。
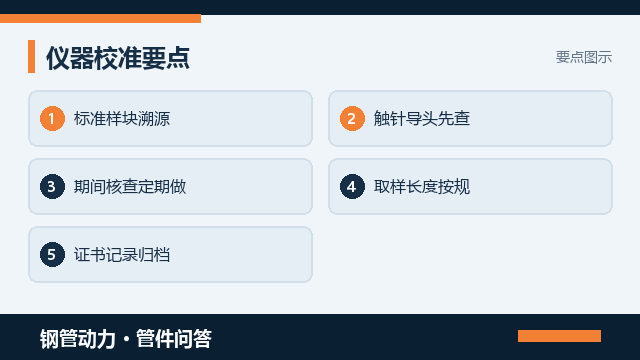
校准动作在计量条件下做。用经溯源、在有效期内的标准样块,按仪器标称特性逐项核查触针针尖半径、导头形貌、驱动速度、滤波器与示值误差,多点多档测 Ra 对比样块标称值,出校准证书、贴合格标识。每次开机或换批测量前先用样块做示值核查,读数超差立即停用。
常见误判有四类:只认一张校准证书,从不做到场期间核查;标准样块超期、划伤或沾了手汗还照用;触针磨损不换、导头不清理;取样长度、评定长度随手设,测量方向顺着纹路倒着纹路混着量。哪样漏了都让 Ra 读数失去可比性,同一只管件今天测合格、明天测超差,追溯时连是仪器还是工件都说不清。
分工要写清。《卫生级管件电解抛光Ra怎么验才准》 讲电解抛光后 Ra 怎么验收、取到多少算合格,《食品线卫生级管件怎么验,内壁光洁度查到多少》 讲食品线内壁光洁度查到多少,两篇都拿读数判合格;本文只管仪器测出来准不准,是验收前提。《法兰研磨后粗糙度怎么复检,记录留哪些》 讲法兰研磨后粗糙度怎么复检,属另一对象的复检,记录格式可对照,仪器校准这套动作得先做。
为什么这么较真。粗糙度仪一旦系统性偏低,整批卫生级钢管的 Ra 验收数据作废,已放行的管件装进洁净管路,投用后挂料、清洗验证过不了才现形,那时得停线拆管、重抛重测,代价远比定期校一大截。仪器可信不只是计量室的事,它直接把住可清洁、不挂料这道放行口,读数不准等于这道口没设。
取样长度与评定长度按轮廓法评定规则定,测点数量、评定长度倍数和判据由验证方案或技术协议确定,别随手设。测量方向要垂直于抛光纹路、与纹路走向关联着定,机械抛光面和电解抛光面纹路不同,方向设反了读数差一截。仪器分辨率、量程要覆盖目标 Ra 档位,触针式测不到镜面级时要换方法并注明。
期间核查按验证方案定的频次做:用标准样块复测示值,记读数、环境温湿度、样块有效期、触针状态、操作人,画控制图看漂移趋势。《管件到货尺寸抽检,量具分度值怎么选》 讲量具分度值怎么选,仪器分辨率要与 Ra 量级匹配;核查超差即停用、贴停用证,追溯已测批次并评估复测。证书、核查记录、原始轮廓曲线一起归档。
仪器设置要连到表面等级一起看。《卫生级管件BPE表面等级代号怎么认》 讲 BPE 表面等级代号怎么认,不同 SF 档位目标 Ra 不同,滤波器、取样长度和量程得跟着档位调,别用一套没核查过的设置测所有规格。校准状态、样块编号、测量方向、取样长度写进每份 Ra 记录,日后仲裁或第三方复验,能按同样条件把数复现出来。
把执行标准版本、标准样块溯源、校准周期与期间核查频次(由验证方案或技术协议确定)、取样长度与测量方向、证书记录清单写进检验规程和测量管理台账。需要供方附粗糙度仪校准证书与原始曲线的,到钢管动力发布需求信息把管径、表面等级和洁净等级一次写清,让有资质的单位主动对接。
最后提醒:粗糙度仪怎么校准才可信,校准的是仪器测出来准不准,不是 Ra 合格值取多少。把标准样块、触针核查、期间核查、取样长度、测量方向和证书记录写进规程并留全档,比整批数据作废再复测省心。标准给的是仪器特性与评定规则框架,周期和判据靠验证方案与技术协议锁定,别只认一张证书。
常见问题(FAQ)
问:粗糙度仪为什么要先校准
答:卫生级钢管靠低 Ra 内壁保可清洁,Ra 是放行硬读数。触针磨秃、导头沾料、滤波器设错,读数就系统性偏,一批不合格件可能被判合格。仪器不准,后面 Ra 数据和清洁验证都失去意义,校准管的是测出来准不准,是验收前提。
问:标准样块怎么算有效
答:标准样块要经溯源、在有效期内,标称 Ra 值覆盖被测档位,表面无划伤油污。开机或换批测量前用它做示值核查,读数与标称值的偏差超出验证方案定的允许带即停用仪器。样块编号、有效期、核查读数都写进记录,超期或划伤的不能用。
问:期间核查查哪几项
答:按验证方案定的频次用标准样块复测示值,逐项记读数、环境温湿度、样块编号与有效期、触针状态和操作人,画控制图看漂移趋势,同时核查触针针尖与导头。核查超差即停用、追溯自上次的已测批次并评估复测,记录、证书和原始轮廓曲线一起归档。
问:取样长度方向怎么定
答:取样长度与评定长度按轮廓法评定规则定,评定长度倍数和测点数由验证方案或技术协议确定,别随手设。测量方向要垂直于抛光纹路,机械抛光面和电解抛光面纹路不同,方向设反了读数差一截。分辨率和量程要覆盖目标 Ra 档位。
问:校准和Ra验收啥关系
答:两道前后关:本文管仪器测出来准不准,Ra 验收和表面等级是拿这个读数判合格。电解抛光 Ra 验收、食品线光洁度、法兰复检都是读数应用,前提都是仪器经校准、期间核查合格。仪器一漂,这些验收数据全作废,已放行管件还得拆下重测。
钢管动力,关联公众号:钢标控
触针磨秃、导头沾料、标准样块超期、取样长度随手设,读数看着漂亮,可清洁性判据早失守了

扫码加客服微信,说明 「招聘」 拉你进地区招工群,说明 「设备」 进二手设备群;免费领《焊管验收速查表》《二手机验机清单》
微信号:dytc1001

















