欢迎访问本站!
管道转弯,要么用成品弯头,要么用弯管。弯头是买回来的标准管件,弯管是把直管弯出来的成品管段。过去弯管没有专门国标,2026 年新标准出台,选型更清楚了。
弯管的国家标准是 GB/T 47569-2026《钢制弯管技术规范》,2026 年 11 月 1 日实施,填补了弯管长期没有专门国家标准的空白,把弯管的材料、制造、尺寸、检验定了下来。
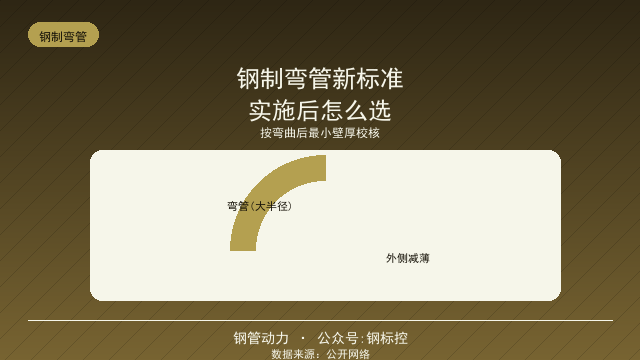
弯管和弯头最大的区别在壁厚。弯头是成型管件,壁厚均匀;弯管是管材冷弯或热弯,弯曲外侧受拉减薄,内侧受压增厚,外侧壁厚是耐压的短板,选型要按外侧最薄处算。
弯管半径一般比弯头大。弯头标准半径多为 1.5 倍管径(长半径),弯管为减小外侧减薄,半径常取 3 到 5 倍管径甚至更大,占地多但流体阻力小、不易积液。
弯管适合大半径、现场定制角度。管线路由需要非标准角度或超大半径,弯头覆盖不到,就用弯管按需要弯制;弯头则适合标准 90、45 度、批量采购的常规转弯。
冷弯和热弯怎么选。小口径薄壁、要求不改变材料组织的用冷弯;大口径厚壁、冷弯设备能力不够的用热弯,但热弯要控制加热温度和冷却,防止晶粒粗大、性能下降。
弯管质量看减薄率和椭圆度。外侧减薄率、截面椭圆度是弯管两项关键指标,超差会影响承压和流量。标准对这些有规定,验收要实测,尤其薄壁管减薄更敏感。
材料要和管线一致。弯管用母管和管线同材质同牌号,弯后性能变化要在允许范围。不锈钢弯管要防止热弯晶间腐蚀,必要时焊后固溶,选材可参考《管件材质,牌号怎么对》。
弯管与管件连接处要配标准管件。弯管两端是直管段带坡口,和弯头、法兰、三通等标准管件对焊,壁厚和压力等级要匹配,参照《弯管和弯头,到底差在哪》。
弯管也有无损检测要求。弯曲区和热影响区容易出裂纹、褶皱,按 NB/T 47013 做磁粉或渗透查表面,重要管线射线或超声查内部,检测不能省。
回弹是弯管特有难题。管材弯完会回弹一点,下料弯制要预留回弹量,否则弯出来的角度偏小。回弹量跟材质、半径、壁厚有关,靠工艺试验定。
弯管表面褶皱要控制。热弯或工艺不当会出现外侧起皱,褶皱是应力集中点也是美观问题,标准对褶皱有要求,严重褶皱的弯管不能用。
壁厚补偿做法。为抵消外侧减薄,有的弯管在下料时把母管壁厚选厚一档,弯后外侧仍满足最小壁厚。这是工程常用做法,但要以标准和设计为准。
和弯头比成本。弯头便宜、到货快、互换好;弯管要现场或厂内弯制,设备工艺要求高,单件贵但能解决非标角度大半径。常规转弯用弯头,特殊路由用弯管。
验收弯管量角度、半径、壁厚(外侧最薄)、椭圆度,查表面和探伤报告,核对材质单。思路和《管件到货,验收先查哪几处》 一致,只是多了减薄和椭圆度两项。
常见误区是拿弯管当弯头用、不核算外侧壁厚。弯管外侧薄,直接按公称壁厚选会承压不足,必须按弯曲后最小壁厚校核。
误区之二是冷弯硬上大口径厚壁。超出冷弯设备能力,弯不动或弯裂,该热弯就热弯,热弯要控温防性能下降。
新标准实施前,弯管多按企标或设计规定做;2026 年 11 月后,新项目和合同要认 GB/T 47569-2026,签技术协议别再引过期或空缺的弯管标准。
弯管的减薄率有控制值。外侧减薄率一般不允许超过某个百分比,薄壁管更敏感,超了要判废或降级使用,标准是依据也是验收线。
弯管半径选择要在减薄和占地间平衡。半径越大减薄越小但越占空间,管线路由紧张时取小半径但要核算减薄后壁厚仍够,不能只图省地。
热弯要控制加热温度和冷却。温度不够弯不动、过高晶粒粗大性能下降,弯后冷却也要控,防止组织劣化和开裂,工艺卡要写清。
弯管两端直管段长度要够。和对焊管件、法兰对接要有足够直段和坡口,直段太短现场对不上,下料时预留直段长度。
弯管椭圆度影响流量和承压。截面压扁会降低通流能力、局部应力升高,标准对椭圆度有要求,验收实测,严重椭圆度的弯管不能用。
不锈钢弯管热弯要防晶间腐蚀。热弯敏感材质要控制热循环,必要时焊后固溶处理,选材和《管件材质,牌号怎么对》 的耐腐蚀思路一致。
回弹量靠工艺试验定。不同材质半径壁厚回弹不同,下料弯制前先做工艺试验找出回弹量,否则弯出来的角度偏小、对不上路由。
弯管表面褶皱要控制。热弯或工艺不当外侧起皱,褶皱是应力集中点,标准对褶皱高度有要求,严重褶皱的弯管直接判废。
弯管也分长半径和短半径。为减小减薄常取大半径,但空间受限处也有短半径弯管,选型时把减薄、椭圆度、空间一起算。
弯管验收比一般管件多两项。除了常规尺寸材质,还要测弯曲后外侧最薄壁厚和椭圆度,再查表面和探伤,比标准弯头验收更细。
弯管的弯曲方法有芯棒弯和无芯弯。薄壁管弯制要加芯棒防内陷起皱,厚壁管可无芯弯,方法选错弯出来的管子内侧塌、椭圆大。
回弹控制靠工艺试验。下料前用同材质同规格管试弯,量出实际回弹角,正式弯制时多弯一点补偿,否则角度偏小对不上路由。
弯管壁厚测量要在外侧最薄处。用测厚仪沿弯曲外侧多点测,取最小值校核承压,只测直段或随机一点会漏掉最薄处,留下承压隐患。
弯管表面处理要到位。弯后外侧减薄处易锈,碳钢弯管除锈涂漆或做防腐,不锈钢弯管保持钝化膜,表面处理不到位寿命缩短。
弯管的运输要固定防变形。弯管曲率大重心偏,运输要支架固定不叠压,长途没固定会磕碰变形,到现场弯都变了形。
弯管的质量证明要含关键参数。合格证注明弯曲半径、角度、母材牌号、减薄率、椭圆度、探伤结果,这几项缺一不可,验收照单核对。
弯管适合清洁和浆体介质。大半径弯管流体顺畅不易积液积垢,浆体和含颗粒介质用它减少磨损堵塞,比多个弯头拼接更顺。
弯管常见缺陷有皱折、裂纹、过烧。热弯温度失控会过烧晶粒粗大,弯曲不当起皱,这些缺陷降低承压和寿命,超标要判废。
新标准实施后合同要更新引用。2026 年 11 月后新签弯管合同把 GB/T 47569-2026 写进技术协议,老合同按原约定,别引错版本。
弯管和弯头要按路由一起设计。标准转弯用弯头、非标大半径用弯管,设计阶段定好位置和数量,采购安装一次到位不返工。
弯管的弯曲半径标注要清楚。图纸标弯曲半径和角度,现场按图弯制,半径标错弯出来的管子占不对空间,路由冲突。
弯管的防腐要和直管连续。弯管外侧减薄处防腐层要补强,和直管防腐层搭接连续,断档处先锈,尤其埋地弯管更要注意。
一句话。弯管是直管弯制的成品管段,外侧减薄是短板,半径大适非标角度;新标准认 GB/T 47569-2026(2026-11-01 实施);选型按最小壁厚校核、控减薄椭圆度。
常见问题(FAQ)
问:弯管新标准是什么,何时实施?
答:GB/T 47569-2026《钢制弯管技术规范》,2026 年 11 月 1 日实施,填补弯管长期无专门国标的空白,规定材料、制造、尺寸、检验。
问:弯管和弯头最大区别在哪?
答:弯头壁厚均匀是标准管件;弯管是管材弯制,外侧受拉减薄、内侧增厚,外侧最薄处是耐压短板,半径也通常比弯头大。
问:弯管壁厚怎么算才安全?
答:必须按弯曲后外侧最薄处校核承压,不能按公称壁厚。常用下料选厚一档补偿减薄,具体以标准和设计为准。
问:冷弯和热弯怎么选?
答:小口径薄壁、不改组织用冷弯;大口径厚壁、超冷弯能力用热弯,但热弯要控温防晶粒粗大性能下降。
问:弯管验收重点查什么?
答:角度、半径、外侧最薄壁厚、椭圆度,加表面和探伤。比一般管件多了减薄率和椭圆度两项实测。
问:弯管能替代弯头吗?
答:能解决非标角度大半径转弯,但不能简单按公称壁厚替代,要校核减薄后承压。常规标准转弯用弯头更经济。
数据来源:来自公开网络
有钢管、管件、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控