欢迎访问本站!
买过不锈钢管的人多半碰过这种场面:几捆管子卸在库场,外观一模一样,都是光亮亮的圆管,谁也看不出哪捆是 304、哪捆是 316L,哪根是给这个项目的、哪根是上一个项目剩下的。到了这一步,能分清它们的只剩两样东西,管身上那行喷码,还有随货来的那张质量证明书。
标识这件事看着不起眼,真出错的代价都不小。按 304 订的货现场装上了 316L,材料费白花;该用 316L 的地方装了 304,介质一带氯离子就点蚀穿孔。这一篇把钢管标识的规矩说清:管身上要打什么、打在哪个位置、谁能免打、不锈钢有哪些专属禁忌、色标和二维码怎么用、质量证明书为什么分几种、到货那一刻该拿什么对什么。
做钢管这行的人都知道标识要打,但很多人说不清它到底解决什么问题。拆开看是四件事。
认得出。管子一旦离开原始包装,眼睛能读到的信息只有管身上那行字。牌号、规格、执行标准、生产厂家,四样里少一样,下游就得靠翻单子、打电话去确认。
分得清。这一条对不锈钢最要紧。碳钢和合金钢管还能量火花、看颜色大致区分,不锈钢这套办法基本失灵,304 和 316L 放在一起,磨出来的火花差不多,酸洗后的表面也差不多,只能靠成分检测或者标识来分。行业里公认最难挽回的低级错误之一,就是不锈钢管道现场混料,切错一根、焊错一段,往往整段返工。
查得到。管子出了问题,能不能追到是哪一炉钢、哪一批管、哪一批焊材、什么时候做的,全看炉批号在管身上和资料里是不是完整。炉批号一断,追责和整改都无从下手。
说得明。验收环节里,喷码是被当成合同的一部分来看的。写的是 GB/T 12771,管身上印的是别的标准,收货方完全可以据此拒收,这不是吹毛求疵,是标识本身就承担着「证明这根管是什么」的功能。
钢管标识的国标依据是 GB/T 2102-2022《钢管的验收、包装、标志和质量证明书》,它替代了 2006 版,第 6 章管标志,第 7 章管质量证明书。先把标志这一章拆开。
总要求三条。标志应醒目、牢固,字迹清晰、规范、不易褪色,这是 6.1.1。外径不小于 36 毫米的钢管应逐根标志,外径小于 36 毫米的钢管可以不逐根标志,用于镀锌的钢管和复杂断面异型钢管也可以不逐根标志,这是 6.1.2。位置上有明确数字:在钢管外表面喷印、盖印、滚印标志时,标志位置应在距钢管一端端头不小于 200 毫米处开始;对于外径不小于 406.4 毫米的钢管,可以改在钢管内表面标志,位置在距一端端头不小于 50 毫米处开始。这个 200 毫米不是随手指的,管端要切头、要开坡口、要对接,标识打得太靠端头,一道切头就没了。
内容上有底线。按 6.2.1,标志内容至少包括四项:制造厂名称或商标、产品标准编号、钢的牌号、尺寸规格及可追踪性识别号。精加工程度高的钢管,可以再加主要性能指标和尺寸精度级别。合金钢钢管还多一条,除上述内容外还应包括炉号和批号,写在 6.2.3。地质、石油用钢管的管接头,标志内容里应有钢的牌号也就是钢级;车左螺纹的带螺纹钢管,要在标准编号后面印上「左」字或者英文字母 L。这几条对出口和石油管线项目尤其容易被挑出来。
方法上给的选择不少。按 6.3,标志可以采用喷印、盖印、滚印、打印、粘贴印记或者贴、挂标签吊牌等方法,供方可以选择一种,也可以同时用几种。双标并不多余,很多高压锅炉管、承压管道就是这么做的,喷码供日常识别,钢印或激光标提供永久信息,两套互为备份。
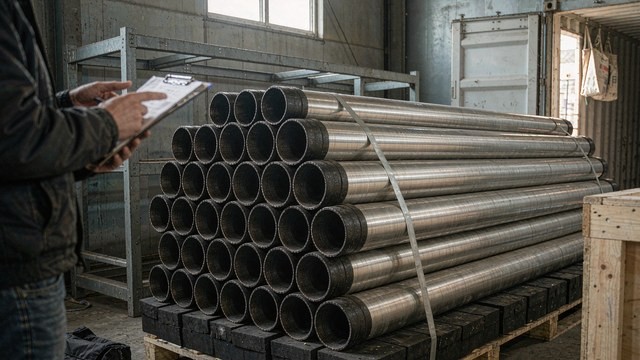
成捆和容器包装另算。6.4.1 要求,逐根标志的成捆钢管,每捆应至少贴挂 1 个标签或吊牌;其他成捆钢管每捆应贴挂至少 2 个。标签或吊牌上至少包括制造厂名称或商标、产品标准编号、钢的牌号、尺寸规格、炉号(产品标准未规定化学成分的除外)、批号、重量或根数、制造日期,还宜包括一维条码或二维码。容器包装的钢管及管接头,在容器内应附 1 个标签或吊牌,在容器外端面应贴挂 1 个。这条在验收时很好用,成捆钢管看不到每根的字,就看牌子够不够、信息齐不齐。
上一节留了一条,这里单独展开,因为它是 GB/T 2102-2022 里专为不锈钢写的一句。6.1.4 规定,不锈钢管表面所用标志漆或者墨水不应含有任何有害金属或金属盐,例如锌、铅或铜。
为什么单挑不锈钢说。不锈钢靠的是表面那层钝化膜,锌、铅、铜这些金属一旦以漆或者墨水的形式贴在表面,遇到冷凝水、雨水或者介质,就和不锈钢之间形成电偶,贴着的那一点成了腐蚀的起点。表面看着只是掉了块漆,实际可能已经是一个点蚀坑。同理,碳钢钢丝刷、碳钢砂轮片、碳钢扎带、碳钢吊具碰到不锈钢表面,蹭上去的铁就是同样的隐患,这也是不锈钢成品保护一直强调「不要铁污染」的原因。
落到车间和现场,禁的其实很具体:普通记号笔、含锌的防锈漆、铅油、车间随手拿的碳钢字头,都不要往不锈钢管上招呼。要打就用不锈钢专用记号笔或不含上述金属的专用墨水,捆绑用不锈钢带或者垫了隔离的非金属捆带,挂牌用塑料牌、不干胶标签或直接用喷码。
打标方式本身也各有取舍。喷墨和 UV 喷码速度快、能带二维码、内容随时改,UV 墨靠冷光瞬时固化,喷完即干,管面带一点油污或轻锈也能附着,字符和二维码边缘清晰;短板是耐候性取决于墨和固化,被后续防腐涂层覆盖后基本看不见。激光打标是非接触加工,不伤管壁、无耗材、标记永久,薄壁管和成品管都适用,光纤激光常用波长 1064 纳米,深度常见 0.1 到 0.3 毫米,字符高度一般不小于 3 毫米。电化学蚀刻靠电解液和电流在表面腐蚀出字,字符齐整,适合平整外表面,打完要洗净残液。钢印虽然永久,却会留下压痕和残余应力,薄壁不锈钢管和卫生级成品管一般不用,非用不可时要避开应力集中区和焊缝,行业口径里钢印多用碳化钨字头、适用公称直径 50 以上、位置距端口不小于 100 毫米。不锈钢管打标还要避开焊缝与热影响区,选管体直线段。
除了喷码,车间里还有一套更土、也更好用的办法:刷色环。管子吊在半空、堆在垛上,凑近看喷码不现实,远远扫一眼颜色就知道是什么大类,这在多材质同场作业时能救命。
行业里比较常见的分法是:碳钢灰色、合金钢黄色、不锈钢绿色、低温用钢蓝色,色环宽度 50 毫米上下,每隔 1 米左右绕管 360 度刷一圈,两头也各留一环。不同企业口径不完全一样,有的再按规格、项目号、管线号细分下去,所以色标这事要写进合同或者技术协议才算数,国标并没有统一规定钢管色环的颜色。
用色标有两条要注意。一条是涂料本身,不锈钢管上的色环漆同样要遵守前面那条不含有害金属的要求,别拿含锌的银粉漆或者普通油漆就刷,那等于在管身上画了腐蚀源。另一条是别用碳钢件做标记,用碳钢扎带挂个写着牌号的铁牌子,看着方便,蹭出来的铁污染比没标还糟。
追溯这件事有两个层级。批次级是老做法,一批管一个炉号、一张质量证明书,出了问题查到批,批里几百根管都是嫌疑对象。单品级是新做法,每根管一个唯一识别号,扫码就能查到这根管的炉号、批号、材质、规格、检验结果、生产时间。
国标是鼓励往单品级走的。GB/T 2102-2022 在 6.2.2 里写,标志宜包括一维条码或二维码,条码可包含制造厂名称、产品标准编号、钢的牌号、尺寸规格、炉号、批号、交货状态、长度、重量、根数或件数等信息,这些信息应能被机器、移动终端等自动识别与数据采集技术识别和采集,条码术语按 GB/T 12905。第 7.4 条把同样的思路写进了质量证明书,证明书内容还宜包括可识别和采集信息的一维条码或二维码。两处一对照,意思很清楚,管身上的码和纸质资料上的码要能对上。
落地起来大致是这套动作。管身用 UV 喷码或激光打上唯一的追溯码,尺寸常见在 20 毫米见方这个量级,扫出来是炉号、批号、合同号、质保书编号,扫码能调出对应的质保书和检测报告;赋码系统和企业的 MES、ERP、WMS 打通,订单数据自动生成唯一码,入库、出库、发货、现场安装各环节扫码登记,物流轨迹也就跟着留下了。喷码之后加一道视觉检测,把错喷、漏喷、码不清晰的管子自动挑出来,是这几年比较通行的做法。
这一套值钱的地方在追溯链的完整性:炉号对到钢带或者熔炼批,制管批号对到那一批成型焊接的管,成品管号对到具体哪一根。链子通了,才是「来源可查、去向可追、责任可究」。管子上有个码,施工方扫一下就能核验真伪和质量档案,贴牌管、翻新管最怕的正是这一下。
标识管的是管身上有字,质量证明书管的是这批管凭什么合格。按 GB/T 2102-2022 第 7 章,每批交货的钢管应附有证明该批钢管符合订货合同(或订单)和产品标准规定的质量证明书,并且应由制造厂技术质量监督部门盖章,或者由指定的负责人签发。少一个章、少一个签字,这份文件在严格的项目上就不成立。
证明书里至少要写 11 项,分别是制造厂名称,需方名称,合同或订单号,产品标准编号和品种名称,钢的牌号,交货状态,尺寸规格及精度等级(适用时),炉号、批号、重量、根数或件数,产品标准中所规定的各项检验结果(包括参考性指标),技术质量监督部门的标记,以及签发日期或发货日期。采购方验收时拿这 11 项一条条对,比笼统地说「资料不齐」有分量得多。
出口或者外资项目上,还会遇到另一套说法。欧洲按 EN 10204 把材料证明文件分四个层级:2.1 是符合性声明,只声明符合、不附试验数据;2.2 是试验报告,基于厂内自检,附数据但没有独立验证;3.1 是检验证书,由制造商内部独立于生产部门的质量部门签发并盖厂检章;3.2 是在 3.1 的基础上,再由买方授权代表或者独立检验机构加签,取样和测试过程要有第三方见证。国内与之对应的是 GB/T 18253 里的类型 3.1 和 3.2,美国的 MTC 对应 ASTM 相关通用要求,日本走 JIS G 0415 的检验证书体系。
什么时候必须往高一级走,跟用途直接相关。承压设备这一块,欧盟压力设备指令附录里对材料有专门条款,承压风险类别较高的主要承压件,要么用有合格且经专门评定的质量体系的材料厂出具 3.1 证书,要么用 3.2 证书,类别低一些的部件允许用 2.2 试验报告。落到实务上就是一句:压力容器、锅炉、油气管道、船舶、核电这些场合,问清楚要哪一级,别到验货时才发现给低了。3.2 要第三方到场见证,成本和交期都要往上走,报价里最好单列,别指望供方自己贴。
假证识别有几个常见入手点:证明书上的炉号和管身喷码对不上;文件明显是模板,不同批次、不同炉号的数据一字不差;发证机构查不到,或者根本不在对应产品的检验范围内;签发日期比生产日期还早,或者和物流时间矛盾。碰见任何一条,先把货隔离,再去核。
收货现场的核对顺序,记住四个对象就够了:管身上的喷码、捆上的标签吊牌、随货的质量证明书、以及实物本身。四者对得上,这批货基本没问题;哪一环断了,都是后面争议的伏笔。
对什么。牌号能不能对上,尤其是 304 与 316L 这种外观无差别的;规格写的是外径乘壁厚还是公称直径,公称直径不要跟壁厚连用;执行标准号和合同写的是不是同一个;炉号、批号在管身、吊牌、证明书三处是否一致;证明书 11 项是否齐全,试验结果是否满足合同附加要求。核对时拍照留证,照片里要有管身喷码特写和整捆全景,这两张在后面的沟通里最有用。
看数量与位置。逐根标志的成捆钢管每捆至少 1 个标签或吊牌,其他成捆钢管每捆至少 2 个,容器包装的内外各 1 个,这是 GB/T 2102-2022 第 6.4 条的要求。再看标志位置是不是落在距端头 200 毫米之后,有没有因为切头、打磨、开坡口被削掉一段。成捆钢管看不全每根的字,就查吊牌加随机抽几根。
不锈钢还要多看三眼。一眼看标志用的漆和墨水是不是含锌铅铜之类的禁用成分;二眼看有没有碳钢扎带、碳钢吊具留下的铁污染痕迹,管面有没有零星锈点;三眼看有没有钢印压痕,尤其是薄壁管和卫生级管。这三眼放在验收记录里,后面扯皮时省很多口舌。
真发现喷码缺失、对不上或者吊牌信息不全,处理顺序是隔离、拍照、记录批号和数量、书面通知供方,再按合同约定的验收规则走复检。别抱着先用起来再补资料的想法,管子一旦装进系统,追溯链就彻底断了。
合同和技术协议里,建议把这几个词写清楚:标志内容与位置(直接引 GB/T 2102-2022 第 6 章),色标颜色与间隔(国标没规定,不写就等于没要求),二维码或追溯码的形式与追溯范围(批次级还是单品级),标签吊牌数量,质量证明书的类型(国内常规、还是 EN 10204 3.1、3.2,或者 GB/T 18253 对应类型),缺标错标怎么处置,以及不锈钢专用条款(标志材料不得含有害金属、禁用碳钢工具、无铁污染)。这几条写进去,标识从「厂家随便打」变成「可验收的技术要求」。
主要依据是 GB/T 2102-2022《钢管的验收、包装、标志和质量证明书》,引用条码术语为 GB/T 12905。出口与外资项目另按 EN 10204 或 GB/T 18253 的质量证明书类型约定,具体产品标准另有标志要求的从其规定。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。
管身上的喷码是必须有的吗?小口径管子能不能不打?
不一定。按 GB/T 2102-2022 第 6.1.2 条,外径不小于 36 毫米的钢管应逐根标志,外径小于 36 毫米的钢管可以不逐根标志,用于镀锌的钢管和复杂断面异型钢管也可以不逐根标志。这里说的是可以不逐根,不是可以没有标识。同一标准 6.4 条给了配套要求:成捆钢管必须贴挂标签或吊牌,逐根标志的每捆至少 1 个,其他成捆的每捆至少 2 个,吊牌上同样要有制造厂名或商标、产品标准编号、牌号、规格、炉号、批号、重量或根数、制造日期这些信息。所以小口径管的追溯靠的是捆上那块牌子,采购时把吊牌信息当成验收项一起查,比只盯管身更实际。
不锈钢管为什么不能用普通记号笔,也不能随便打钢印?
原因在同一处,都指向不锈钢表面那层钝化膜。GB/T 2102-2022 在第 6.1.4 条专门规定,不锈钢管表面所用标志漆或墨水不应含有任何有害金属或金属盐,例如锌、铅或铜。这些金属留在管面上,遇水或介质就和不锈钢形成电偶,把那一点变成腐蚀起点,表面只是一小块掉漆,实际可能是点蚀的开端,后面介质里一带氯离子,坑会越长越深。普通记号笔、含锌的防锈漆、铅油都属于这一类,车间里随手拿来标号的做法要改掉,换成不锈钢专用记号笔、专用墨水或者不干胶标签。钢印的问题是物理性的,压出来的字会留下压痕和残余应力,薄壁管上更明显,压痕处同样可能成为腐蚀或开裂的起点,所以不锈钢管倾向用喷码、激光打标、电化学蚀刻或者挂牌这些不损伤表面的办法;确有需要打钢印的场合,要避开焊缝、热影响区和应力集中部位,字头也要专用,不能和碳钢的字头混用。
管身上的二维码真的扫得出来吗,日晒雨淋会不会掉?
能不能扫、掉不掉,取决于用哪种方式做。GB/T 2102-2022 在 6.2.2 条里是「宜」包括一维条码或二维码,并把可承载的信息列清楚了,制造厂名称、产品标准编号、牌号、尺寸规格、炉号、批号、交货状态、长度、重量、根数或件数等都在其中,还明确要求这些信息应能被机器和移动终端识别采集,所以码本身是有出处、有功能定位的。实际能不能长期读出来,看两点:一是标记方式,激光打标是把信息做到表层里,耐摩擦、耐候性好,适合需要长期留存的信息;UV 喷码靠墨水瞬时固化附着,喷印即干,管面带一点油污或轻锈也能附着,适合内容经常变、需要带二维码的场合,但它终究是墨层,长期户外暴晒、反复摩擦、被后续防腐涂层覆盖,都会影响识读。二是管理,喷码之后加视觉检测、把码不清晰的挑出来,比事后补标划算。真遇到码读不出来,退回炉批号去查吊牌和质保书,这也是各层信息互为备份的意义。
质量证明书有时给 2.2、有时必须 3.1,到底谁说了算?
一句话,谁用谁定,写进合同才算数。国内交货的常规做法,执行 GB/T 2102-2022 第 7 章,每批钢管附一份质量证明书,由制造厂技术质量监督部门盖章或指定负责人签发,内容含那 11 项即可,本质上是厂家自检自证。出口或者外资项目会换成 EN 10204 的说法:2.2 是厂内自检的试验报告,2.1 只声明符合不给数据,3.1 由制造商内部独立于生产的质量部门签发并盖章,3.2 还要买方代表或独立检验机构加签、见证取样测试;国内与之对应的是 GB/T 18253 的类型 3.1 和 3.2。触发往上一级的通常是用途,承压设备指令体系里,承压风险类别较高的主要承压件就明确指向 3.1 或 3.2,类别低的部件才允许用 2.2。等级越高成本越高、交期越长,3.2 尤其如此,所以最稳的做法是在询价单和合同里直接写明要哪一级、见证机构由谁指定、费用怎么算,别留一句「按常规提供」这种话。
到货发现管身喷码和质保书对不上,第一步该做什么?
第一步是停,先把这批管隔离,不做切割、不投料、不安装,同时拍照留证,照片要有管身喷码特写、吊牌和整捆全景,把炉号、批号、数量、到货时间记下来。接着做三件事。查一致性,把管身喷码、吊牌、质量证明书三处的炉号和批号逐个比对,很多时候问题只出在某一根或者某一捆被换了位置;查完整性,看证明书那 11 项是不是齐、盖章和签发是不是到位,标志位置有没有因为切头被打掉;查真实性,炉号对不上、不同批次数据一模一样、发证机构查不到、日期和物流矛盾,这几条里中一条就值得深究。之后再按合同约定的验收规则安排复检,不锈钢管常用手持光谱做成分初筛,需要力学或工艺性能判定的按产品标准取样送检,涉及承压、卫生、制药用途的更要谨慎,别用一句「先装上再说」把整条追溯链断掉。真要追溯,前提是炉批号从钢带到成品管一路没断,这也正是标识和质保书两套东西要同时存在的原因。