欢迎访问本站!
不锈钢焊管出厂时是一支支光亮整齐的管子,可它的来路是一条连续的生产线:从一卷不锈钢带开始,经过成型、焊接、焊缝处理、在线退火、定径矫直、探伤,再到定尺切断、打包入库。买管子的人如果大致知道这条线是怎么走的,提技术要求、验货、追问题的时候心里就有底。
这篇按工序顺序把不锈钢直缝焊管的生产路线走一遍,重点放在每道工序管什么、控制不好会留下什么毛病。焊接方法怎么选以前单独讲过,这里只说焊缝处理和焊后的那几道关。
一条比较完整的路线是这么排的:原料检验,分条纵剪,开卷矫平,带钢对接,储料活套,辊式连续成型,焊接,焊缝冷却,内外焊缝处理,在线固溶退火,冷却,定径,矫直,在线涡流探伤,定尺切断,端头倒角,水压或气密试验,酸洗或抛光,喷码包装入库。
装饰管可以省掉退火和探伤,工业管、压力管、卫生管这几道基本不能省。同规格的管子价格有时差得比较多,区别往往不在钢材上,就在这些工序有没有做、做到什么程度。
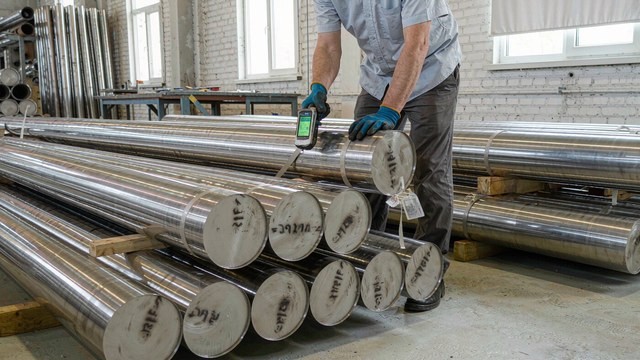
原料是冷轧不锈钢带,常用 304、316L 这些牌号,表面要求高的用光亮退火(BA)状态的钢带。进厂要查牌号、厚度、宽度、边部质量、表面缺陷和力学性能,钢带边上有毛刺、镰刀弯、波浪,或者表面有划痕、氧化,卷圆合缝时就对不齐。
带钢宽度不是随手定个数就行,按管子的中径展开估:展开宽度大约等于 π 乘以(公称外径减壁厚)。做外径 25 毫米、壁厚 1.0 毫米的管,π×(25−1.0) 约 75.4 毫米,实际还要留成型余量和焊接收缩的量。宽度算窄了圆管合不拢,算宽了边缘要搭边重叠,两种情况都得废。
分条纵剪就是把宽卷裁成对应宽度的窄带。刀片间隙没调好,边部会出毛刺、撕裂,带毛刺的边卷进去,焊缝容易出气孔、夹渣,所以要求高的厂还会加一道铣边,把钢带边缘铣平修直。为了换卷不停线,前一段带钢的尾和后一段的头要对接焊起来,接头做成斜口、慢慢过辊,才不会在轧辊里被拉脱。
成型是连续辊弯。钢带依次通过导入、粗轧、闭合几个模块,一组组平辊和立辊把平板逐步弯成波浪形、U 形、半圆,直到闭合成管坯。常见的配置是若干组平辊中间夹若干组立辊,前面几道负责弯,后面几道负责收口。
控制点主要两个。一个是合缝处两边要对齐,错边和高低缝都要小,不然焊枪对不准,熔深就不均匀。另一个是别把钢带划伤,不锈钢成型比碳钢更怕刮擦,辊面状态、压力和润滑都要顾到,不锈钢表面留下的小划痕,抛光之后会被放大得更明显。薄壁大直径管常用排辊成型,用一圈小辊子从外面约束管坯,减少划伤和失稳。
成型没做好,后面再调焊机也很难救,因为坡口间隙在圆周上不均匀,这一侧宽那一侧窄,电流再准也焊不透。
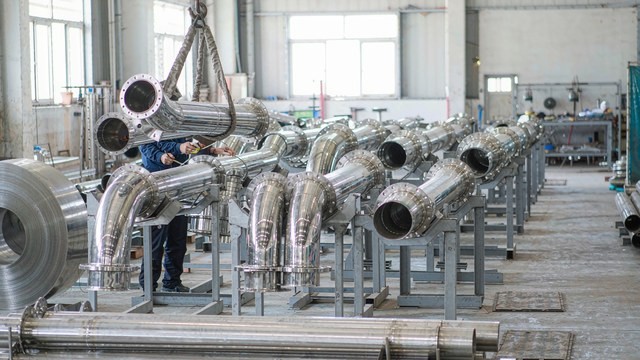
不锈钢焊管的焊接以自熔为主,很多不填焊丝,靠氩气全程保护,防止焊缝氧化。焊完先冷却,再处理焊缝。外焊缝一般打磨到与母材齐平,或留均匀的余高;内焊缝要么用内刮刀把凸起的焊筋刮掉,要么用内整平机把它压平。工业管、卫生管、食品制药和纯水管基本都要做内整平,内壁留着焊筋容易积料、藏菌,流体阻力也大。
GB/T 12771-2019《流体输送用不锈钢焊接钢管》对焊缝余高给了尺度:双面自动焊的钢管,内外焊缝应与母材齐平,或有不超过 3 毫米的均匀余高;单面自动焊的钢管,外焊缝同样按这个尺度,内焊缝余高按管径分级,外径小于 219 毫米的不大于 10%S 且不大于 1.5 毫米,外径 219 到 508 毫米的不大于 15%S 且不大于 2 毫米,外径大于 508 毫米的不大于 20%S 且不大于 3 毫米(S 为公称壁厚)。
焊缝有缺陷可以补焊,但标准写得明确:同一位置补焊不超过 3 次,补焊长度不超过焊缝总长的 20%;以热处理状态交货的管子,补焊后还要重新做热处理。补焊完要做表面质量检查,有射线检测要求的还得重新做局部射线检测。这里有条常用的经验,补焊后耐蚀性多少会打折扣,能一次焊好就别返工。
焊接和冷弯会给管子和焊缝留下加工硬化与残余应力,不锈钢还多一层麻烦:在高温区间停留过久,晶界会析出碳化铬,晶界附近贫铬,耐蚀性跟着下降。所以工业管、压力管、卫生管焊完要做在线固溶退火。
口径小的用在线光亮固溶设备,靠感应加热把管子升到 1040 ℃ 以上、保温一小会儿,再快速冷却,整个过程在保护气氛里做,出来表面光亮、不用酸洗;口径大的用旋转式感应加热炉,让管子转着受热,温度更均匀。GB/T 12771-2019 对奥氏体不锈钢钢管给出的热处理口径,就是加热到 1040 ℃ 以上再快冷。
退火同时解决三件事:把析出的碳化物重新溶回奥氏体,恢复耐蚀性;把残余应力放掉,管子和焊缝后期不容易开裂变形;把加工硬化软化,后面弯管、扩口、卡压都更顺。普通装饰管可以不做这道工序,价格也低一些。买工业管、压力管的时候,如果对方没主动提热处理状态,值得问一句。
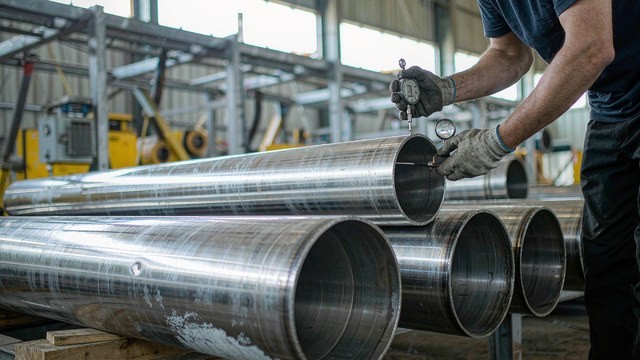
退火之后管子还要过定径机组,一串定径辊把外径压到规定尺寸、把圆度校好;再经过立式和卧式矫直,把整根管子的直线度调正。尺寸合不合格,说到底就看这两道。
尺度还回到 GB/T 12771-2019:公称外径和壁厚按 GB/T 21835 选;外径允许偏差分普通级和高级,规格不同分档,薄壁管(壁厚与外径之比不大于 3%)按平均外径考核;壁厚偏差统一按公称壁厚的正负 10%;弯曲度不大于 1.5 毫米每米,全长不大于总长的 0.2%;两端端面应与轴线垂直,切口毛刺清除。
定径辊、矫直辊磨损了,或者压下量没调好,管子上会留下辊印、椭圆、螺旋纹。这些印子在素管上看不太出,一抛光就明显了。所以做装饰管、镜面管的,辊面维护和换辊周期要求比一般工业管更严。
生产线上最常挂的是在线涡流探伤,边跑边查焊缝和管壁的气孔、微裂纹这类缺欠,发现异常就自动标记、切掉。检测方法按 GB/T 7735《无缝和焊接(埋弧焊除外)钢管缺欠的自动涡流检测》,标准里也允许用符合要求的涡流检测替代液压试验。
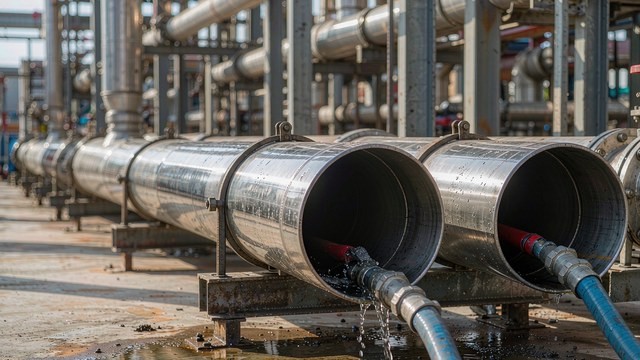
密实性试验按用途来。GB/T 12771-2019 规定液压试验逐根做,试验压力按 P=2SR/D 计算,其中 R 取材料屈服强度的 50%,压力不超过 10 兆帕,稳压不少于 5 秒;外径不大于 50.8 毫米的小口径管可以用气密性试验替代,压力不低于 1.0 兆帕,浸水稳压不少于 10 秒。
有射线检测要求的管子,按 GB/T 3323 或 NB/T 47013 做。标准里 I 到 VI 类就是这么分出来的:双面自动焊还是单面自动焊,做 100% 全长射线、局部射线,还是不做射线,两两组合成六类。I、II 类要求焊缝 100% 全长射线探伤,III、IV 类做局部射线探伤,比例和位置在合同里注明,而且至少要覆盖两个管端;V、VI 类不做射线探伤。同一条线上做的管子,写 I 类和写 VI 类,成本和出厂价是不一样的。
化学成分、拉伸、工艺性能这些按批抽检。奥氏体钢一般要做 GB/T 4334 规定的晶间腐蚀试验(含钛、铌稳定化的牌号通常不要求);外径不大于 168 毫米的做压扁试验,外径大于 168 毫米的做焊接接头的横向拉伸和弯曲试验。组批按牌号、炉号、尺寸、工艺一致来划分,一批最多 400 根。出厂资料按 GB/T 2102 出具,标志里带制造类别、交货状态代号、标准号、牌号、尺寸和炉批号,喷码之后打包入库。
焊缝气孔、未焊透,多半出在成型合缝不齐、坡口间隙不均匀、氩气保护不足,或者带钢边部带着毛刺油污。内壁焊筋过高、整平不彻底,是内整平机没调好或者这道工序本来就省了,卫生管、纯水管不能接受。焊缝氧化发黑发紫,不外乎焊接和退火时保护气氛不够或温度过高。
外径超差、椭圆、弯曲,往定径和矫直的辊型、压下量、磨损上找。表面划伤和辊印,多是成型辊、定径辊、导辊擦伤,也可能是来料表面本身就差。知道这些来路,验货时除了量尺寸、看外观,再问一句退火状态做没做、涡流逐根做没做,往往能问出关键信息。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。
不锈钢焊管从钢带到成品,中间要走过哪些主要工序?
一条比较完整的路线是:原料(冷轧不锈钢带)检验,分条纵剪,开卷矫平,带钢对接,储料活套,辊式连续成型,焊接,焊缝冷却,内外焊缝处理,在线固溶退火,冷却,定径,矫直,在线涡流探伤,定尺切断,端头倒角,水压或气密试验,酸洗或抛光,再到喷码包装入库。装饰管可以省掉退火和探伤这些工序,工业管、压力管、卫生管基本不能省。同规格的管子价格差得多,差别往往就在这些工序有没有做、做到什么程度。
生产一根管要用多宽的钢带,这个宽度是怎么定出来的?
按管子的中径展开来估:展开宽度大约等于 π 乘以(公称外径减壁厚),也就是 π×(D−S)。比如做外径 25 毫米、壁厚 1.0 毫米的管,π×(25−1.0) 约 75.4 毫米。实际下单还要留出成型余量和焊接收缩的量,具体由制管厂按自己的辊型和工艺定。宽度算窄了圆管合不拢,算宽了边缘会搭边重叠,两种情况都直接影响焊缝质量。分条纵剪的宽度精度要控住,边部毛刺、撕裂也要清掉,要求高的还会加一道铣边。
焊完为什么一定要在线退火,不退火行不行?
对工业管、压力管和卫生管来说,退火基本是必需的。焊接和冷弯会给管子留下加工硬化与残余应力,奥氏体不锈钢在高温停留久了还会在晶界析出碳化铬、晶界附近贫铬,耐蚀性下降。在线固溶退火把管子加热到 1040 ℃ 以上再快冷,能让碳化物重新溶回奥氏体、恢复耐蚀性,同时放掉残余应力、软化管材,后续弯管、扩口、卡压都不容易开裂。GB/T 12771-2019 对奥氏体不锈钢钢管给出的热处理口径就是加热到 1040 ℃ 以上快冷。普通装饰管可以不做,价格也低一些。
管子里面的焊缝余高和内毛刺怎么处理,卫生级为什么特别在意?
焊接后外焊缝一般打磨到与母材齐平或留均匀余高;内焊缝用内刮刀刮掉凸起的焊筋,或用内整平机压平。卫生级、食品制药、纯水管基本都要做内整平,内壁留着焊筋容易积料、藏菌、增大流体阻力。GB/T 12771-2019 对内焊缝余高按管径分级:外径小于 219 毫米的不大于 10%S 且不大于 1.5 毫米,219 到 508 毫米的不大于 15%S 且不大于 2 毫米,大于 508 毫米的不大于 20%S 且不大于 3 毫米;双面自动焊的管子,内外焊缝都应与母材齐平或有不超过 3 毫米的均匀余高。
出厂前的水压试验和在线探伤各管什么,小口径管能不能用气密代替水压?
两者查的东西不一样。在线涡流探伤沿管子检测,主要查焊缝和管壁的气孔、微裂纹这类缺欠,方法按 GB/T 7735,发现异常就标记切除。水压试验查的是密实性和承压能力,GB/T 12771-2019 规定逐根做,试验压力按 P=2SR/D 计算,其中 R 取材料屈服强度的 50%,压力不超过 10 兆帕,稳压不少于 5 秒;外径不大于 50.8 毫米的小口径管可以用气密性试验替代,压力不低于 1.0 兆帕、浸水稳压不少于 10 秒。标准允许用符合要求的涡流检测替代液压试验,但两者不是随便就能互换,要看合同和用途怎么约定。有射线检测要求的管子另按 GB/T 3323 或 NB/T 47013 做。