欢迎访问本站!
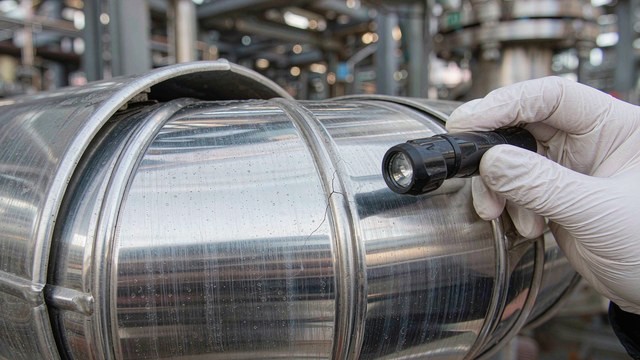
泵房或者化工装置里常有这么一幕:不锈钢管本体光光亮亮,用了几年也没事,可它跟碳钢法兰、碳钢支架、碳钢设备接口连在一起的那几处,反倒先锈了,锈水顺着管壁往下淌。有人第一反应是管子买到了假的不锈钢,拆下来一化验,材质却是对的。
问题不在管子,出在两种不同的金属碰到了一起。这背后是一套很成熟的机理,叫电偶腐蚀,也有人叫异种金属接触腐蚀。这篇把它讲清楚:它为什么发生,损失为什么常落在碳钢那一头,现场该怎么防、异种钢怎么焊、验收盯哪几项。
电偶腐蚀要凑齐三个条件,缺一个都跑不起来。
一个是电位差。不同金属泡在同一个电解质里,电极电位有高有低。不锈钢的电位高,碳钢的电位低,两者一接上,就凑成了一个小原电池。电位差越大,这套原电池的驱动力越强,腐蚀的倾向也就越大。
一个是电子通道。两种金属直接贴在一起,或者靠导线连通,电子就能从电位低的一边流到电位高的一边,这条路必须通。
还有一个是电解质。接触的地方得有导电的液体,循环水、工艺介质、雨水、冷凝水,甚至只是长期潮湿的保温层渗水都算。电解质提供离子通道,腐蚀才能真正动起来。
三个条件凑齐之后,电位低的碳钢变成阳极,铁不断失去电子变成离子溶进介质里,也就是被腐蚀掉;电位高的不锈钢变成阴极,反而得到保护,基本不参与反应。所以在这样一对组合里,被牺牲的总是碳钢,不锈钢是受益的那一方。
这也纠正了一个容易想反的直觉。很多人觉得不锈钢是更好的材料,两者接在一起,应该是强的一方扛着,碳钢也跟着沾光。实际情况恰好相反,是碳钢在替不锈钢挡刀。
既然碳钢是阳极,问题就变成它烂得有多快。决定快慢的一个关键,是阴阳两极的面积比。
把两种金属的接触面积拿来比,阴极也就是不锈钢这一侧的面积越大、阳极碳钢这一侧的面积越小,碳钢那一小块上分摊到的腐蚀电流密度就越高,烂得越快。工程上最怕的就是这种大阴极配小阳极。反过来,阴极面积小、阳极面积大,阳极上的电流被摊薄了,腐蚀速率反而可以接受。
现场常见的两种情况恰好落在这个规律的两头。一根大面积的不锈钢管上,如果装了一个小小的碳钢管卡或者一颗碳钢螺栓,碳钢那一点点面积要把整根不锈钢管的阴极反应都喂饱,很快就锈断、锈穿。反过来,碳钢管上插一个不锈钢仪表接头,不锈钢面积小,碳钢面积大,风险就低得多。
除了面积比,还有几样东西会把火浇大。介质里的氯离子越多、温度越高、导电性越好,腐蚀就越凶。两种金属的电位差越大,驱动力也越强。所以选材时尽量挑电位接近的金属配对,能省掉后面很多麻烦。
把机理放到实际管路上,风险点其实挺集中。
法兰接口是一处。不锈钢管段用碳钢法兰去接碳钢管线或者设备,法兰和它两侧的碳钢短管就成了阳极,面积常常不大,又正好处在介质冲刷、容易积液的位置,出问题的概率偏高。
支管和仪表点也是一处。主管是不锈钢,旁边引出一截碳钢小支管,或者装一个碳钢的仪表接头、排凝阀,这些碳钢件面积小,正是小阳极的典型。
管卡、支架、支吊架同样要留神。不锈钢管道如果用碳钢管卡去固定,接触面又长期处在潮湿或者户外环境,碳钢管卡会先锈,锈断之后管子失去固定,隐患比锈斑本身更大。
设备接口和螺栓也跑不掉。不锈钢管接到碳钢设备、碳钢容器上,接口处的碳钢一旦涂层破损,腐蚀就从破口起步,往坑蚀、穿孔发展。还有一种情况是螺栓材质配错,比如不锈钢法兰上配了碳钢螺栓,螺栓会成为阳极,先锈先松。
埋地或者潮湿环境里,还有一个更容易被忽略的位置,就是保温层下的管子和支架。保温棉吸水之后,管子长期处在湿透又闷的状态,接触点的电偶腐蚀几乎没有停下来的时候。
对付电偶腐蚀,最好的时机是设计阶段。办法有三条,分别对着前面那三个条件。
一是材料配对。条件允许时,整条管线用同一种材料,从根上就没有电位差。实在要混用,就选电位接近的金属配对,公开资料里给的经验量级是把两者的电位差压在几十毫伏以内。不锈钢管上必须用支架、管卡时,选不锈钢材质,或者用带绝缘垫的成品支架。
二是断开电子通道,也就是做电绝缘。这一条在法兰连接上最常用,两片法兰之间加绝缘垫片、绝缘套管和绝缘垫圈,把螺栓和法兰之间也隔开,金属就不直接导通。埋地管道在进出站、穿跨越这些需要分区的位置,还会专门用绝缘接头或者绝缘法兰,这类产品由 SY/T 0516-2016《绝缘接头与绝缘法兰技术规范》管着,选型时要看清它写明的适用温度和压力范围。
三是掐住电解质这一环,同时把被牺牲的面积做大。介质允许做涂层时,涂层要做在阴极那边,也就是不锈钢侧,把阴极面积减下来;阳极那边的碳钢件尽量选壁厚大一点的,等于是把能牺牲的本钱备足。条件合适的地方还可以装牺牲阳极,让一块电位更低的金属替碳钢挡在前面,到期更换。
把两种钢焊在一起,不只是接上那么简单,焊缝本身就是一段成分被搅混的金属。
焊接时母材会熔化一部分进到焊缝里,跟焊丝混在一起,这个比例叫稀释。异种钢接头的稀释,进来的既有不锈钢,也有碳钢。公开资料里,一道坡口焊缝的稀释常在百分之二十到四十这个量级。碳钢一进来,把焊缝里的铬、镍都拉低了,成分一偏,焊缝就可能析出又硬又脆的马氏体组织,冷下来容易裂。
通用做法是提高焊材的合金含量来对冲稀释。行业里最常用的是 25Cr-13Ni 型的焊材,也就是 309、309L 这一类,它的铬约百分之二十三、镍约百分之十三,都比 304、316 高出一截,即使被碳钢稀释掉一部分,剩下的仍足以维持奥氏体组织。要是用配 304 的 308L,稀释之后铬镍明显不够,焊缝里就会出现马氏体区。GB 50236-2011《现场设备、工业管道焊接工程施工规范》第 7.3.1 条写得挺直白:两侧母材中有一侧是奥氏体钢时,应选用 25Cr-13Ni 型或含镍量更高的焊接材料;设计温度高于 425℃ 时,宜选用镍基焊接材料。
设计温度高,为什么又要换成镍基焊材?因为碳在高温下会从碳钢一侧往焊缝和不锈钢一侧跑,这叫碳迁移。跑过去之后,碳钢侧留下一个脱碳的软化区,焊缝侧则形成一层又硬又脆的增碳区,接头的高温强度和塑性都会往下掉。镍基焊材里碳的溶解度和扩散速度都低,能把这股迁移压住。常见的镍基焊材是镍铬铁系的 ERNiCr-3、ENiCrFe-3 这一类。
还有一条别忘,316 不锈钢接碳钢时,如果对焊缝的耐点蚀有要求,可以在 309L 的基础上选带钼的 309LMo,让焊缝的耐蚀性往 316 靠一靠;普通不做要求的场合,309L 够用,价格也实在。
异种钢接头的工艺纪律比同种钢严,关键有几条。
热输入要压住。奥氏体不锈钢导热慢、散热也慢,热输入一大,熔池过热,晶粒变粗,还可能析出有害相。规范要求异种钢接头在保证焊透和熔合的前提下,用小电流、短电弧、快焊速、多层多道焊。道间温度也卡得紧,GB 50236-2011 第 7.4.5 条规定,奥氏体不锈钢的道间温度不宜大于 150℃。预热一般不做,厚壁或者刚性大的接头,预热温度也应控制得比同种钢低。
厚板还有一招,可以在一侧先堆焊一层隔离层,再把两边接起来。GB 50236-2011 第 7.3.13 条规定,奥氏体钢与非奥氏体钢焊接、焊件厚度较大时,可采用堆焊隔离层的方法,隔离层厚度不小于 4mm。这一层能把稀释和后来的热处理影响挡在一个可控的范围内。
焊后热处理要不要做,得看两侧材料。GB 50236-2011 第 7.4.8 条规定,非奥氏体异种钢焊接时,按焊接性较差的一侧选焊前预热和焊后热处理温度,但热处理温度不能超过另一侧钢的下临界点。涉及奥氏体不锈钢与碳钢这种组合时,做去应力退火反而要格外小心,温度一旦落进碳化物的析出区,不锈钢一侧的耐蚀性会被做坏。同一条规范第 7.4.7 条也提醒,有抗应力腐蚀要求的焊缝才做焊后热处理,具体要求以设计文件为准。
表面处理不能省。焊接和高温会让不锈钢焊缝附近氧化、贫铬,规范要求按设计规定对奥氏体不锈钢焊缝及其附近的表面做酸洗、钝化,把氧化色和贫铬层去掉,再长出完整的钝化膜。碳钢那一边该做的防锈涂层也要跟上,别让阳极裸奔。
做绝缘之前,先认清一个细节:涂层该刷在哪一边。介质允许涂层时,涂料要刷在阴极,也就是不锈钢侧,靠它减少阴极面积;如果图省事刷在阳极碳钢侧,涂层一旦有针孔,暴露出来的小面积碳钢反而变成小阳极,腐蚀会比不刷更快。
法兰是绝缘的重点。做法是在两片法兰中间放绝缘垫片,螺栓外面套绝缘套管,螺栓两端再加绝缘垫圈,把电流通路彻底切断。GB 50235-2010《工业金属管道工程施工规范》第 7.6.7 条对管道和支承件之间也有明确要求:不锈钢、镍及镍合金管道组成件与碳钢管道支承件之间,应垫入不锈钢垫片,或氯离子含量不超过 50ppm 的非金属垫片。这一条是现场做管道支架隔离最实用的依据。
埋地或者需要电气分区的管段,会用整体式的绝缘接头或者绝缘法兰。SY/T 0516-2016 把适用范围写得很清楚:绝缘接头适用于介质温度不超过 100℃、设计压力不超过 32MPa、公称直径不超过 DN2000;绝缘法兰适用于设计压力不超过 10MPa、公称直径不超过 DN600。绝缘法兰还按密封结构分成比压密封的 I 型和自紧密封的 II 型。异种金属隔离的通用要求,ASME B31.3 第 302.2.4 条也给了口径,接触面用绝缘材料隔离,接触电阻不低于 10 的四次方欧姆。
还有一个容易被漏掉的细节,就是工具和场地。不锈钢的管端、坡口、表面处理要用不锈钢专用工具,碳钢钢丝刷、碳钢砂轮碰过的地方会留下游离铁,等于在钝化膜上埋了颗种子,此处不起电偶腐蚀,也会先起点蚀。TSG 21-2016《固定式压力容器安全技术监察规程》也专门提到,不锈钢与碳钢、低合金钢要分开存放,避免接触造成污染和腐蚀。
异种金属连接这件事,验收要看的东西分成材料和工序两块。
材料这一块,先对材质证明。不锈钢管的牌号、炉批号和质保书要对得上,避免出现拿碳钢件顶替不锈钢件、或者牌号用错的情况。垫片、绝缘件、螺栓这些连接件最容易掺水,要单独核对,管卡、支架有没有按规矩用不锈钢或者带绝缘的成品件。
工序这一块,看焊接的记录和工艺文件。异种钢焊接要有覆盖该组合的工艺评定,焊工要有对应资格的证,焊材牌号、烘干和使用要能追溯。焊缝外观上,看看有没有错边、咬边、未熔合,焊缝附近有没有明显的氧化色没清理干净。
后续还可以用几件小事兜底。焊缝附近按需要对不锈钢侧做酸洗钝化,用蓝点试验查一查有没有残留的游离铁。装在潮湿或者腐蚀环境里的接头,定期巡检时重点看碳钢那一侧有没有起锈、坑蚀,别等到穿孔渗漏才发现。设计上做了绝缘的地方,检查绝缘件有没有被现场施工破坏或者被金属搭接短路。
说到底,不锈钢和碳钢打交道,输的总是碳钢,赢的是不锈钢。想让两者长久相处,靠的不是把不锈钢做得更好,而是从一开始就把那三个条件拆掉一个。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。
不锈钢焊管跟碳钢管接在一起,为什么接头处容易腐蚀?
这是电偶腐蚀,要凑齐三个条件:两金属有电位差、彼此直接接触形成电子通道、接触区有导电的电解质。不锈钢电位高、碳钢电位低,两者一接触就构成小原电池,碳钢被溶解、不锈钢被保护。所以接头处一旦有循环水、雨水、冷凝水或者保温层渗水,碳钢就会加速腐蚀。反过来说,只要掐掉其中一个条件,比如做电绝缘、或者让接触区保持干燥,腐蚀就能停下来。
为什么先烂的常常是碳钢那边,不锈钢却看着没事?
因为在这对电偶里,碳钢是阳极、不锈钢是阴极,被牺牲的本来就是阳极。腐蚀的快慢还跟阴阳极面积比有关:阴极也就是不锈钢面积越大、阳极碳钢面积越小,碳钢上分摊到的电流密度越高,烂得越快。不锈钢管上装一个小小的碳钢管卡或螺栓,就是典型的大阴极配小阳极,碳钢那点面积扛不住,很快就锈断。反过来碳钢面积大、不锈钢面积小时风险低。所以看到不锈钢完好、碳钢烂穿,恰恰是这个规律在起作用。
不锈钢和碳钢直接对焊,焊材为什么不能用 308L?
因为异种钢焊缝存在稀释,母材熔化进焊缝,公开资料里稀释常在百分之二十到四十的量级,碳钢一进来就把焊缝里的铬、镍拉低。308L 是配 304 用的,铬镍本来就不宽裕,稀释后容易析出又硬又脆的马氏体,冷下来就裂。行业里通用的是 25Cr-13Ni 型的 309、309L,铬约百分之二十三、镍约百分之十三,稀释后仍能维持奥氏体。GB 50236-2011 第 7.3.1 条也规定,两侧母材有一侧是奥氏体钢时应选 25Cr-13Ni 型或含镍量更高的焊材,设计温度高于 425℃ 时宜用镍基焊材。
管路上不锈钢和碳钢连接,电绝缘和隔离具体怎么做?
法兰连接是最常用的做法,两片法兰中间加绝缘垫片,螺栓外套绝缘套管,螺栓两端再加绝缘垫圈,把电流通路切断。管道支承件这边,GB 50235-2010 第 7.6.7 条要求不锈钢管道组成件与碳钢支承件之间垫入不锈钢垫片,或氯离子含量不超过 50ppm 的非金属垫片。埋地或需要电气分区的管段用整体式绝缘接头或绝缘法兰,选型参照 SY/T 0516-2016,注意它规定的适用温度和压力范围。还有一条,做涂层时要刷在阴极即不锈钢侧,别刷在碳钢侧,否则一旦有针孔,暴露的小阳极会更危险。
异种钢接头焊完,要不要做焊后热处理和酸洗钝化?
看两侧材料和设计要求。GB 50236-2011 第 7.4.8 条规定,非奥氏体异种钢焊接时按焊接性较差的一侧选预热和焊后热处理温度,但不超过另一侧钢的下临界点;涉及奥氏体不锈钢与碳钢的组合时,去应力退火要谨慎,温度落进碳化物析出区会把不锈钢一侧的耐蚀性做坏,规范也说明有抗应力腐蚀要求的焊缝才做焊后热处理。酸洗钝化则基本要做,焊接和高温会让不锈钢焊缝附近氧化、贫铬,规范要求按设计规定对焊缝及附近表面酸洗钝化,把氧化色和贫铬层去掉,重新长出钝化膜。