欢迎访问本站!
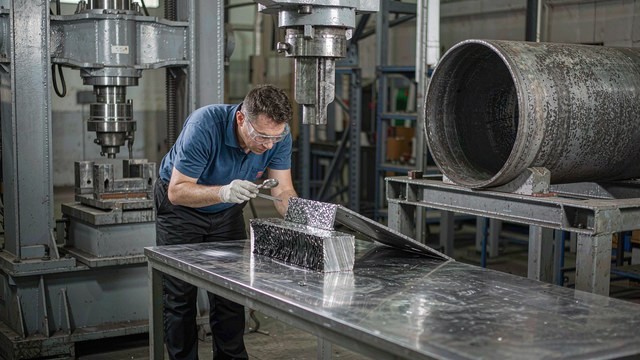
螺旋焊管出厂检验,检验员手里那支手电筒,多数时候照着焊缝看。裂纹、咬边、气孔这些老面孔,大家都熟。有两样东西常被当成小瑕疵放过,一个是焊缝两头的弧坑,一个是管体上那几个不起眼的打火印子。
这两样在标准里不是可有可无的毛病,而是写进判废清单的。更麻烦的是,它们在出厂时看着无害,到了扩径、水压、弯管的环节才发作。这一篇把这两类缺陷讲透,从怎么来、标准怎么判,到现场怎么处理、采购怎么核。
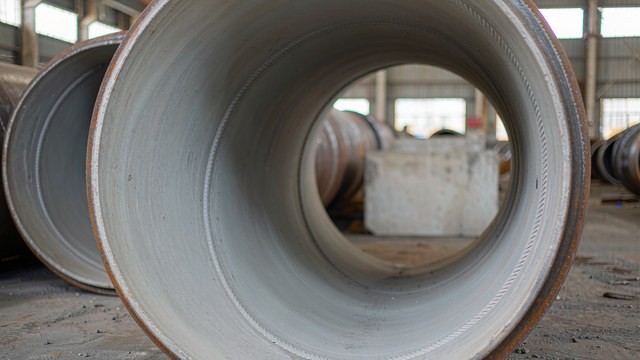
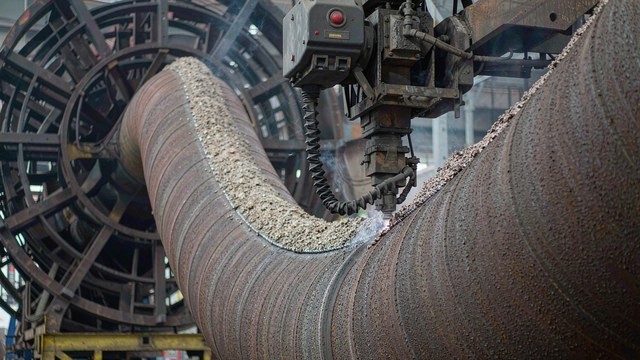
螺旋焊管的螺旋缝用的是埋弧焊,焊接头固定,带钢一边成型一边往前送,整条缝连续行走。这个过程里,起弧和收弧本身就会留下两个先天不足的位置。
起弧这一头,母材还没被电弧焐热,热量来不及向四周扩散,熔深往往偏浅,熔合也可能不够。走到收弧那一刻,电弧一断,熔池里最后那点液态金属来不及补,凝固收缩就成了一个凹坑,行业里叫弧坑,也叫火口。
在螺旋焊管的连续生产里,这个问题主要落在三种情形上。一根管子开头起弧的时候,换卷或者处理带钢接头时断弧再起弧的时候,以及整卷收尾收弧的时候。这几处的起弧收弧段如果清不干净,弧坑就会留在成品管上。
弧坑的内伤比外形重。熔池末尾凝固的那部分,硫、磷这类低熔点杂质被推到中间聚集,晶粒粗,是最容易出热裂纹的地方,这种裂纹就长在弧坑里,叫弧坑裂纹。螺旋缝埋弧焊的热输入大,熔池大、凝固慢,偏析更明显,对弧坑更敏感。收弧区一旦熔深偏浅,还可能留下缩孔和未熔透。
生产上对这个位置的处理,主要靠两步。一是收弧工艺本身要收得住,用电流衰减,让收弧电流降到正常值的一大截,熔池慢慢凝固,把坑填满,别收弧即断。二是位置管理,让起弧收弧段落在会被切掉的头尾上,靠切头切尾、管端平头和坡口加工把这段清掉,不让它留在交付的管体上。
标准把话说得很直。SY/T 5037-2023 规定,钢管焊缝上不应有裂纹、断弧、烧穿和弧坑等缺陷,焊缝外形应均匀规整、过渡平缓。弧坑和裂纹、烧穿是并列的判废项,没有允许深度一说。所以弧坑一旦留在成品管体上,不是随手磨一下就能过,得走缺陷处置的路子。
电弧擦伤,现场也叫弧疤、弧斑,说的是另一种来源的伤。焊丝、导电嘴、焊把,或者回路的接地极,跟钢管表面不小心碰上,短暂地引了一下弧,在母材上留下一个小圆孔或者小凹坑。
它和正常焊缝的区别,在于这一下电弧没有焊剂和焊丝的保护,也没有人去控,热量小但集中。关键在冷却,电弧闪一下就灭,周围的冷母材像一块巨大的散热器,把这一小点金属瞬间淬下去,速度快到能在易淬硬的钢上淬出马氏体,变成一层又硬又脆的疤。
一层硬疤为什么危害大,要从两头看。几何上,它是个凹坑,是个缺口,应力到了这里会集中。组织上,它是脆硬层,塑性差。缺口加脆硬,凑在一起就是裂纹的温床。管子以后要承受交变载荷、低温,或者环境里有氢,这个小点就很可能先裂。换成不锈钢这类要耐腐蚀的管子,擦伤处还会成为点蚀和腐蚀的起点。
标准对它的态度同样明确。GB/T 9711-2023 把「电弧烧伤」直接判为缺陷,定义得也清楚,是电极或接地极与钢管表面引弧时形成的局部表面熔化点。标准给了一条出路,前提是电弧烧伤形成的凹坑能彻底清除,并且用化学液体检查,确认受损伤的材料已被完全清除,才允许用修磨法或者机加工方法把它清掉。国际上的 ISO 5817 也把电弧擦伤单列成一类缺陷,和焊缝本身的质量分开评。
记住一句话,电弧擦伤不是外观问题,是性质接近裂纹的组织问题。它在现场最常被当成「小瑕疵」,恰恰因为外表太不起眼。
出现在成品管上的弧坑和擦伤,处置办法标准给了几个方向,修磨、补焊、切除、判废,顺序上先把修磨用足,用不了才往下走。
修磨的门槛是剩余壁厚。SY/T 5037-2023 的缺陷处置写得很清楚,缺陷可以用砂轮磨去,但剩余壁厚必须在允许偏差范围内。也就是说,可以磨,前提是磨完壁厚还够,而且修磨处要平缓过渡到钢管原始表面,不能磨出一个新的台阶。
还有一层容易被漏掉。磨这个动作本身,不等于把问题解决了。电弧擦伤的那层脆硬组织,连同它可能带出的微裂纹,不是把表面黑印磨掉就没了,要确认磨到的是完好金属。所以磨完要复检,用磁粉或者渗透这类表面方法看一遍,有怀疑的地方再往下磨,直到确认没有裂纹。压力容器的检验规程里,「电弧损伤处」是被点名要重点查的位置,道理是一样的。
磨到壁厚不够了,或者缺陷深到没法磨干净,才轮到补焊。螺旋焊管的补焊不是随手一焊,SY/T 5037-2023 对它有几条硬约束。补焊焊缝的最小长度是 50 毫米,间隔小于 100 毫米的多个焊缝缺陷要当作一条连续焊缝来补,单条焊缝至少补两层,一根钢管上补焊焊缝的总长度不能超过钢管长度的 20%,母材补焊修磨后高度不得超过 1.5 毫米。补完之后,静水压试验和无损检验都要重做一遍。GB/T 9711-2023 那边对补焊另外有更严的限制,PSL2 的管体原则上不允许补焊,焊缝补焊也有限定,具体按标准的补焊附录和评定要求走。
出厂外观检查的时候,弧坑和擦伤常常是「看不见问题」的。管子平平地躺着,没有载荷,一个小凹坑、一块硬斑,肉眼一扫就过去了。
到了下游工序,应力上来了。机械扩径时,管壁被环向拉伸,椭圆度和周长被压进标准范围;静水压试验时,整根管子被加压到环向应力接近材料屈服;弯管、下沟、回填的时候,管体还要受弯。这些时候,管壁上的每一个薄弱点都要接受考验。截面被削弱的凹坑,组织变脆的硬斑,应力集中的缺口,正好是裂纹最容易起头的地方。
于是会出现一种情况,一根管子外观看着挺规整,却在扩径或者水压时「啪」地裂开,回头一查,源头是几处不起眼的打火点。水压试压之后还要留一段时间复查,说的也是同一件事,淬硬区里如果又进了氢,裂纹可以延迟出现。
反过来说,把这两类缺陷在成型前后就管住,扩径和水压的一次合格率会跟着改善。它们不是两个孤立的表面毛病,而是整条线质量控制的一个缩影。
防的一端在生产。最基本的一条,不许在母材上、坡口之外的地方随意引弧或者试电流,引弧要落在引弧段或者坡口里面。回路的接地要就近、紧固、接触良好,地线虚接是打火的一大来源。焊丝、导电嘴这些带电部位要做好绝缘,别让它们蹭到钢板。收弧要能收住,用电流衰减把弧坑填满,减少断弧,而断弧多半和焊剂、电流、送丝的稳定性有关。还有一个容易被忽视的细节,起弧收弧段的位置要跟着排产走,让它们落在会被切掉的地方。
验收的一端看标准。执行 GB/T 9711-2023 的,表面质量按它对电弧烧伤、咬边、几何尺寸偏差、摔坑的那套来判。电弧烧伤是直接判缺陷的;咬边按深度分档,浅的接收,超过规定才算缺陷;管体上因成型或者制造操作形成的几何偏离,也就是噘嘴、扁平块这类,深度超过 3.2 毫米就判缺陷;摔坑的长度不得超过外径的一半,深度按是否带尖锐划伤分 3.2 毫米和 6.4 毫米两档。执行 SY/T 5037-2023 的,钢管表面不允许有裂缝、结疤、折叠,以及其他深度超过公称壁厚下偏差的缺陷,判不准深度的,要先用修磨法完全清除再测量。
查的姿势要改一改。看表面不能只盯着焊缝,弧坑在焊缝两头,电弧擦伤却常常在焊缝以外,电极和地线接触过的地方、辊道附近、成型区域,都要扫一遍。修磨和补焊的地方要有记录,位置、深度、面积、复检结果写清楚,母材修磨过的地方还要有测厚记录,补焊过的地方要有无损复检报告。
还有一层判断,容易被忽略。弧坑和电弧擦伤基本都是操作和工装带来的,不是材料问题。去翻理化报告、查化学成分,多半查不出所以然,得拿实物和过程记录说话。把这一点想清楚,处理这类质量争议会快很多。
回到开头那支手电筒。焊缝上那些老面孔要查,两头那口弧坑和管体上那几个打火印子,同样别放过。它们个头小,可标准和现场的教训都指向同一句话,这类伤宁可在出厂前磨掉,别留到扩径和水压的时候来收场。
螺旋焊管焊缝上的弧坑是怎么来的?
弧坑出现在收弧那一刻。埋弧焊收弧时电弧一断,熔池里那点残余的液态金属来不及补,凝固收缩就留下一个凹坑。起弧那一头也有先天不足,母材还没被焐热,热量来不及扩散,熔深往往偏浅。在螺旋焊管的连续生产里,一根管子开头起弧、换卷或者处理带钢接头时断弧再起弧、整卷收尾收弧,这几处最容易留下弧坑。弧坑的内伤比外形重,熔池末尾硫、磷等低熔点杂质聚集、晶粒粗,最容易出弧坑裂纹。
电弧擦伤看着只是个小点,为什么说是硬伤?
电弧擦伤是焊丝、导电嘴、焊把或者回路接地极跟钢管表面不小心碰上,短暂引弧留下的痕迹,现场也叫弧疤、弧斑。这一下电弧没有焊剂和焊丝保护,热量小但集中,电弧一闪即灭,周围冷母材像巨大的散热器把它瞬间淬下去,在易淬硬的钢上能淬出马氏体,形成又硬又脆的疤。几何上是个缺口,应力会集中,组织上是脆硬层,塑性差,两者叠加就成了裂纹的温床,遇到交变载荷、低温或者氢,很容易先裂。不锈钢这类管子上,它还会变成点蚀和腐蚀的起点。
弧坑和电弧擦伤,标准允许怎么处理,磨到什么程度算合格?
标准给的处置是修磨、补焊、切除、判废,先把修磨用足。SY/T 5037-2023 规定,缺陷可以用砂轮磨去,但剩余壁厚必须在允许偏差范围内,修磨处要平缓过渡到钢管原始表面。GB/T 9711-2023 对电弧烧伤的出路是,凹坑能彻底清除、并用化学液体检查确认受损伤的材料已被完全清除后,才允许用修磨或者机加工方法清除。要留意一点,把表面黑印磨掉不等于问题没了,脆硬组织和可能的微裂纹要确认清除干净,磨完用磁粉或者渗透这类表面方法复检,有怀疑再往下磨,直到确认没有裂纹。
磨到壁厚不够就得补焊吗?螺旋焊管补焊有哪些限制?
磨到剩余壁厚不合格,或者缺陷深到磨不干净,才轮到补焊。SY/T 5037-2023 对补焊有几条硬约束:补焊焊缝最小长度 50 毫米;间隔小于 100 毫米的多个焊缝缺陷要当作一条连续焊缝来补;单条焊缝至少补两层;一根钢管上补焊焊缝总长度不超过钢管长度的 20%;母材补焊修磨后高度不超过 1.5 毫米。补焊后静水压试验和无损检验都要重做。GB/T 9711-2023 对补焊另有更严的限制,PSL2 的管体原则上不允许补焊,焊缝补焊也有限定,具体按标准的补焊附录和评定要求走。
这两类缺陷为什么总在扩径、水压时才暴露,现场怎么预防?
出厂外观检查时管子没有载荷,一个小凹坑、一块硬斑肉眼一扫就过去了。到了扩径、静水压试验和弯管环节,管壁被环向拉伸、加压到接近屈服、或者受弯,薄弱点才接受考验,截面被削弱的凹坑和组织变脆的硬斑正好是裂纹起头的地方,所以会出现在这些工序开裂的情况。预防在生产端:不许在母材上、坡口之外随意引弧或试电流,引弧落在引弧段或坡口内;回路接地就近、紧固、接触良好;带电部位做好绝缘;收弧用电流衰减填满弧坑、减少断弧;起弧收弧段的位置跟着排产走,落在会被切掉的地方。验收端别只看焊缝,电极和地线接触处、辊道附近也要扫一遍,修磨和补焊要有记录,母材修磨处要有测厚记录,补焊处要有无损复检报告。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。