欢迎访问本站!
焊管焊缝怎么验收?内毛刺、错边、余高、补焊的尺度——GB/T 3091-2025 逐条说清
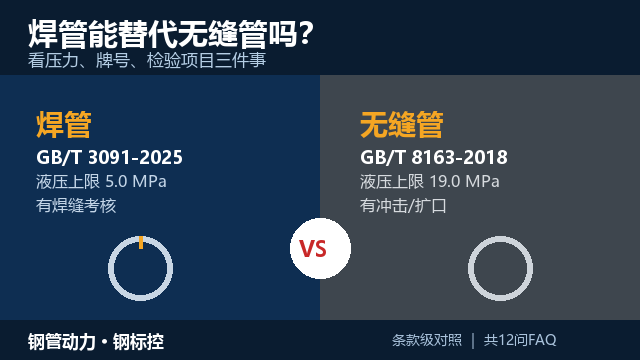
一句话回答:焊管的焊缝验收,主要看六个数和一个方向:外毛刺剩余高度不大于0.5mm、内毛刺清除后剩余高度不大于1.5mm、刮槽深度不大于0.2mm(壁厚≤4mm)或0.4mm(壁厚>4mm)、埋弧焊管焊缝余高不大于3.2mm(壁厚≤12.5mm)或3.5mm(壁厚>12.5mm)、直缝高频电焊管错边要保证剩余厚度不小于壁厚的90%、补焊长度不超过钢管长度的10%。“一个方向”是:这些尺度都在GB/T 3091-2025第6.8条和第6.9条里,而其中三条相对2015版变了,验收单必须跟着改。
一、先把“焊缝家族”分清,否则尺度套错
GB/T 3091-2025适用的制造方法是直缝高频电焊、直缝埋弧焊和螺旋缝埋弧焊(6.3)。由此产生四类焊缝,验收尺度并不相同:直缝高频电焊(HFW)的纵焊缝、埋弧焊(直缝或螺旋缝)的焊缝、钢带对接(拼接)焊缝,以及经协商允许出现的环焊缝。此外新版还新增了“两条纵向焊缝”的情形(6.9.2)。
把焊缝类型先确定,再看下面六个尺度,是避免“拿直缝管的错边标准去卡螺旋管”的前提。
二、六个验收尺度(含2015版对照)
尺度1:毛刺——外毛刺必须清,内毛刺清不清要写进合同(6.8.1.1)
GB/T 3091-2025的6.8.1.1规定:钢管焊缝的外毛刺应清除,剩余高度应不大于0.5mm;根据需方要求、经供需双方协商并在合同中注明,钢管焊缝的内毛刺可清除;焊缝内毛刺清除后,剩余高度应不大于1.5mm。
这里有一个很容易被忽略的前提:内毛刺清除是“根据需方要求、协商并注明”的条件项,不是默认项。如果合同没写,供方不清除内毛刺并不构成违约。而内毛刺直接影响后续用途——用来套接、穿线、做换热或输送含固体颗粒介质时,内毛刺会造成刮伤和堵塞,必须在合同里写明。
同时,清除内毛刺会留下刮槽,标准对刮槽深度也给了限值:
| 项目 | 限值(GB/T 3091-2025 6.8.1.1) |
| 外毛刺剩余高度 | 不大于0.5mm |
| 内毛刺清除后剩余高度 | 不大于1.5mm |
| 刮槽深度(公称壁厚≤4mm) | 不大于0.2mm |
| 刮槽深度(公称壁厚>4mm) | 不大于0.4mm |
对照2015版5.7.1.1,这几个数值没有变化,变的是表述主体:2015版写“直缝电焊钢管”,新版写“直缝高频电焊钢管”,与新版范围的工艺表述保持一致。测量的依据在7.2:电焊钢管的毛刺高度应采用符合精度要求的量具或仪器测量。
尺度2:余高——埋弧焊管内外焊缝都不许“鼓太高”(6.8.1.2)
6.8.1.2规定:公称壁厚不大于12.5mm时,超过钢管原始表面轮廓的内外焊缝余高应不大于3.2mm;公称壁厚大于12.5mm时,应不大于3.5mm;焊缝余高超高部分允许修磨。新版在这一条末尾增加了一句关键要求:内焊缝应不低于临近钢管表面。
“不低于”这三个字是内焊缝的下限——也就是说内焊缝既不能凸得太高(3.2/3.5mm),也不应凹进钢管表面以内。对流体输送管来说,内凹会形成积液和冲刷点,这条新增要求对实际使用是有意义的。2015版5.7.1.2只有上限、没有这一句,验收时容易只量一个方向。
尺度3:错边——直缝看“剩余厚度90%”,埋弧焊看绝对值(6.8.1.3)
错边是钢带两个边缘在焊缝处的径向错位,判定方式按管型分两套:
对直缝高频电焊钢管:焊缝处钢带边缘的径向错边不应使两侧的剩余厚度小于钢管壁厚的90%。注意这是“结果约束”而不是“错边量约束”——验收时要实测剩余厚度再换算,不能拿一个固定的错边毫米数去卡所有规格。
对埋弧焊钢管:公称壁厚不大于12.5mm时,焊缝处钢带边缘的径向错边应不大于1.6mm;公称壁厚大于12.5mm时,应不大于钢管壁厚的12.5%。这一套是绝对量约束。2015版5.7.1.3的数值与新版一致(其中12.5%在旧版写作“0.125倍”,属表述调整)。
尺度4:表面缺陷——哪些“一律不许有”,哪些“清干净就行”(6.8.2)
6.8.2规定:钢管的内外表面应光滑,不应有折叠、裂纹、分层、搭焊、断弧、烧穿及其他修磨后深度超过壁厚下偏差的缺陷。这些缺陷应完全清除,清除处的剩余壁厚应不小于壁厚偏差所允许的最小值;允许有深度不超过壁厚下偏差的其他局部缺欠存在。
这一条包含两个判断层次:一是“不许存在”的缺陷清单(折叠、裂纹、分层、搭焊、断弧、烧穿);二是数量尺度——清除后的剩余壁厚不得低于壁厚下偏差允许的最小值。以新版表1中≤219.1mm钢管的壁厚允许偏差±10%t为例,公称壁厚3.2mm的管子,清除处剩余壁厚不得低于2.88mm。判定标准是“剩余壁厚”,不是“修磨深度”本身。
尺度5:补焊——红线按管型划,管理从“数处数”改成“量长度”(6.8.3)
6.8.3规定:公称外径不大于219.1mm的直缝高频电焊钢管不允许补焊;其他钢管可对母材和焊缝处的缺陷进行补焊。补焊前应将补焊处进行处理,使其符合焊接要求;补焊焊缝长度应不小于50mm,高频电焊钢管补焊焊缝长度应不大于150mm;每根钢管的补焊长度应不超过钢管长度的10%;在距离管端200mm内不允许补焊;补焊焊道应修磨,修磨后应与原始轮廓圆滑过渡,并应按6.7的规定进行液压试验。
与2015版对照,两处实质变化:
第一,禁焊范围。2015版5.7.3.1写的是“外径不大于219.1mm的钢管不允许补焊”,不区分管型;新版收窄为“公称外径不大于219.1mm的直缝高频电焊钢管”。也就是说,同样是小口径,埋弧焊管的规则与高频电焊管不同,验收时要先认管型。
第二,管理尺度。2015版5.7.3.2规定“每根钢管的补焊应不超过3处”;新版改成“每根钢管的补焊长度应不超过钢管长度的10%”。按处数统计改为按长度比例统计,意味着同一根管上补两处短焊缝和补一处长焊缝,算法完全不同。质检台账的统计口径要从“数处数”转为“量长度”。
尺度6:对接焊缝与多焊缝——距离要求翻倍,新增两条纵焊缝(6.9.1、6.9.2)
螺旋缝埋弧焊钢管允许有钢带对接焊缝,但位置受严格限制。6.9.1规定:钢带对接焊缝与螺旋缝的连接点距管端的距离应大于300mm;当钢带对接焊缝位于管端时,与相应管端的螺旋焊缝之间至少应有300mm的环向间隔。2015版5.7.1.4对应的两个数值都是150mm——新版翻了一倍,加严明显。这条决定了管端区域的可用长度,定尺和切头计算要跟着改。
6.9.2是新增内容:根据需方要求、经供需双方协商并在合同中注明,公称外径大于508mm的钢管允许有两条纵向焊缝或与纵向焊缝相同质量的环焊缝;两条纵焊缝的周向间距应不小于300mm;钢管焊缝(包括直焊缝、螺旋焊缝和钢带对接焊缝)在环焊处相互环向间隔应不小于50mm。也就是说,“一根管子两条纵缝”只在大于508mm、且合同明确约定时才被允许,不能默认。
还有一处值得留意的变化:2015版5.8专门规定了“钢管对接”——可用短管对接交货(短管长度不小于1.5m、只允许两根短管对接、环向间隔50mm~200mm、对接后按5.6做液压试验)。GB/T 3091-2025正文中已没有“钢管对接交货”这一条款,6.9.2对应的是两条纵焊缝与环焊缝要求。如果项目确实需要对接交货,应在技术协议中单独约定并明确验收方式,不能默认标准还允许。
三、焊缝的“性能类”检验:什么时候做、怎么判
外观尺度之外,焊缝还要过三道“性能关”,三者的适用范围不同:
焊缝横向拉伸(6.5.2):公称外径不小于219.1mm的钢管应进行焊缝横向拉伸试验,试样在钢管上垂直于焊缝截取,或从焊接试板上截取;焊接试板应与钢管同一牌号、同一炉号、同一焊接工艺、同一热处理制度;焊缝应位于试样中心并与试样轴线垂直;只测定抗拉强度,其值应符合表6的规定。取样数量按表8为1个/批(螺旋缝管的螺旋焊缝和钢带对接焊缝各1个/批)。2015版对应条款是5.4.3,阈值一致,新版补充了试板的同牌号、同炉号、同工艺、同热处理要求。
焊缝弯曲(6.6.3):埋弧焊钢管应进行焊缝正弯试验。正弯试样从钢管上垂直焊缝(包括直缝焊缝、螺旋焊缝和钢带对接焊缝)截取,焊缝位于试样中心,试样上不应有补焊焊缝,焊缝余高应去除;试样弯曲180°,弯芯直径为钢管壁厚的8倍。判定规则是:试样不应完全断裂;焊缝金属中不应出现长度超过3.2mm的裂缝或裂口(不考虑深度);母材、热影响区或熔合线上不应出现长度超过3.2mm的裂缝或裂口,以及深度超过壁厚10%的裂缝或裂口;出现在试样边缘且长度小于6.4mm的裂缝,不应作为拒收的依据。最后这条“边缘小裂缝不拒收”是新版新增的豁免,2015版5.5.3(当时叫导向弯曲试验)没有这一句,过去常因边缘裂纹产生争议。
无损检测(6.7.2、表7):直缝高频电焊焊管可用涡流检测(GB/T 7735,验收等级E4或E4H)或超声检测(GB/T 42664,U3或U3H);埋弧焊管可用射线检测(GB/T 40385,图像质量A级)或超声检测(GB/T 42664的U2或U2H、GB/T 11345的3级)。按表8,涡流、射线、超声的取样数量均为逐根。
四、三类岗位行动清单
采购与商务:合同里把“内毛刺是否清除”写成明确条目;需要对接交货的项目单独约定;管端区域有加工需求(如切头、坡口、套丝)时,把“钢带对接焊缝距管端大于300mm”写进技术条件;大规格(>508mm)如需两条纵焊缝,必须在合同中注明并约定间距要求。
质检与验收:验收单按管型分栏,直缝高频电焊管与埋弧焊管分别填写;错边判定区分“剩余厚度90%”与绝对量两套规则;补焊统计改为按长度比例(不超过管长的10%),并核对距管端200mm内是否补焊;内焊缝要同时量上限和“不低于临近表面”的下限;来料抽检增加“钢带对接焊缝距管端距离”量测。
生产与技术:把“公称外径≤219.1mm的直缝高频电焊钢管不允许补焊”作为红线写入作业文件;补焊作业指导书按长度比例更新判定与记录方式;毛刺刮槽深度按壁厚分档(0.2mm/0.4mm)纳入过程控制;埋弧焊内焊缝按“不低于临近表面”调整焊接参数与检查方法。
五、三个常见误区
误区一:“内毛刺本来就该清干净。”事实是:GB/T 3091-2025的6.8.1.1把内毛刺清除写成“根据需方要求,经供需双方协商,并在合同中注明”的条件项,未约定时供方没有清除义务。需要内壁光洁的用途,必须落到合同条款。
误区二:“补焊不能超过3处。”这是2015版的写法。GB/T 3091-2025已改为“每根钢管的补焊长度应不超过钢管长度的10%”,同时禁焊范围改为“公称外径不大于219.1mm的直缝高频电焊钢管”。继续沿用“3处”的旧口径,会出现判定依据错误。
误区三:“焊缝余高只要不超高就行。”新版6.8.1.2增加了“内焊缝应不低于临近钢管表面”,也就是内焊缝有下限要求。只量凸出高度、不看内凹,会漏掉这一条。
六、常见问题(FAQ)
问:焊管的外毛刺和内毛刺分别有什么要求?
答:按GB/T 3091-2025的6.8.1.1,钢管焊缝的外毛刺应清除,剩余高度不大于0.5mm;焊缝内毛刺清除后,剩余高度不大于1.5mm。其中外毛刺清除是强制要求,内毛刺清除属于“根据需方要求、经协商并在合同中注明”的条件要求。
问:内毛刺是必须清除的吗?刮槽深度怎么算?
答:不是默认必须。6.8.1.1规定内毛刺可清除,前提是需方要求、双方协商并在合同中注明。清除后会形成刮槽,刮槽深度限值为:公称壁厚不大于4mm时不大于0.2mm;公称壁厚大于4mm时不大于0.4mm。
问:埋弧焊管的焊缝余高允许多少?超标怎么办?
答:按6.8.1.2,公称壁厚不大于12.5mm时,超过钢管原始表面轮廓的内外焊缝余高不大于3.2mm;公称壁厚大于12.5mm时不大于3.5mm。焊缝余高超高部分允许修磨。同时该条要求内焊缝应不低于临近钢管表面,这是内焊缝的下限要求。
问:错边怎么判定?直缝管和埋弧焊管的标准一样吗?
答:不一样,见6.8.1.3。直缝高频电焊钢管采用结果约束:焊缝处钢带边缘的径向错边不应使两侧的剩余厚度小于钢管壁厚的90%。埋弧焊钢管采用绝对量约束:公称壁厚不大于12.5mm时径向错边不大于1.6mm;大于12.5mm时不大于钢管壁厚的12.5%。
问:钢管表面哪些缺陷是不允许存在的?
答:按6.8.2,钢管内外表面应光滑,不应有折叠、裂纹、分层、搭焊、断弧、烧穿及其他修磨后深度超过壁厚下偏差的缺陷;这些缺陷应完全清除,清除处剩余壁厚不得小于壁厚偏差所允许的最小值。允许存在深度不超过壁厚下偏差的其他局部缺欠。
问:直缝高频电焊钢管可以补焊吗?
答:公称外径不大于219.1mm的直缝高频电焊钢管不允许补焊;其他钢管可对母材和焊缝处的缺陷进行补焊(6.8.3)。这里要注意禁焊范围的表述比2015版收窄了:2015版5.7.3.1是不区分管型的“外径不大于219.1mm的钢管不允许补焊”。
问:补焊有哪些长度和位置限制?
答:按6.8.3,补焊焊缝长度应不小于50mm,高频电焊钢管补焊焊缝长度应不大于150mm;每根钢管的补焊长度应不超过钢管长度的10%;在距离管端200mm内不允许补焊。补焊前应将补焊处处理至符合焊接要求。
问:补焊后需要重新做液压试验吗?
答:需要。6.8.3规定补焊焊道应修磨,修磨后应与原始轮廓圆滑过渡,并应按6.7的规定进行液压试验。也就是说补焊属于需要复验的返修工序,不能只做外观确认。
问:螺旋缝埋弧焊钢管的钢带对接焊缝有什么位置要求?
答:按6.9.1,螺旋缝埋弧焊钢管允许有钢带对接焊缝,钢带对接焊缝与螺旋缝的连接点距管端的距离应大于300mm;当钢带对接焊缝位于管端时,与相应管端的螺旋焊缝之间至少应有300mm的环向间隔。2015版对应条款(5.7.1.4)的两个数值都是150mm,新版加严了一倍。
问:钢管在什么情况下允许有两条纵向焊缝?
答:按6.9.2,根据需方要求、经供需双方协商并在合同中注明,公称外径大于508mm的钢管允许有两条纵向焊缝或与纵向焊缝相同质量的环焊缝;两条纵焊缝的周向间距应不小于300mm;钢管焊缝(含直焊缝、螺旋焊缝和钢带对接焊缝)在环焊处相互环向间隔应不小于50mm。这是新版新增条款,默认不适用。
问:埋弧焊钢管的焊缝弯曲试验怎么判合格?
答:按6.6.3,埋弧焊钢管应进行焊缝正弯试验,试样垂直焊缝截取、焊缝居中、不应有补焊焊缝且余高去除,弯曲180°、弯芯直径为壁厚的8倍。合格判据:试样不应完全断裂;焊缝金属中不应出现长度超过3.2mm的裂缝或裂口(不考虑深度);母材、热影响区或熔合线上不应出现长度超过3.2mm的裂缝或裂口,以及深度超过壁厚10%的裂缝或裂口;出现在试样边缘且长度小于6.4mm的裂缝不作为拒收依据。
问:焊缝横向拉伸试验什么时候必须做?
答:按6.5.2,公称外径不小于219.1mm的钢管应进行焊缝横向拉伸试验,试样可在钢管上垂直于焊缝截取,或从焊接试板上截取,试板应与钢管同一牌号、同一炉号、同一焊接工艺、同一热处理制度,焊缝位于试样中心并与轴线垂直,只测定抗拉强度且数值应符合表6。按表8,取样数量为每批1个(螺旋缝管的螺旋焊缝和钢带对接焊缝各1个/批)。
数据来源:来自公开网络
钢管动力,关联公众号:钢标控