欢迎访问本站!
同样卷料,有的撕膜顺手,板面干干净净;有的撕到一半就断,剩下半张胶印在那儿。更让人想不通的是,撕开一看,膜下面的板面反倒先起了锈斑。碰到这两件事,第一反应往往是“这批膜质量差”,方向不一定错,但落点太粗。撕膜留胶、膜下生锈、边部翘边,看着都出在膜上,成因其实分属三家:膜本身的胶层,贴和撕的手法,还有贴上去那一刻板面是什么状态。不先分开,换几批膜也未必好。
先看膜本身。工业上用的表面保护膜一般是三层:外面是基膜,PE 或者 PET;中间是压敏胶层;背面再涂一层离型层,也就是硅涂层,作用是让膜卷起来的时候胶层不跟自己粘住。它靠的是压敏胶那点粘弹本事,手指一按就贴住,不用加热也不用固化,贴附方便,但强度天生有限——它本来就是临时件,不是涂层。按基材分有 PE 膜和 PET 膜,PE 膜软、延展性好,PET 膜挺、耐温好;按有没有胶分,还有一类静电吸附膜,不涂胶,只靠基材电晕处理后的静电吸附,只能贴光滑面,也扛不住剪切。国标里管这块的是 GB/T 30775-2014《聚乙烯(PE)保护膜压敏胶粘带》,范围是以 PE 为基材、单面均匀涂胶的卷状表面保护膜,分类、技术要求、试验方法、检验规则和储运都写在里面。
留胶的根子在胶层的内聚力。压敏胶要同时干两件相反的事:贴上去时把板面抓住,撕下来时自己完整地跟着膜走。抓得住靠粘附力,走得干净靠内聚力。内聚力不够,剥离的那一刻胶层自己先断,断下来的那一半就留在板面上,这就是残胶。涂胶量偏大、胶的交联度不够、配方耐温耐候差,都会把内聚力拉下来。选型选偏了是同一个结果:镜面、高光、亮面的板子本该配低粘或微粘膜,用了中高粘的普通膜,短期看着牢,时间一长就渗胶。再往后是时间和环境的账。膜贴在板上一放几个月,胶会慢慢渗进板面的细微孔隙和纹理里,行业里叫胶迁移,迁得越深越难清;车间里晒到太阳、靠近热源,胶软化老化,剥离力往上走、内聚力往下掉,撕的时候两头都不顺;板面要是本来就带着油污、指纹、粉尘,胶和板之间那层界面不稳,局部脱胶和残胶就跟上来。
所以挑膜不能只问一句“粘不粘”。真正要盯的是三个量:初粘、持粘、180°剥离强度。初粘说的是轻轻一按、接触的一刹那能抓住多少;持粘说的是贴住以后挂着砝码多久不滑;180°剥离强度是撕开需要的力,选型主要看它。这三个量各有对应的国标测法:剥离强度按 GB/T 2792-2014《胶粘带剥离强度的试验方法》,初粘按 GB/T 4852-2002《压敏胶粘带初粘性试验方法(滚球法)》,持粘按 GB/T 4851-2014《胶粘带持粘性的试验方法》;厚度按 GB/T 7125-2014,长宽按 GB/T 6673-2001,拉伸按 GB/T 1040.3,试样状态调节按 GB/T 2918-2018 规定的 23℃±2℃、相对湿度 50%±10%。GB/T 30775-2014 在这些方法之上给产品定了指标:180°剥离强度按强度区间限相对偏差,黏性等级越高,偏差要求越紧;拉伸强度纵向不低于 12MPa、横向不低于 10MPa,断裂伸长率纵向不低于 180%、横向不低于 300%;另外还专门考核胶迁移与可剥离性,做法是让贴好膜的试板在高温下放一段时间再撕,要求仍能正常剥离,被贴面不允许带出肉眼看得见的胶。这一条比“粘不粘”有用得多,它管的就是放久了、热过了,膜还撕不撕得干净。
再说膜下先锈这件事,得先把一个前提摆正:保护膜不防锈。膜贴上去,板面并没有被真正封死,边部、破口、钢卷的层间都留着缝,水汽一旦进去就出不来。白天热夜里凉,膜下一结露,等于在钢板表面盖了一层薄薄的电解液,里面溶着灰尘和氯离子,钢板就成了电极,氧浓差电池加上缝隙腐蚀一起上,腐蚀速率比敞着放的裸板还快。所以贴着膜的钢卷一旦淋雨或者运输途中进过水,开卷常常大面积起锈点,端面和层间最严重,那两处的水根本吹不干。不锈钢表现出来是灰白的水斑和细小的点蚀,碳钢是红锈,镀锌板是白锈,性质都是这么来的。真要防锈,得走涂油、干燥剂、气相防锈那条路,膜顶不上这个位置,那是另外的题目。
选型落地,第一步按被贴面定粘性等级:镜面、拉丝、光亮面配低粘,磨砂、粗纹、有涂层的可以稍高;拿不准就先做小面积试贴,把试贴件放在和实际一样的温湿度、一样的存放周期下,到期再撕一次看结果,别因为以前用过某个型号就默认新批次也合适。第二步按后续工序定耐温:后面要激光切割、要进烘箱烘漆的,膜的耐温得跟着抬,不然切口边上先溢胶。第三步按存放周期定型号:普通 PE 保护膜一般建议出厂后 6 个月内用完,超期先重测粘性和老化性能,长效型能做到 12 到 18 个月。合同里把这四样写清:膜的型号和粘性等级、执行标准 GB/T 30775-2014、剥离强度及其允许偏差、保护期。到货抽检按方法标准测剥离强度、初粘、持粘,留一组样品封存。板面本身的粗糙度也会左右实际粘力,同一个粘性等级贴在粗糙度不同的板子上手感差一截,粗糙度按 GB/T 2523-2022 测,不锈钢冷轧板自己的表面状态按 GB/T 3280-2015 判,这两条另文细说。
贴和存这几步做扎实,能省掉后面一半的麻烦。贴膜前把板面擦干净,无水酒精或专用清洁剂擦过要等它彻底挥发再贴,刚喷完涂层的板子别急着上膜;环境温度 15 到 30℃、相对湿度 40% 到 70% 比较稳妥,灰尘大的地方不要贴,灰尘压进去就是颗粒压痕。大面积板材用覆膜机,橡胶压辊线压力大致 2 到 5kg/cm,从一端起、往两边赶气泡,膜别拉得太紧,走线时留一个撕膜耳方便以后起头。没用的膜卷阴凉避光放,温度 0 到 35℃、湿度 70% 以下,竖着放,别堆超过 5 层,底层受压变形以后贴出来就是波浪。这些是行业通行做法和厂商给的操作条件,不是国标里的强制数值,但照着做,翻车的概率确实低很多。
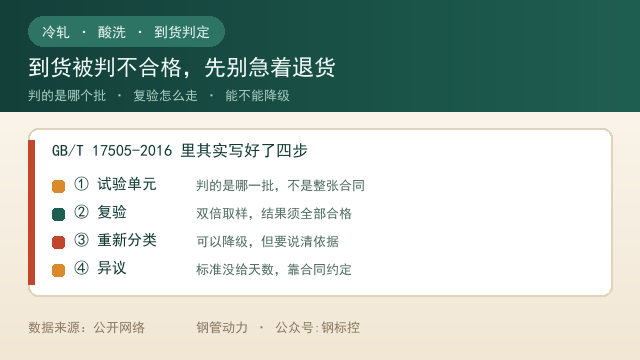
撕膜讲角度也讲速度:45° 到 90° 慢慢匀着拉,别用美工刀、螺丝刀去撬,冬天胶层发硬更难撕,可以先把膜表面吹热到 50℃ 以内再下手。真留了胶,先用膜自己的胶面反复粘几次把碎胶带走,再用 75% 酒精或专用除胶剂擦,金属刮刀只会把板面划花。万一闹到质量异议,程序按 GB/T 17505-2016《钢及钢产品 交货一般技术要求》走,这里要说清一句:该标准第 11 章只规定了有争议时按相应标准取样和试验,并没有规定必须在多少天之内提出异议,别自己给个期限。判定用的样品要留好,按 GB/T 2792-2014 这类方法标准送第三方复测,剥离强度、初粘、持粘三组数据摆出来,是膜还是用法,基本就分得清了。
常见问题(FAQ)
问:保护膜撕下来留胶,是膜的质量问题吗?
答:可能是,也可能不是,要分开看。属于膜的问题通常有三种:涂胶量偏大、胶的交联度不够,剥离时胶层自身先断;配方耐温耐候差,晒过、热过以后胶软化老化;粘性等级选错,镜面和高光面用了中高粘的普通膜。属于用法的有:贴的时间太长,胶慢慢渗进板面纹理形成胶迁移;贴合时压得太重,把胶挤进表面微孔;撕的时候角度太小、速度太快,或者在低温下硬撕。属于被贴面的有:板面残留油污、指纹、粉尘,界面本身不稳。判断顺序是先看残胶是整面转移还是只沿某条边或某个区域,再用同一批次膜在干净样板上做一次空白撕离对照。
问:保护膜能不能防锈?为什么贴着膜反而先锈?
答:不能,保护膜是压敏胶制品,用途是防划伤、防污染、防指纹,不是防锈层。膜贴上去并没有把板面封死,边部、破口和钢卷层间都留着缝隙,水汽进去了出不来。温度一波动膜下就结露,相当于在钢板表面盖了一层溶着灰尘和氯离子的薄液膜,氧浓差电池加缝隙腐蚀一起发生,腐蚀速率会比敞开存放还快。钢卷的端面和层间最危险,水在那里吹不干。不锈钢表现为灰白水斑和细点蚀,碳钢是红锈,镀锌板是白锈。要防锈得靠涂油、干燥剂、气相防锈包装,那是另一套手段。
问:保护膜的粘性怎么选,镜面和磨砂面用一样的吗?
答:不一样,而且这是最容易选错的地方。贴附面越光亮、粗糙度越低,可用粘性越低:镜面、高光、抛光面选低粘或微粘,拉丝、磨砂、粗纹、带涂层的可以选中高粘。粘性不是越高越好,偏高会排气不良、容易渗胶留胶,偏低则运输途中脱膜。另外还要看后续工序温度,要激光切割或进烘箱的要选耐温膜;静电吸附膜不涂胶,只适合光滑平面,也承受不住剪切。稳妥的做法是先做小面积试贴,按实际温湿度和存放周期放置后撕一次,看有无残胶、翘边和鬼影。
问:保护膜执行什么标准,来料验收要看哪几项?
答:PE 基材的保护膜是 GB/T 30775-2014《聚乙烯(PE)保护膜压敏胶粘带》,它规定分类、技术要求、试验方法、检验规则和储运。验收主要看四项:180°剥离强度按 GB/T 2792-2014 测;初粘按 GB/T 4852-2002 滚球法测;持粘按 GB/T 4851-2014 测;胶迁移与可剥离性,也就是高温放置一段时间后是否仍能正常剥离、被贴面有无肉眼可见残胶,这项在 GB/T 30775-2014 里专门考核。厚度按 GB/T 7125-2014,长宽按 GB/T 6673-2001,拉伸按 GB/T 1040.3,试验前的状态调节按 GB/T 2918-2018 的 23℃±2℃、50%±10%RH 做。
问:保护膜最长能贴多久,超期了怎么办?
答:没有全国统一的保护期天数,得看膜的类型和存放条件。行业里的通行口径是普通 PE 保护膜建议出厂后 6 个月内用完,长效型可以做到 12 到 18 个月,但这不是国标强制值,只能作为订合同时的约定基础。影响最大的是温度、日晒和湿度,晒到太阳、靠近热源、车间高温,胶老化会明显加快。快到期的膜不要直接上批量,先取一张贴在干净样板上,按实际条件放几天再撕,检查剥离力和残胶;确认没问题再用,有问题直接换膜。已经贴着膜的钢板,检查周期也要缩短,发现翘边、起鼓、膜面发脆,就该安排撕膜了。
问:撕膜留胶了怎么处理,板面还能救回来吗?
答:多数能救回来,方法比力气重要。先用膜自己的胶面反复轻粘几次,把浮着的碎胶带走;再用 75% 酒精或专用除胶剂浸湿软布擦拭,少量多次;点状小胶渍可以用橡皮擦或纳米海绵处理。禁用美工刀、螺丝刀、钢丝球这类金属工具,划痕比残胶难处理得多。撕膜本身也有讲究:45° 到 90° 缓慢均匀地拉,不要在低温下硬撕,确实难撕可以先把膜表面吹热到 50℃ 以内。如果同一批膜在干净样板上也复现残胶,就属于膜的剥离性能问题,留好样品按 GB/T 2792-2014 等方法送第三方复测,走 GB/T 17505-2016 的异议程序即可。
数据来源:来自公开网络
钢管动力 · 关联公众号:钢标控