欢迎访问本站!
北方管线、低温储罐一上项目,LSAW 直缝埋弧焊管的低温冲击韧性就成了绕不开的硬指标。-20℃ 的夏比 V 型缺口冲击功(CVN),单值不够、平均值也差一口气,复验还是过不了。问题一般不出在母材,而在焊缝和热影响区(HAZ)那一圈。把它说清楚,先得认准整根管子上最弱的是哪一块。
埋弧焊最脆弱的地方,几乎都在 HAZ 的粗晶区(CGHAZ)。熔合线旁边那一道,焊接时瞬间烧到 1300℃ 以上,奥氏体晶粒长得又大又粗,冷却后组织转变不温柔,韧性天然比别处差一截。母材如果是 TMCP 控轧钢,本身韧性很好,焊上一道,熔合线附近反而成了整根管子的短板。
晶粒长大只是一方面,更要命的是冷却过程里长出的组织。冷却太快,先共析铁素体来不及析出,淬出马奥组元(M/A) 岛和贝氏体,又硬又脆;冷却太慢,上贝氏体一片片铺开,韧性同样上不去。低温韧性要的是又细又柔的铁素体加少量珠光体,偏偏 HAZ 粗晶区最容易长错东西。
决定长什么组织的,是 800℃ 降到 500℃ 这段的冷却时间,行话叫 t8/5。它基本框定了相变路径。对 X65、X70 这类管线钢厚壁埋弧焊,t8/5 通常压在 8 到 20 秒这个区间。短于 5 秒,淬硬倾向明显,M/A 和马氏体冒头,冲击功掉得厉害;长到 25 秒往上,上贝氏体占主导,韧性照样往下走。现场没法直接量 t8/5,但它被线能量和预热温度管着。
线能量(热输入) E = 60·U·I/(1000·v),单位是 kJ/cm。U 是电压(V)、I 是电流(A)、v 是焊速(cm/min)。E 越大,t8/5 越长,冷却越慢。单丝埋弧焊 E 常见 20 到 40 kJ/cm;多丝焊把总热量摊到几根丝上,总 E 可以做到 30 到 60 kJ/cm,厚壁还能更高。这里有个常踩的坑:以为加大电流、加大 E 就能让焊缝更"熟"、韧性更好,结果把 HAZ 拖得更宽更软,粗晶区韧性反而塌了。
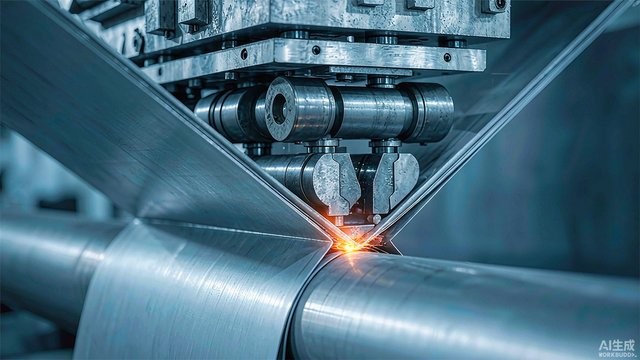
多丝埋弧焊前丝吃大头电流,负责熔深;后几丝电流小,主要补热量和成型。前丝的热循环主导熔合线附近的温度峰值和 t8/5,后丝在已冷下来的焊缝上再叠一道热,等于把 HAZ 又回火了一遍。所以调多丝不是简单加总电流,而是前丝打深、后丝托住冷却节奏,让 t8/5 落进窗口。前丝电流对熔深的影响大约是后丝的 3 到 4 倍,配电流的轻重得心里有数。
母材用 TMCP 钢,晶粒细、韧性底子好,可焊接热循环会把 HAZ 局部打回原形,所以母材强不代表焊缝区强。焊材要跟上:焊丝多选 Mn-Ni-Mo 系,靠 Ni 改善低温韧性;焊剂用高碱度熔炼型,脱硫脱磷干净,焊缝纯净度高。焊材和母材强度匹配别一味求高,强度上去了碳当量跟着涨,冷裂和脆化风险都来。
预热 100 到 150℃ 是常规操作,厚壁、环境温度低时往上加,目的是拖慢冷却、把 t8/5 拉进安全区,顺便赶走氢。层间温度别超 200 到 250℃,太高等于在焊道上持续回火,HAZ 越烧越软。焊后热处理(PWHT)能消应力、对韧性也有好处,可做过头了母材和焊缝都会软化,强度掉队。要不要 PWHT、多少度、保温多久,得看钢级、壁厚和设计要求,不能拍脑袋。
验收时冲击试样要取自焊缝、熔合线和 HAZ,尤其是熔合线那组最容易挂。以管线钢常用要求举例,焊缝及 HAZ 在 -20℃ 横向夏比冲击,单个不低于 40J、平均不低于 60J 是常见门槛,具体以订货技术条件和焊接工艺评定(WPS/PQR) 为准。两个老误区:一是只盯母材质保书,母材韧性好不等于焊区好;二是盲目加大线能量,反而把 HAZ 拖宽拖软。真要把 -20℃ 冲击保住,靠 t8/5 压在窗口里、焊材匹配对、多丝热量分配合理,再配上合适的预热和层温。
还有一点得说透:低温韧性是焊出来的,不是验出来的。等做完冲击试样发现不合格,返修是整道焊缝重焊或热处理,成本远高于焊接时把参数定准。把 t8/5 当指挥棒,比事后复验管用得多。
直缝埋弧焊管低温冲击韧性差,问题主要出在哪?
主要在热影响区的粗晶区(CGHAZ)。熔合线附近焊接时瞬间烧到 1300℃ 以上,奥氏体晶粒粗大,冷却后组织转变不彻底,韧性比别处差一截,常成为整根管子的短板。
什么是 t8/5?它怎么影响低温韧性?
t8/5 是焊缝从 800℃ 降到 500℃ 的冷却时间,它框定了相变路径。对 X65/X70 管线钢厚壁埋弧焊,一般压在 8 到 20 秒:太短易淬硬出 M/A,太长上贝氏体增多,两者都拉低冲击功。
线能量越大,焊缝低温韧性就越好吗?
不是。线能量 E=60·U·I/(1000·v) 过大,会把 HAZ 拖得更宽更软,粗晶区韧性反而塌下去。盲目加大电流是常见的坑,真正要控的是让 t8/5 落进合适窗口。
多丝埋弧焊怎么分配热量才合理?
前丝吃大头电流负责熔深,后几丝电流小、主要补热量和成型,并对 HAZ 再回一次火。前丝电流对熔深的影响约为后丝的 3 到 4 倍,调多丝是让 t8/5 落窗,不是简单加总电流。
-20℃ 冲击功一般要求到多少?
管线钢常见门槛是焊缝及 HAZ 在 -20℃ 横向夏比冲击单个不低于 40J、平均不低于 60J,试样要取自焊缝、熔合线和 HAZ。具体数值以订货技术条件和焊接工艺评定为准。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。