欢迎访问本站!
同一规格的精密管,报价差一截,问原因,一个写冷拔,一个写冷轧,一个加了个“+A”。三个词看着都是工艺,实际对应不同的尺寸精度、表面质量和残余应力状态。用错状态,加工时才发现管子在“动”:今天量合格,放一周再量又超差。
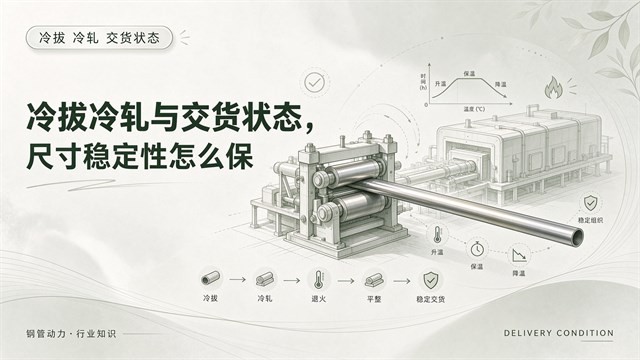
冷拔是把坯管拉过模具,靠拉伸变形减壁减径;冷轧是用轧辊碾压,靠压缩变形。冷拔的变形量大、效率高、成本低,但管内应力分布不均匀,壁厚偏心相对明显;冷轧的变形更均匀,尺寸精度和表面质量更好,设备和模具投入大。
精密液压管多选冷轧,原因就在这里:尺寸稳定、内壁光洁、椭圆度小。冷拔管也能做到精密,但要多道次、多中间退火、多矫直,成本未必比冷轧低。冷轧管跟冷拔管到底差在哪?精密管为什么多选冷轧把工艺路径讲得比较透。
还有“冷拔加冷轧”的组合工艺,先拔到接近尺寸,再轧一道精整。尺寸精度接近冷轧,成本低于全冷轧。很多精密管厂走的是这条路。
冷加工后的管子里有大量残余应力。应力不释放,后续切割、车削、焊接时会释放,尺寸就变。交货状态就是用来描述应力释放程度的:硬态、半硬、退火、正火、去应力。不同状态对应不同的加工性能和尺寸稳定性。
退火(+A)是充分软化,加工性好,强度下降;去应力退火(+SR)温度低一些,主要释放应力,强度保留较多;正火(+N)组织均匀,适合后续热处理。选哪种,看后续是车削、弯曲、扩口还是直接使用。
最常见的错配,是要扩口或弯曲的件订了硬态管。硬态管强度高、尺寸稳,但塑性差,一弯就裂,一扩就开。反过来,要保证尺寸稳定的件订了全退火管,软了,车削时让刀,尺寸反而不好控。
交货状态的代号和含义,各标准体系写法不完全一样,冷拔冷轧精密钢管该退火还是正火?+SR、+A、+N 交货状态按 GB/T 规定怎么选可以对照确认,别按习惯写法下单。
管子下线时量的尺寸合格,放几天再量变了,这叫尺寸漂移。原因有三:残余应力释放、内应力引起的弹性回弹、以及环境温度变化。前两个是主因,第三个常被忽略。
残余应力释放是渐进过程。管子切段后,原来的应力平衡被打破,端部会轻微张口或收口;车削去掉一层金属,应力重新分布,尺寸跟着变。所以精密件通常要求“粗加工—去应力—精加工”的顺序。
温度的影响在长管上明显。夏天车间和客户现场温差十几度,热膨胀带来的长度变化肉眼可见。定尺严格的件,验收要在统一温度下进行,或者约定温度修正。
矫直会引入新的残余应力。多辊矫直比两辊矫直应力小,矫直辊的压下量越大,应力越大。矫直后不做的去应力,尺寸稳定性就打折。有的厂为了直线度好看,压下量给得足,管子直了,应力也大了。
定尺切割的方式也影响端部。砂轮切引入热应力,锯切引入机械应力,两种都会让端部尺寸轻微变化。精密的件切完再修端,或者切完做去应力。
这些细节写进合同,供应商才知道你要的是“下线合格”还是“到货合格、加工后仍合格”。两者的工艺成本不一样。
写四项:制造方法(冷拔、冷轧或组合)、交货状态代号、尺寸及公差档位、后续加工方式。第四项最容易被省略,但它决定前两项怎么选。写明“需扩口”“需弯曲”“需车削内孔”,供应商才能给出合适的状态。
再加一项:尺寸稳定性要求。可以写“到货后放置若干天复测,尺寸变化不超过某值”,或者“粗加工后复测仍合格”。这一条写进去,供应商会在去应力和矫直上留心思。
最后别忘标准号。GB/T 41354-2022管尺寸和公称压力,交货状态和制造方法要另行指定,标准不会替你做这个决定。
问:冷轧管一定比冷拔管好吗?
答:在尺寸精度和表面质量上通常更好,但不是绝对。多道次冷拔加中间退火也能达到精密级,只是工序长、成本高。选择要看规格、批量和对椭圆度、内壁的要求,而不是笼统比较工艺名称。
问:+A 和 +SR 该怎么选?
答:要大幅塑性变形(弯曲、扩口、翻边)选 +A,充分软化避免开裂;要保留强度又要尺寸稳定选 +SR,只释放应力。焊接件常选 +SR 或 +N,避免强度掉太多。最终按后续工序和强度要求定,并在图纸标注。
问:管子放几天尺寸变了正常吗?
答:有残余应力时会变,属于应力释放。变化量小、稳定后不再变,影响不大;持续变化说明应力大或去应力不充分。对策是要求供应商做去应力处理,或在自己工序里安排“粗加工—去应力—精加工”。
问:硬态管能直接弯吗?
答:小半径弯曲容易裂。硬态管强度高、塑性低,弯曲时外层拉应力超过延伸极限就开裂。需要弯曲的件应订退火或半硬状态,或弯曲前局部退火。弯后是否要恢复强度,按使用要求另行安排。
问:订货时怎么防止状态订错?
答:把后续工序写进订单:要弯、要扩、要焊、要车削内孔,逐项注明。让供应商按工序推荐状态并书面确认。首批到货先做工艺验证,合格再批量投产。只写牌号和尺寸,状态全凭供应商默认,出错概率很高。
交货状态不是附注,是技术条件。有精密管要定状态、有尺寸漂移要查因,可以到钢管动力发布需求,把后续工序一次说明。钢管动力,关联公众号:钢标控。
GB/T 41354-2022管尺寸和公称压力,交货状态和制造方法要另行指定,标准不会替你做这个决定

扫码加客服微信,说明 「招聘」 拉你进地区招工群,说明 「设备」 进二手设备群;免费领《焊管验收速查表》《二手机验机清单》
微信号:dytc1001

















