欢迎访问本站!
卡套接头漏油,现场第一反应是接头质量不好,换一批还是漏。拆下来看,卡套刃口切得不深,管壁上只有浅浅一道痕。再量管子,外径小了半丝,椭圆度还偏。问题不在接头,在管子。
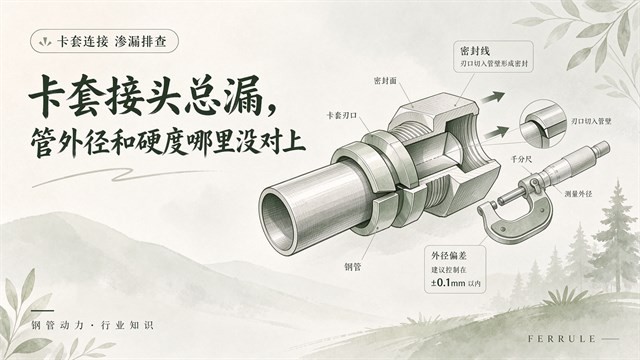
卡套式接头的密封是两道:卡套刃口切入管外壁,形成一圈金属线接触;卡套尾部被螺母压紧,压紧管壁形成第二道。真正起密封作用的是那道切口,切口要深、要连续、要贴合。切口不深,压力一上来油就从切口边缘渗过去。
切口深度由三件事决定:外径尺寸、管子表面硬度、螺母预紧。三者任一不对,切口就不合格。工程上常见的问题是只盯接头,不盯管子,换几批接头都解决不了。
还有一层容易忽略:卡套是一次性件。切过一次的卡套再装,刃口已经钝了,切口不完整。反复拆装的部位,卡套和管端都要换。
卡套的内孔和管外径是配合关系。外径偏大,卡套套不进或者勉强套进,刃口压不下去,预紧力矩全被摩擦吃掉;外径偏小,卡套与管壁之间有间隙,刃口切入时管壁退让,切口浅。
椭圆度的影响更隐蔽。外径平均合格,但截面不圆,卡套压紧后在长轴方向间隙大、短轴方向过盈,切口深度沿周向不均。打压时从最浅处渗。用卡尺量两点看不出来,要多方向量,取最大最小之差。
所以卡套连接的管子,外径公差要收,椭圆度要限。这两个指标在GB/T 41354-2022的尺寸体系里有档位可选,选哪一档,取决于接头厂家的适配要求,不是越松越省钱。
管子太硬,刃口切不动,只能压出一个浅坑;太软,刃口切进去太深,管壁减薄,承压能力下降。冷拔硬态管硬度高,卡套切入困难,这是现场漏油的常见原因之一。退火状态的管软硬适中,切口成形好。
表面状态同样重要。管外壁有锈、有氧化皮、有磷化层过厚,刃口切入的是这些附着层,不是金属本体,切口和管壁之间夹着一层东西,密封就不牢。镀锌管做卡套连接,镀层厚度和附着力要专门确认,锌层被刃口挤掉之后,露出的是不平整的基体。
表面粗糙度也有影响。太光滑,刃口容易打滑;太粗糙,切口边缘崩裂。冷拔管的表面粗糙度通常在合适区间,抛光的管反而要注意刃口打滑。
还有一层容易被跳过:同一台设备上混用两家管。外径公差档位不同、表面状态不同,用同一套预紧参数装配,表现就不一样。采购端最好把同一工位的管子固定来源,或者至少固定公差档位。换供应商时先做小批装配和保压验证,别整机一次换完。
卡套预紧有规定的圈数或力矩,超了会伤管,少了切不透。现场常凭手感拧,同一批接头,有人拧一圈半,有人拧三圈。拧过头的管端,外径被压小,拆下来再装就漏。
管子要插到底。没插到底,卡套压在管端边缘,切口悬空,一打压就脱。装配时在管上做插入深度标记,是最便宜也最有效的办法。
拧紧后要检查。看卡套是否压到位、管端是否露出、切口是否均匀一圈。有条件的做低压保压检漏,比装完直接上高压安全。装配细节,卡套接头怎么装才不漏里讲得更细。
第一步量管:外径、椭圆度、硬度、表面状态,四项。第二步看切口:剖开一个接头看切入深度是否均匀。第三步核装配:圈数、力矩、插入深度。第四步才怀疑接头本身。
按这个顺序走,八成问题在前两步就找到了。反过来先换接头,换到第三批才想起量管,时间和成本都白花。
采购端能做的是把要求写进协议:外径公差档位、椭圆度限值、交货状态(硬度范围)、表面不许有锈和厚镀层。四项写清,卡套连接的稳定性就有底了。流体管的整体选型逻辑,可对照流体无缝钢管怎么选,GB/T 8163验收讲全。
问:卡套接头漏油,先查什么?
答:先查管。量外径和多方向椭圆度,看表面有无锈、划伤、厚镀层,确认交货状态硬度是否适合卡套切入。管没问题再看切口深度是否均匀、装配圈数和插入深度是否到位。最后才怀疑接头批次质量。
问:管子太硬会怎样?
答:卡套刃口切不进去,只能压出浅坑,切口不连续,密封靠摩擦力维持,压力波动时就渗。冷拔硬态管最容易出现这种情况。解决办法是订退火或半硬状态,或在接头厂家允许范围内选刃口角度更适配的卡套。
问:镀锌管能做卡套连接吗?
答:能做,但要确认镀层厚度和附着力。锌层被刃口挤压后会剥落或堆积,切口落在不平整的基体上,密封不可靠。镀层过厚的件建议局部去除镀层后再装配,或改用焊接、法兰连接。
问:预紧拧得越紧越不漏吗?
答:不是。拧过头会把管端压扁、外径缩小,切口过深导致管壁减薄,反而更容易渗漏,拆装后无法复用。按接头厂家给的圈数或力矩执行,并用插入深度标记保证管子到位,比凭手感拧更可靠。
问:外径公差收严,价格会涨多少?
答:取决于档位跨度和批量。从普通档收到精密档,冷拔道次和检测时间都要增加,单价通常上浮一档;批量大、规格集中时可摊薄。建议只对卡套配合段收严,其余长度按常规,成本和效果更平衡。
卡套漏油,八成不是接头的事,是管子的尺寸与状态没对上。有液压管要配卡套、有渗漏要排查,可以到钢管动力发布需求,把外径公差和交货状态写清。钢管动力,关联公众号:钢标控。
这两个指标在GB/T 41354-2022的尺寸体系里有档位可选,选哪一档,取决于接头厂家的适配要求,不是越松越省钱

扫码加客服微信,说明 「招聘」 拉你进地区招工群,说明 「设备」 进二手设备群;免费领《焊管验收速查表》《二手机验机清单》
微信号:dytc1001

















